Konusaj kaj paralelaj ĝemelŝraŭbaj ekstrudiloj: kion ni komparas?
Kio estas konusa ĝemelŝraŭba extruder?
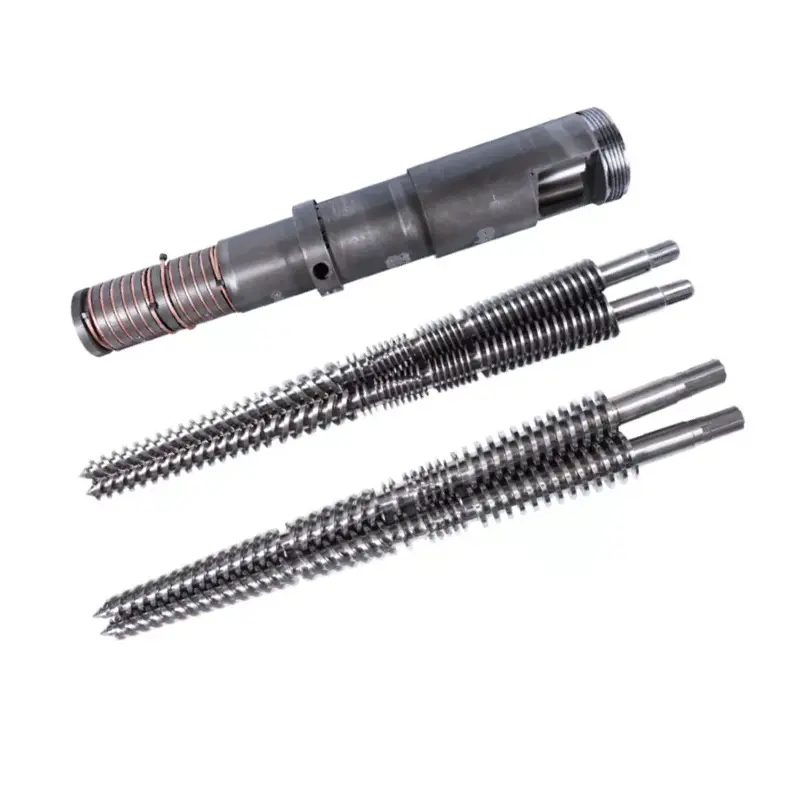
Konusa ĝemelŝraŭba extruder havas ŝraŭbojn kies ekstera diametro ŝanĝiĝas laŭ la pretiglongo. En la konvencia PVC-aranĝo diskutita ĉi tie, la nutra fino estas pli granda kaj la senŝargiĝo estas pli malgranda. Priskribo kiel "konusa ŝraŭbo-ekstrudisto" ankoraŭ lasas la rotacian direkton, intermeshing aranĝon kaj aplikon por esti konfirmita.
Kio estas paralela ĝemelŝraŭba extruder?
Paralela ĝemelŝraŭbo-ekstrudisto havas paralelajn ŝraŭbaksojn kaj konstantan nominalan eksteran diametron laŭ la pretigsekcio. La kanalgeometrio ankoraŭ povas ŝanĝiĝi. La vorto "paralela" ne diras al vi ĉu la ŝraŭboj rotacias kune aŭ en kontraŭaj direktoj, aŭ ĉu la maŝino estas destinita por kunmetado aŭ rekta produkta eltrudado.
Nastaj kaj Wilczyński distingas ko-rotacian kaj kontraŭ-rotacian ĝemelŝraŭban eltrudon en sia2024-esplorado pri kontraŭ-rotacia eltruda skaliĝo. Ilia diskuto identigas PVC-pulvoran pretigon kiel grava kontraŭ-rotacia apliko. Tiu proceda distingo estas la deirpunkto por senchava komparo.
Konservu la aĉetan taskon konsekvenca
Por seka miksa eltrudado de PVC, komparu la koncernajn konusajn kaj paralelajn agordojn sub la samaj produktaj postuloj. Ne transdonu altrapidan samturnantan kunmetaĵon aserton al kontraŭrotacianta tubmaŝino simple ĉar ambaŭ havas paralelajn ŝraŭbojn. Se via tasko estas kunmetita produktado, uzu nian pli larĝangvidilo pri elektado de materialo kaj eltruda sistemounue establi la procezon.
Por nova linio, la maŝinprovizanto devas difini la tutan operacian agordon. Por anstataŭaj komponantoj, ni komencas kun la instalita maŝino kaj ĝiaj desegnaĵoj. Ŝraŭbo-kaj-barela citaĵo ne povas per si mem establi ĉu malsama maŝinarkitekturo taŭgas.
Kiel geometrio, centrodistanco kaj modelgrandecoj malsamas
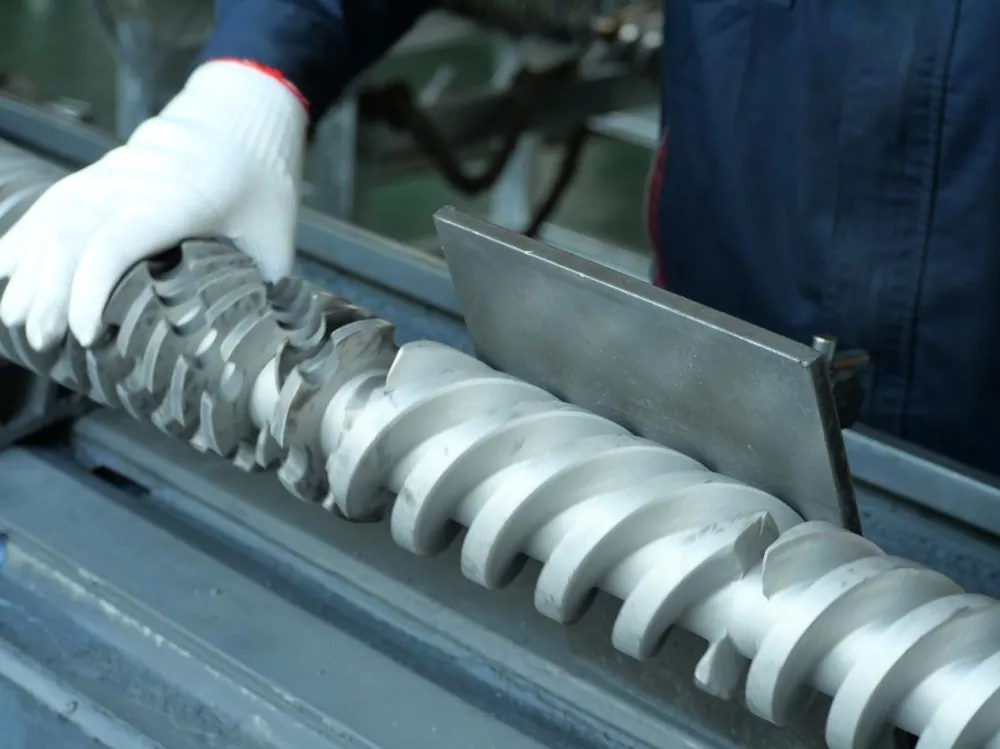
La utila geometria distingo estas kie la materialo havas spacon kaj kie la kunigo devas konveni. En la konvencia konusa aranĝo, diametro kaj apartigo de la ŝraŭbaksoj varias laŭ la pretiglongo. En paralela aranĝo, la aksoj restas paralelaj. Nek priskribo specifas kanalan profundon, lokan kunpremadon, laboran senigon aŭ la kompletan preman devon.
Diametra paro ne estas kapacita takso
Niakonusa ĝemelŝraŭbo barelo gamolistigas parojn inkluzive de Φ65/Φ132 kaj Φ80/Φ156. Antaŭ ordigi, konfirmu kiujn finaĵojn la desegnaĵo identigas kaj la rilata pretiglongo. Ne legu la duan nombron kiel tubdiametron aŭ longo-al-diametra rilatumo. L/D estas sendimensia; diametro portas longounuon.
LaPVC-tubo paralela ŝraŭba barelopaĝo listigas Φ45 ĝis Φ150 mm kaj L/D 32 ĝis 38, kun personigo. Ĉi tiuj estas la eldonitaj opcioj de tiu produkto. Ili ne establas ekvivalentan konusan grandecon aŭ universalan produktaĵintervalon.
Inkluzivi la veturadon kaj subtenan aranĝon
Ni petus la produktaĵaranĝon de rapidumujo, konektodetalojn kaj permeseblan operacian koverton kune kun la desegnaĵo pri prilaborado. Porta spaco aŭ pli granda furaĝfina diametro ne estas anstataŭaĵo por kontrolita tordmomanto, rapideco kaj puŝospecifo. Komparu kompletajn proponojn prefere ol konkludi mekanikan kapaciton el foto.


Konusa vs paralela ĝemelŝraŭba extruder: simila komparo
Ambaŭ agordoj meritas taksadon kiam ili estas proponitaj por la sama PVC-laboro. Iliaj eblaj avantaĝoj nur iĝas utilaj post kiam la provizanto identigas la realan ŝraŭbprofilon, furaĝan aranĝon, veturadon kaj funkciigadkondiĉojn. Ni uzus la sekvan tabelon por kompari proponojn, prefere ol premii universalan gajninton por ĉiu vico.
| Decido | Konusa agordo | Paralela agordo | Indico por peti |
|---|---|---|---|
| Materiala konsumado | Kontrolu nutraĵ-finan geometrion kaj uzeblan konsumadon kun la celita pulvormiksaĵo. | Kontrolu manĝan malfermon, kanalan profilon kaj nutradsistemon por la sama miksaĵo. | Formo de nutrado, pogranda denseco kaj stabila rekordo de furaĝo. |
| Fuzio kaj termika historio | Taksi la ŝanĝiĝantan geometrion per rapido, plenigo kaj temperaturkontrolo. | Taksi la elektitan pretiglongon kaj lokan kanalgeometrion. | Difinitaj materialoj, procezfenestroj kaj finproduktaj rezultoj. |
| Venting | Konfirmu ventopozicion kaj la procezkondiĉojn necesajn tie. | Konfirmu ventopozicion kaj kontraŭfluan premkonstruan devon. | Provaj observoj kaj interkonsentitaj vent-sistemaj kondiĉoj. |
| Premo kaj vetura ŝarĝo | Uzu la realajn limojn de stirado kaj prilaborado. | Uzu la realajn limojn de stirado kaj prilaborado. | Provizanto-aprobita funkciiga koverto kaj ĵetkubo. |
| Eliga gamo | Konfirmu akceptitan eliron ĉe la bezonataj produktaj grandecoj. | Konfirmu akceptitan produktaĵon ĉe la samaj kvalitlimoj. | Stabilaj minimumaj kaj maksimumaj produktadpunktoj. |
| Energio | Mezuru la kandidaton operaciumon. | Mezuru la kandidaton operaciumon. | kWh per akceptita kg, kun fiksita limo kaj tempoperiodo. |
| Eluziĝo kaj anstataŭigo | Inspektu sekspartojn kaj permesitajn alĝustigkondiĉojn. | Inspektu ambaŭ ŝraŭbojn kaj ambaŭ barelkalibrojn. | Poziciita eluziĝomapo kaj anstataŭiga amplekso. |
| Investo | Inkluzivi instaladon, helpojn kaj la bezonatan produktadon. | Inkluzivi la saman projektan amplekson. | Itemigitaj citaĵoj kun ekvivalentaj ekskludoj kaj akceptaj kondiĉoj. |
En la abstraktaĵo de liakomparo de paralela kaj konusa eltrudado, S. Seifert taksas konfiguracion, restadtempon kaj tondon kontraŭ PVC-finaj uzoj. Tio subtenas procezspecifan komparon; ĝi ne provizas universalan tub-grandecan fortranĉon aŭ energiŝparan procenton por nova aĉeto.
Kiel via PVC-formulo ŝanĝas la decidon
Komencu la specifon per kio eniras la maŝinon kaj kio devas eliri la ĵetkubon. "Rigida PVC" estas tro larĝa por kompari du proponojn. Ni petus la rezinan gradon, plenigaĵon kaj ŝarĝon, stabiligilon kaj lubrikadan sistemon, reciklitan enhavon, nutraĵformon kaj preparmetodon. Registru la revizion de la recepto, por ke la provo kaj citaĵo priskribu la saman materialon.
Konservu kunmetaĵunuojn eksplicitaj
Ŝarĝo en phr signifas partojn por cent partoj da rezino, ne pezprocenton de la tuta kunmetaĵo. Kiel simpla kunmetaĵekzemplo, 100 amaspartoj rezino kaj plie 50 partoj plenigaĵo, sen aliaj ingrediencoj, enhavas 50 ÷ 150 = 33.3% plenigaĵo per totala maso. Aldonante aliajn ingrediencojn ŝanĝas tiun procenton. Ĉi tiu aritmetiko ne establas sekuran ŝarĝon por ambaŭ maŝinoj.
Demandu, kiel estos taksata la konsistenco de nutraĵoj. Ŝanĝo en pogranda denseco aŭ furaĝpreparo devus esti registrita prefere ol kaŝita malantaŭ senŝanĝa polimernomo. Se provizanto rekomendas malsaman geometrion, postulu klarigon ligitan al la identigita materiala kondiĉo kaj produktada tasko.
Difinu utilan fandadon kaj ventumilon
Nastaj kaj Wilczyńskikontraŭrotacia eltruda studotraktas temperaturon, fandan evoluon kaj trairon kiel kunligitajn skalajn celojn. Ĝi ankaŭ priskribas elfluajn fluojn en interplektantaj sistemoj. Ni tial ne konkludus la plenan procezon el malplena kanalvolumo, aŭ specifus ŝraŭbrapidecon sen pripensi materialan evoluon laŭ la unuo.
Interkonsentu, kiuj premo kaj material-temperaturaj legaĵoj estos prenitaj, kie ili estos prenitaj kaj kiel produktaj specimenoj estos asociitaj kun tiuj legaĵoj. Barelaj fikspunktoj sole ne disponigas tiun rekordon. Utila mastruma fenestro identigas la kondiĉojn kie la bezonata produkto pasas, ne nur kie la maŝino daŭre funkcias.
Uzu produktajn testojn en sia reala amplekso
ASTM D2152-23traktas taŭgecon de fuzio en rigida PVC-tubo kaj mulditaj garnaĵoj per acetonmergado. Ĝiaj publikigitaj limigoj diras ke ĝi ne povas distingi termikan degeneron de adekvata fuzio kaj ne anstataŭigas aliajn fizikajn aŭ kemiajn testojn. Ĝi ne estas totala produktkvalita atestilo. Ajna uzebla solventa testado apartenas al kvalifikita dungitaro kaj la postulataj sekurecaj kontroloj.
Por koncerna projekto pri solidmura PVC-U-premtubo,ISO 1452-2:2009specifas tubkarakterizaĵojn kaj rilatajn testajn parametrojn. Ĝi ne elektas la ŝraŭbgeometrion. Interkonsentu la aplikeblajn produktajn normojn, eldonojn kaj merkatpostulojn antaŭ ol decidi, kio konsistigas akceptitan produktaĵon.
Grandu la extruder ĉirkaŭ vendebla eligo
La produktadcelo devus veni de la produkta horaro. Ni petus la bezonatan eligintervalon, ne nur la plej grandan tubon aŭ la plej altan katalogan nombron. Linio, kiu renkontas unu altproduktan punkton, eble ankoraŭ bezonas apartan revizion por pli malgrandaj produktoj, pli malrapida operacio aŭ malsama formuliĝo.
Traduku liniorapidecon en amasfluon
Por kontinua produkto, multobligu la realan mason je metro per la linia rapideco kaj konvertu minutojn al horoj. Uzu la specifitan produktan pezon aŭ kontrolitan mezuron. Ne supozu ĝeneralan densecon aŭ murdikecon dum kalkulado de reala aĉeta postulo.
Bezonata produktofluo (kg/h) = maso je metro (kg/m) × liniorapido (m/min) × 60
Por ilustra tubo pezanta 2.0 kg/m je 3.0 m/min, la celo estas 360 kg/h. Je 4,0 m/min, la sama produkto bezonas 480 kg/h. Ĉi tiuj estas supozitaj planaj enigaĵoj, ne Nanhaiya-procesrezultoj. Nek kalkulo diras al ni ĉu aparta konusa aŭ paralela maŝino renkontos la kvalitan postulon.
Kontrolu la reston de la linio
Reviziu miksadon kaj manĝpretigon kontraŭflue, poste alĝustigon, malvarmigon, forigon kaj tranĉon laŭflue. Petu al la respondecaj ekipaĵprovizantoj konfirmi la proponitajn produktadpunktojn. Se ekzistanta malvarmiga sekcio nur subtenas la nunan produktorapidecon, aprobi pli da eligo de extruder ne aprobas pli altan liniorapidecon.
Premdevo ankaŭ apartenas al la komparo. Ŝanĝi la produkton aŭ ĵetkubon povas ŝanĝi la taskon de la maŝino eĉ kiam la dezirata kg/h restas la sama. Registru la ilojn kaj mezurajn lokojn kun ĉiu produktadpunkto por ke la kapacita aserto restu interpretebla.
Komparu produktan gamon
Ni listigus la agordojn, kiuj povas montri la bezonatan gamon kun akceptebla produkto, tiam komparus ĝiajn kostojn. Ne aldonu arbitran sekurecan procenton kaj voku la elektitan maŝinon. Ĉiu rezerva kapacito devus respondi al difinita estonta produkto, devo aŭ operacia postulo, kiun la provizanto reviziis.
Komparu energion, eluziĝon kaj totalan operacian koston
Motorrangigo estas kapacitspecifo, ne mezurita energifakturo. Por utila ĝemelŝraŭba ekstrudisto-energiokonsuma komparo, difinu kion la mezurilo inkluzivas: veturado kaj hejtiloj, la kompleta extruder aŭ la tuta linio. Konservu tiun limon senŝanĝa kaj deklaru ĉu ekfunkciigo kaj malakceptita produktado estas inkluzivitaj.
Dividu energion per akceptita produkto
Specifa energio (kWh/kg akceptita) = mezurita energio dum la intervalo ÷ akceptita produktomaso dum tiu sama intervalo
La sekva unuhora ekzemplo estas hipoteza. Ambaŭ kandidatoj uzas la samajn produktakceptajn kriteriojn kaj limon de energio-mezurilo. Ĝi montras kial malneta trafluo kaj akcept-produkta efikeco povas konduki al malsamaj konkludoj.
| Ekzemplo pri unuhora planado | Kandidato A | Kandidato B |
|---|---|---|
| Energio ene de la deklarita limo | 100 kWh | 120 kWh |
| Malneta produktomaso | 500 kg | 600 kg |
| Akceptita produkta maso | 480 kg | 540 kg |
| Energio por malneta kg | 0.200 kWh/kg | 0.200 kWh/kg |
| Energio por akceptita kg | 0,208 kWh/kg | 0,222 kWh/kg |
B liveras pli akceptitan materialon en la intervalo; A uzas malpli da energio por akceptita kilogramo. Tio estas aĉeta kompromiso, ne indico ke ambaŭ geometrioj venkas. Deklaru la postulatan produktokvanton kaj ripetu la komparon ĉe la operaciaj punktoj rilataj al la produktadhoraro.
Specifu kontraŭuzaĵprotekton aparte
NiaPVC-tabulo konusa produkta paĝolistigas 38CrMoAlA kaj nitrurado aŭ bimetalaj traktadoj. Tiuj elektoj ne establas servvivan multiplikanton. Ni specifus la laborsurfacojn, materialan sistemon kaj inspektajn postulojn kontraŭ la reala formuliĝo kaj eluziĝoloko, prefere ol elekti per aloja etikedo sole.
Inkluzivi malakceptitan materialon, transan tempon, planitan prizorgadon kaj anstataŭan amplekson en la kostkomparo. Uzu realajn operaciajn rekordojn aŭ klare identigitajn taksojn por tiuj enigaĵoj. Pli malalta aĉetprezo ne respondas ĉu la proponita asembleo renkontas la produktan gamon aŭ konvenas al la instalita ekipaĵo.
Kiel elekti ĝemelŝraŭban extruder por via PVC-apliko
Nia rekomendo estas konservi ambaŭ geometriojn en la urĝlisto kiam neniu ankoraŭ estis forigita de procezo aŭ mekanika indico. Poste forigu netaŭgajn agordojn per la reala aplikaĵo. "Pipo", "profilo" kaj "tabulo" identigas produktfamiliojn, ne kompletajn eltrudajn specifojn.
PVC-tubo eltrudado
Ni publikigas ambaŭ aPVC-tubo konusa ŝraŭba barelokaj aPVC-tubo paralela ŝraŭba barelo. Tio estas kialo por kompari agordojn, ne promeso, ke ĉiu grandeco konvenas al ĉiu pipo. Komencu kun la produktaj dimensioj, formuliĝo, premo-devo kaj postulataj stabilaj eligpunktoj.
La konusa tubpaĝo inkluzivas aplikajn bendojn de 16 ĝis 63 mm, 50 ĝis 110 mm kaj 90 ĝis 160 mm. Tiuj nombroj priskribas listigitajn pipaplikojn. Ili ne estas ŝraŭbaj diametroj kaj ne establas universalan maksimuman tubgrandecon por konusaj maŝinoj.
Profiloj kaj tabuloj
Por profilo, inkludu la sekcian desegnon, pezon je metro, kalibran aranĝon kaj dimensiajn akceptajn postulojn. Por tabulo, identigu ĉu ĝi estas solida aŭ ŝaŭma kaj difinu la akceptitajn dikecon, densecon kie gravas, surfacajn kaj dimensiajn postulojn. Ŝanĝo en produkta konstruo meritas freŝan procezan revizion.
NiaPVC-ŝaŭmo-tabulo ŝraŭba specifa gvidilokovras la anstataŭan resumon pli detale. Ni tenus tiun aplikaĵ-specifan revizion aparta de ĝenerala geometria komparo. PVC-bazitaj lignaj kunmetaĵoj ankaŭ bezonas sian propran formuliĝrevizion; ne transigu konkludon de PE- aŭ PP-bazita kunmetaĵo sole ĉar ambaŭ produktoj estas nomitaj WPC.
Kiam remalfermi la elekton
Revizu la specifon kiam la recepto, nutraĵformo, kvalita celo aŭ produkta horaro ŝanĝiĝas. Por senŝanĝa ekzistanta procezo, ĝuste egalita anstataŭaĵo devus esti taksita antaŭ proponi maŝinkonverton. Por pligrandigita produktada tasko, petu la maŝinprovizanton revizii la kompletan linion prefere ol promesi la ŝanĝon per ŝraŭba geometrio sole.
Se ekzistanta konusa linio jam kovras la bezonatan kvaliton kaj produktaĵan gamon, ni unue taksus kongruan konusan anstataŭaĵon, ne vendus paralelan konvertiĝon kiel aŭtomatan ĝisdatigon. La sama rezonado validas por kontentiga paralela linio. Por nova produktada devo, elektu la agordon kun pruvita aplikaĵo; pli alta aĉetprezo aŭ pli granda nominala diametro ne estas tiu pruvo.
Ĉu vi povas anstataŭigi aŭ konverti la ekzistantan ŝraŭbon kaj barelon?
Konusa ĝemelŝraŭba barelo kaj paralela ĝemelŝraŭba barelo ne estas interŝanĝeblaj asembleoj. Antaŭ diskuti konvertiĝon, akiru kompletan maŝinan revizion. Gearbox-eliga aranĝo, ŝaftokonektoj, barelmuntado kaj prilabor-unua aranĝo apartenas al tiu revizio, kune kun nutrado, ventolado, hejtado kaj malvarmigo interfacoj.
Antaŭ ol mi rekomendas malsaman ŝraŭbgeometrion
Kiam mi revizias PVC-eltrudan problemon, mia unua demando estas ĉu ni restarigas la originan procezon aŭ petas la maŝinon fari alian laboron. Anstataŭigi eluzitajn komponentojn kaj pliigi produktadkapaciton postulas malsaman indicon. Mi ne rekomendus ŝanĝi inter konusaj kaj paralelaj ŝraŭboj simple ĉar la linio fariĝis malstabila.
Se eligo fluktuas, mi komencas petante la formuliĝrevizion, nutrajn kondiĉojn, operaciajn rekordojn kaj finproduktajn inspektajn rezultojn. Mi volas registri premon, temperaturon, ŝraŭbrapidecon kaj akceptitan eliron dum la sama periodo. Komparante la plej altan produktadon de hieraŭ kun la hodiaŭa mezumo malmulte diras al mi, ĉu la materialo aŭ produkto ŝanĝiĝis.
Poste, mi revizias la mekanikan agordon. La desegna pako devus identigi rotacian direkton, ŝraŭbgeometrion, centran distancon, veturajn konektojn kaj barelinterfacojn. Por anstataŭiga aro, mi ankaŭ bezonas mezurojn ligitajn al nomitaj pozicioj sur ambaŭ ŝraŭboj kaj ambaŭ barelboroj. Modelnumero estas komenca referenco, ne permeso produkti.
Mi tiam apartigas la eblajn agojn. Afero pri nutrado bezonas esploron pri nutrado. Suspektata eluziĝo bezonas kongruan inspektadraporton. Ŝanĝita formuliĝo postulas procezorevizion. Se la celproduktaĵo pliiĝis, la malvarmigo, forigo kaj tranĉa ekipaĵo devas eniri la diskuton antaŭ ol mi rekomendas pli grandan prilaboran unuon.
Antaŭ ol mendo daŭrigos, mi konsentus pri du akceptaj etapoj: mekanika taŭgeco kaj produktada agado. La unua kontrolas ĉu la aro kongruas kun la maŝino; la dua kontrolas ĉu la interkonsentita materialo produktas akcepteblan produkton sub difinitaj kondiĉoj. Konservi tiujn decidojn apartaj donas al la aĉetanto pli klaran itineron de la origina problemo ĝis defendebla anstataŭiga specifo.
Ne traktu alĝustigon kiel universalan eluziĝon
Ĉiu aksa alĝustigo devas sekvi la permesitajn proceduron kaj limojn de la maŝinfabrikisto. Ne movu konusan aron nur ĝis eligo ŝajnas renormaliĝi. Por inspektado kaj forigo de ŝraŭbo, uzu la aprobitajn izolitajn, malvarmigajn kaj levantajn procedurojn de la planto kun kvalifikita personaro. Niaparalela ĝemelŝraŭba senigo kaj eluziĝo gvidiloklarigas kiel organizi kongruan mezurrekordon.
Kion vi sendu por RFQ kaj produktado-provo?
Kial mi ne aprobus anstataŭaĵon de katalogaj nombroj sole
Kiam mi komparas la eldonitajn konusajn kaj paralelajn ŝraŭbbarelajn opciojn de Nanhaiya, mi unue apartigas la specifformatojn. La konusa gamo inkluzivas diametrajn parojn kiel Φ65/Φ132 kaj Φ80/Φ156. Ĉi tiuj katalogaj enskriboj identigas kandidatajn agordojn; ili ne establas ekvivalentan produktaĵon aŭ interŝanĝeblecon kun alia kunigo.Nanhaiya konusaj specifoj
La PVC-tubo paralela ŝraŭbo-barelo paĝo publikigas diametran gamon de Φ45 al Φ150 mm kaj L/D-proporcion de 32 ĝis 38, kun personigo disponebla. Tiuj figuroj priskribas tiun produktoferton, ne ĉiun paralelan ĝemelŝraŭban extruder.Nanhaiya PVC-tubo paralelaj specifoj
65 mm paralela konfiguracio tial ne povas esti traktita kiel anstataŭaĵo por 65/132 konusa kunigo ĉar ambaŭ priskriboj enhavas "65." Mi ankaŭ ne interpretus la duan konusan diametron kiel L/D-proporcion aŭ finita-tuba diametro.
Mia konkludo de ĉi tiu specifrecenzo estas, ke la katalogo povas helpi al urĝaj produktoj, sed ĝi ne povas aprobi konvertiĝon. Antaŭ rekomendi muntadon, mi postulus la maŝinan agordon, interfacdesegnaĵojn, formuliĝon kaj produktadcelon. Mi tiam apartigus dimensian kongruecon de la proceza agado, kiu ankoraŭ bezonas konfirmon.
Tio donas al la aĉetanto konkretan rezulton de la komparo: difinita desegnaĵ-revizio kaj prova amplekso, prefere ol nesubtenata promeso ke ŝanĝanta ŝraŭbgeometrio pliigos produktadon aŭ reduktos energikonsumon.
Preparu kaj validigu kompareblan specifon
-
Difinu la produkton kaj formulon
Identigu la produktan desegnon, recepton revizion, nutraĵformon kaj aplikeblajn kvalitajn postulojn. Registro ŝarĝo de plenigaĵo kun ĝiaj unuoj kaj inkluzivu la celitan produktan gamon.
-
Konfirmu la liniajn limojn
Deklaru la postulatajn akceptitajn eligajn punktojn kaj identigu la nutradon, veturadon, ilaron, malvarmigon, forigon kaj tranĉon, kiuj devas subteni ilin.
-
Kontrolu la maŝinon kaj desegnaĵojn
Provizu la maŝinidentecon, rotacian aranĝon, ŝraŭbajn kaj barelajn desegnaĵojn, kondukajn konektojn, muntajn interfacojn kaj poziciigitajn eluziĝon por anstataŭaj partoj.
-
Difinu ĉiun kandidat-konfiguracion
Petu al la provizanto identigi geometrion, materialojn, laborsurfacojn, rilatajn helpaĵojn kaj citajn ekskludojn. Apartigu la komponan amplekson de iuj kompletaj maŝinaj ŝanĝoj.
-
Interkonsentu pri provaj kondiĉoj kaj rekordoj
Ripari la materialon, produkton, specimenan periodon kaj energian limon. Rekordu rapidecon, premojn kaj temperaturojn ĉe nomitaj lokoj, malneta kaj akceptita eligo, malakceptoj, ventkondiĉoj kaj produkt-testrezultoj.
-
Akceptu mekanikan taŭgan kaj produktadon aparte
Kontrolu la provizitan asembleon kontraŭ la aprobita desegnaĵo, tiam taksu produktadon laŭ la interkonsentitaj kvalito- kaj eligo-kriterioj. Konservu la du akceptajn registrojn ligitajn al la provita agordo.
Sendu al Nanhaiya PVC-ŝraŭb-kaj-barelan resumon
Por konusaj aŭ paralelaj komponantoj, sendu la maŝinajn informojn, formuliĝon, produktan desegnadon kaj nunajn produktadajn rekordojn. Deklaru ĉu vi devas restarigi ekzistantan procezon aŭ taksi ŝanĝitan devon, do la kompona propono traktas la ĝustan taskon.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Retpoŝto:info@nhyscrew.com
Loko: Distrikto Dinghai, Zhoushan, Ĝeĝjango, Ĉinio.
Oftaj demandoj
Ĉu paralelaj ĝemelŝraŭbo-ekstrudiloj ĉiam samturnas?
Ne. Paralela priskribas ŝraŭb-akson geometrion, dum kunrotacia kaj kontraŭrotacianta priskribas moviĝon. Specifu ambaŭ kampojn dum komparado de ekipaĵo. Por ĉi tiu PVC-elekta tasko, la koncerna agordo kaj rekta-eltruda devo devas esti establitaj antaŭ ol uzi kapaciton, miksadon aŭ energiajn asertojn de alia speco de ĝemelŝraŭba maŝino.
Ĉu konusa ĝemelŝraŭba extruder estas ĉiam pli bona por PVC?
Ne. PVC-formulo kaj produkta postulo ne elektas geometrion per si mem. Komparu la proponitajn konusajn kaj paralelajn agordojn sub interkonsentitaj nutrado, kvalito kaj produktadkondiĉoj. Por anstataŭaĵo, la instalita maŝino kaj aprobitaj interfacoj limigas la elekton antaŭ ol proceza komparo povas aprobi malsaman arkitekturon.
Kiu dezajno uzas malpli da energio por kilogramo?
La geometria etikedo ne establas la respondon. Mezuru energion kaj akceptitan produktomason dum la sama intervalo, uzante fiksitan ekipaĵlimon. Komparu la operaciajn punktojn necesajn por la produktada horaro. Maŝino povas liveri pli da akceptitaj kg/h uzante pli da kWh per akceptita kilogramo ĉe tiu punkto.
Ĉu konusa ŝraŭbo kaj barelo povas anstataŭigi paralelan aron?
Ili ne estas interŝanĝeblaj asembleoj. Konvertiĝo postulas revizion de la maŝinarkitekturo, rapidumaj eliroj, ŝaftokonektoj, muntado kaj procesinterfacoj. Por ordinara anstataŭiga mendo, specifu kongruan aron por la instalita maŝino. Ne aprobu konvertiĝon de katalogo-modelnombro aŭ komuna diametra valoro.
Kion diras al vi modelnumero kiel 65/132?
Nanhaiya listigas Φ65/Φ132 kiel konusan ŝraŭb-kaj-barela diametroparon. Konfirmu la dimensiajn lokojn kaj kompletigu geometrion sur la desegno. La nomo sole ne establas pretiglongon, rotacian direkton, produktaĵon, tubgrandecon aŭ interŝanĝeblecon. La dua diametro ne estas sendimensia L/D-proporcio.
Kiaj informoj necesas por kompari ambaŭ agordojn?
Provizu la formulan revizion, nutraĵformon, produktan desegnon, kvalitajn postulojn kaj postulatan akcepteblan eligan gamon. Inkluzivi la maŝinan agordon kaj interfacojn por anstataŭiga laboro. Petu ĉiun provizanton deklari ĝian proponitan ekipaĵamplekson kaj provajn kondiĉojn, tiam komparu mekanikan taŭgecon, produktan akcepton kaj operacian koston kiel apartajn decidojn.