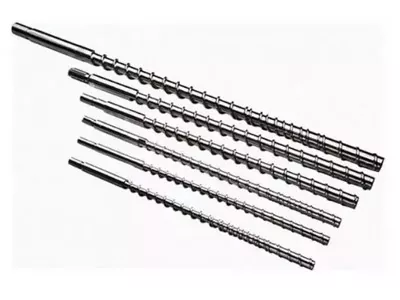
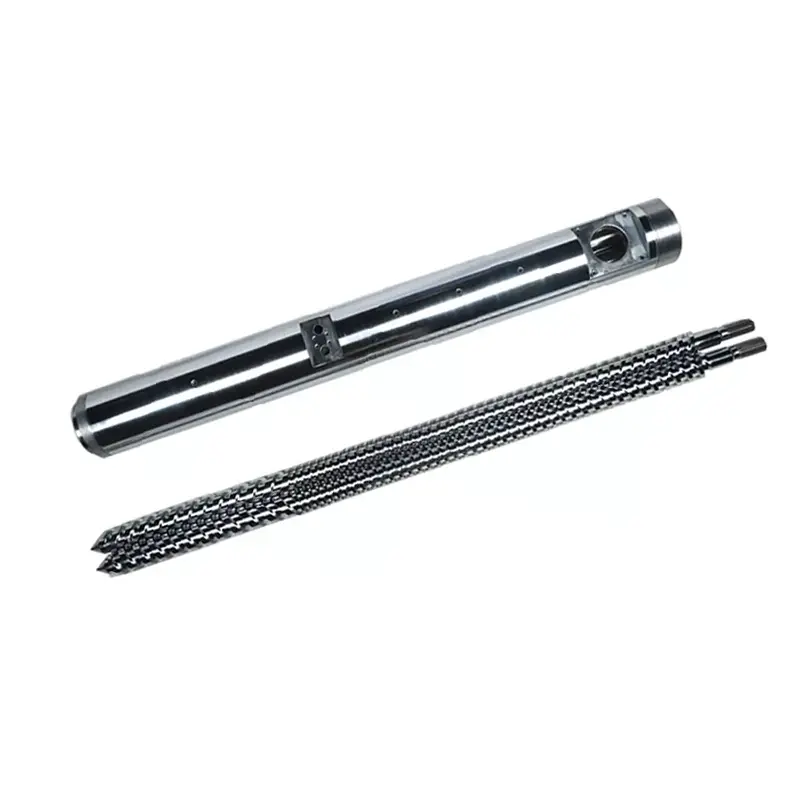
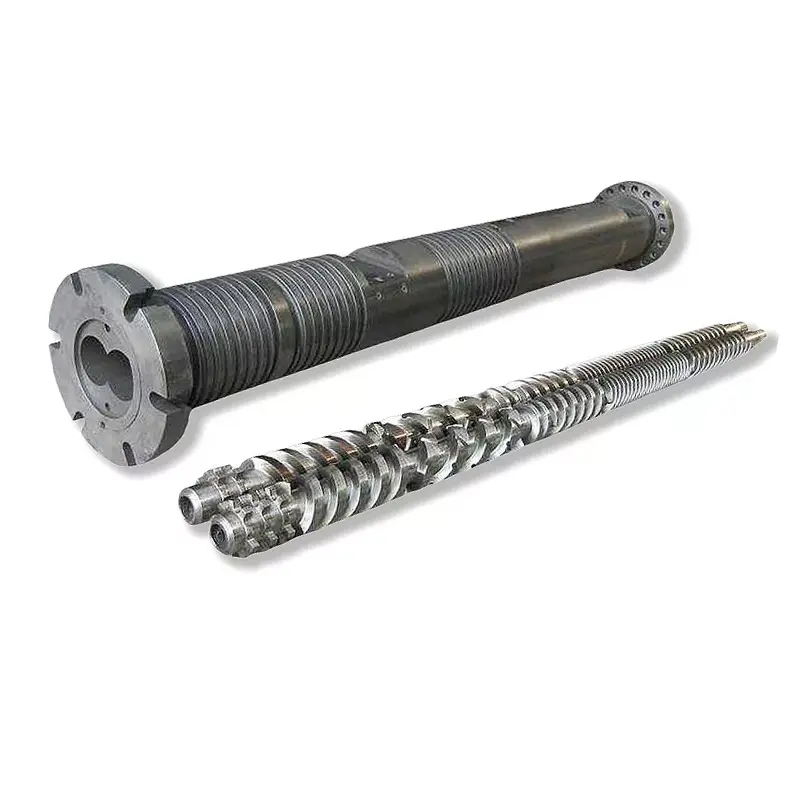
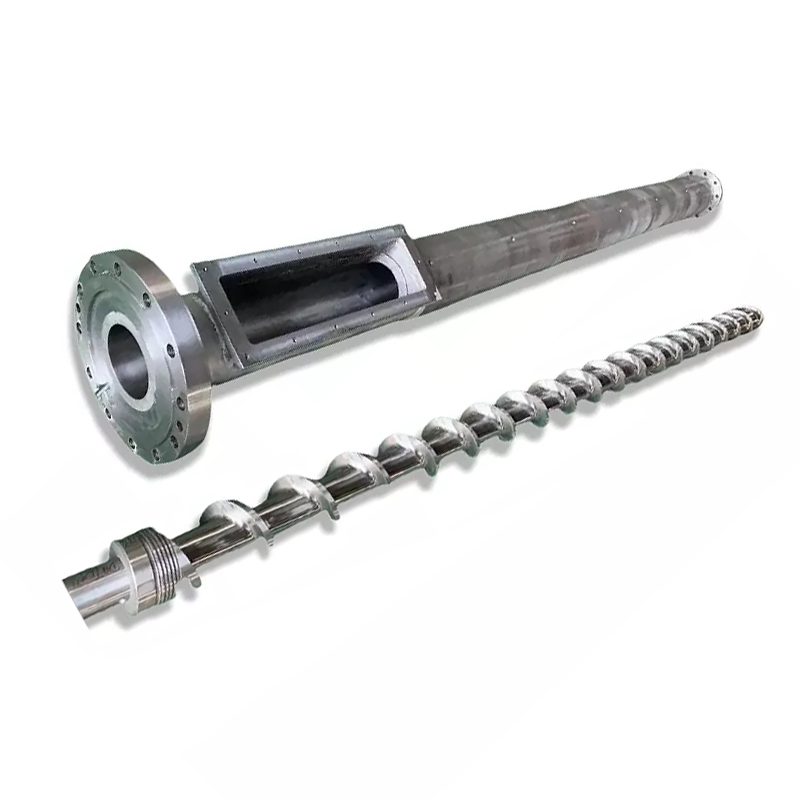
Anextruder ŝraŭbo bareloestas la koro de plasta extruder — turnanta ŝraŭbo ene de varmigita barelo kiu fandas plaston kaj pumpas ĝin antaŭen ĉe konstanta premo. Elekti la ĝustan signifas tri aferoj: latajpu(ununura ŝraŭbo, ĝemelŝraŭbo, konusa aŭ paralela), lamaterialoĝi devas kuri (kiu fiksas la surfacon - nitrurita por puraj rezinoj, dumetala por abrazivaj aŭ korodaj), kaj kiel ĝi estasspecifita kaj konstruita. Akiru tiujn ĝustajn kaj ĝi kuras dum jaroj. Ĉi tiu gvidilo trairas ĉiujn tri.
Kion ajn vi eltrudas — pipon, profilon, filmon, folion, kunmetaĵon aŭ buletojn — laextruder ŝraŭbo bareloestas la parto faranta la realan laboron. Ĝi ankaŭ estas la parto, kiu portas, kaj la plej verŝajna decidas ĉu via linio funkcias pura kaj laŭ specifo aŭ batalas vin pri kvalito kaj malfunkcio. Ĉi tiu gvidilo kunigas la tutan temon: kio estas ŝraŭba barelo, la tipoj, la materialoj, kiel kongrui unu al via materialo, kaj kiel specifi anstataŭaĵon kiu daŭras. Ni konstruis ŝraŭbojn kaj barelojn dum pli ol 20 jaroj, do ni tenos ĝin rekta kaj praktika, kaj gvidos vin al pli profundaj gvidiloj kie vi bezonas ilin.
Kio Estas Ekstrudisto Ŝraŭba Barelo?
Anextruder ŝraŭbo bareloestas la kerna asembleo de plasta extruder: precize maŝinprilaborita ŝraŭbo turniĝanta ene de varmigita cilindra barelo. Solida plasto - buletoj aŭ pulvoro - eniras ĉe la nutra fino. Dum la ŝraŭbo rotacias, varmo de la barelo kaj tondo de la ŝraŭbo fandas la materialon, kaj la ŝraŭbo-geometrio transportas kaj premas ĝin, puŝante unuforman fandadon tra la ĵetkubo ĉe la malproksima fino.
La ŝraŭbo kaj la barelo estas egala paro, ne du apartaj partoj. La eta libereco inter la ŝraŭboflugoj kaj la barela kalibro estas tio, kio kontrolas eliron kaj fandan kvaliton - malfermu tiun senigon tra eluziĝo kaj la maŝino perdas ambaŭ. Tial la du estas desegnitaj, konstruitaj kaj anstataŭigitaj kune, kaj kial la ŝraŭbobarelo sidas en la centro de iu eltrudado aŭ injektoprocezo.

Kiel Ŝraŭba Barelo Funkcias
Plej multaj ekstrudŝraŭboj faras sian laboron tra tri zonoj laŭ la longo de la ŝraŭbo. Lanutra zonoprenas solidan materialon kaj komencas movi ĝin antaŭen. Lakunprema zono- kie la ŝraŭbkanalo iĝas pli malprofunda - kompaktigas kaj fandas la plaston tra varmo kaj tondo. Lamezura zonotiam pumpas la fanditan plaston antaŭen ĉe stabila, kontrolita premo, preta por la ĵetkubo.
Varmo venas de du lokoj: la barelvarmigiloj kaj la mekanika tondo de la ŝraŭbo laboranta la polimeron. Bone ekvilibrigas ilin kaj la materialo plastiĝas egale sen trovarmiĝo. La tuta afero funkcias nur pro tiu proksima ŝraŭbo-al-barela liberiĝo - ĝi estas kio malhelpas la fandadon gliti malantaŭen super la flugoj. Konstrua toleremo kaj surfaca malmoleco tenas tiun malpermeson streĉa laŭlonge de la tempo, tial ĝuste kial materiala elekto kaj produktada kvalito gravas tiom kiom ŝraŭba dezajno.
Ĉirkaŭ la barelo sidas hejtgrupoj grupigitaj en zonojn, ĉiu tenita al fiksita temperaturo, kun malvarmigo surmane tiel la fandado neniam trovarmiĝas. Ĉe la malproksima fino, la ĵetkubo donas al la fandado sian finan formon. La tasko de la kunigo estas doni al tiu ĵetkubo fandadon kiu estas unuforma en temperaturo kaj premo - ĉar ĉiu vario kontraŭflue aperas kiel difekto en la produkto laŭflue.
Tipoj de Extruder Screw Barrel
"Ŝraŭbbarelo" kovras plurajn apartajn maŝinojn. La ĝusta dependas de ĉu via procezo bezonaspumpilomaterialoo aŭmiksiĝi.
Ununura Ŝraŭbo
A ununura ŝraŭbokuras unu ŝafton en ronda kalibro. Ĝi transportas kaj pumpas ege bone, kio igas ĝin la ekonomia laborĉevalo por altvoluma eltrudado de unu konsekvenca materialo - pipo, profilo, folio, filmo kaj dratkovraĵo. Kion ĝi ne faras estas intensa miksado.
Ĝemela Ŝraŭbo
Ĝemelŝraŭbo kuras du interplektiĝantajn ŝaftojn en oka kalibro. Tiu enplektaĵo estas la punkto: ĝi donas intensan miksadon, pozitivan transportadon kaj streĉan kontrolon de tondo kaj restadtempo, tial ĝemelŝraŭboj pritraktas kunmetadon, ĉefbaĉon, reaktivan eltruadon kaj malfacilajn aŭ plenigitajn materialojn. Se vi pesas la du, nia gvidilo alununura ŝraŭbo vs ĝemelŝraŭbo extrudersprofundiĝas pri la kompromiso.
Paralela vs Konusa Ĝemelŝraŭbo
Ĝemelaj ŝraŭboj denove dividitaj laŭ formo. Aparalela ĝemelŝraŭbotenas konstantan diametron kaj uzas modulan,reagordeblaj elementoj - la multflanka elekto por kunmetado kaj alta produktado. Akonusa ĝemela ŝraŭbomallarĝiĝas de larĝa nutra fino al mallarĝa senŝargiĝo, donante grandan nutraĵan gorĝon kaj altan tordmomanton je malalta rapido - la klasika maŝino por rigida PVC-tubo kaj profilo. Ni komparas ilin detale enkonusaj vs paralelaj ĝemelŝraŭbaj extruders.Ĝemelŝraŭboj ankaŭ estas aŭ samturnantaj (plej bona miksado) aŭ kontraŭrotaciantaj (alta premo, ofta por PVC).

Injekto Moldada Ŝraŭbo Barelo
Aninjekto muldado ŝraŭbo barelofunkcias sur la sama fand-kaj-transporta principo sed estas konstruita por la reciproka ciklo de injektmaŝino prefere ol kontinua eltrudado. La surfaco kaj materiala logiko malsupre validas al ĝi same.
Unuvide, jen kiel viciĝas la ĉefaj tipoj:
| Tajpu | Plej bone por | Miksado | Tipaj produktoj |
|---|---|---|---|
| Ununura ŝraŭbo | Altvoluma eltrudo de unu materialo | Malalta | Pipo, profilo, folio, filmo |
| Paralela ĝemelo | Kunmetaĵo, alta produktado, fleksebleco | Alta | Kunmetaĵoj, ĉefbaĉo, buletoj |
| Konusa ĝemelo | Kompakta PVC-tubo kaj profilo | Alta | UPVC-tubo, profilo, WPC |
| Injekta ŝraŭbo | Ciklo de injekto | Varias | Mulditaj partoj |
Kie Extruder Screw Bareloj Estas Uzitaj
La sama kerna komponanto aperas tra la tuta plasta industrio, agordita por la nuna laboro. En tubaj kaj profillinioj ĝi formas PVC, PE, kaj PPR. En filmo kaj folio ĝi nutras la ĵetkubon kiu faras pakadon kaj tabulon. Kunmetante ĝi miksas polimerojn kun plenigaĵoj, pigmentoj kaj aldonaĵoj en buletojn, kaj ĝi ankaŭ funkciigas ĉefbaĉon. Ĝi veturas reciklajn liniojn, kiuj reprilaboras peceton kaj remueladon, kablon kaj dratan tegaĵon, kaj la reciprokajn barelojn ene de injektaj muldaj maŝinoj. Kie ajn plasto estas fandita kaj formita, ŝraŭbo kaj barelo faras la fandadon. Kio ŝanĝiĝas de unu industrio al la sekva estas la tipo, la surfaco kaj la geometrio - ĝuste tial zorgema specifo gravas pli ol katalogo-partnombro.
Screw Barel Materialoj kaj Surfacaj Traktoj
Ŝraŭbobarelo vivas en puna medio - varmo, premo, frotado, kaj ofte abrazivaj aŭ korodaj materialoj. La baza ŝtalo donas al ĝi forton; la surfaca traktado donas al ĝi eluziĝon kaj korodan reziston. Du surfacoj dominas.
Baza Ŝtalo kaj Nitrurado
La komuna bazo estas nitrurada ŝtalo kiel ekzemple38CrMoAlA. Gasnitrurado malmoligas maldikan kazon ĉe la surfaco, donante bonan eluziĝoreziston por puraj, neplenigitaj rezinoj kiel PE, PP, kaj ABS je prudenta kosto. Nitruritaŝraŭbo bareloestas la ekonomia, fidinda elekto kiam la materialo ne estas speciale abrasiva aŭ koroda.
Dumetala
Por abrazia aŭ koroda devo, bimetala barelo kunfandas multe pli malmolan, pli dikan alojotavolon ene de la kalibro - nikel-bazita por korodo, volfram-karbid-riĉa por abrazio - super malmola bazŝtalo. Ĝi kostas pli, sed ĝi daŭras multe pli longe kie nitrurita surfaco eluziĝus. Sur niaj propraj bimetalaj bareloj ni portas la kalibron al ĉirkaŭ 62 HRC, kie multaj butikoj haltas ĉe 58. La plena komparo estas en nia gvidilo aldumetalaj vs nitruritaj ŝraŭbobareloj.
La Ŝraŭbo Ankaŭ Estas Tratata
Surfaca hardado ne estas nur barela laboro. Same kiel nitrurado, ŝraŭboflugoj ofte estas malmolfacaj - eluziĝorezista alojo veldita sur la flugteroj, la plej alta eluziĝopunkto sur la ŝraŭbo - tiel ke la ŝraŭbo samrapidas kun la kalibro. Se ŝraŭbo kaj barelo eluziĝas je malsamaj rapidecoj, la senigo forfluas kaj kvalito suferas, do la du estas malmoligitaj por labori kaj porti kiel egalita paro, ne kiel apartaj partoj.
Kongruante la Ŝraŭbalon al Via Materialo
Ĉi tie estas kie la plej multaj ŝraŭbalaj decidoj estas gajnitaj aŭ perditaj. La materialo, kiun vi kuras, fiksas la surfacon, kiun vi bezonas - ne inverse. Rapida mapo:
| Materialo | Ĉefa minaco al la barelo | Rekomendita surfaco |
|---|---|---|
| Pura PE / PP / ABS | Milda eluziĝo | Nitrurita |
| Rigida PVC | Korido + iom da abrazio | Bimetala (nikelo-bazita) |
| Vitra plena / minerala plena | Peza abrazio | Bimetala (karbid-riĉa) |
| WPC (ligno + plenigaĵo) | Severa abrazio (+ korodo se PVC-bazita) | Bimetala (karbid-riĉa) |
| Reciklita / poluita nutraĵo | Abrasio + nekonataĵoj | Dumetala |
Du materialoj meritas sian propran ludlibron.PVCestas koroda ĉar ĝi liberigas kloridacidon dum ĝi prilaboras, do ĝi bezonas korodrezistan dumetalan surfacon.WPCestas unu el la plej abrazivaj materialoj en eltrudado, danke al sia ligna kaj minerala plenigaĵo, do ĝi bezonas la plej malmolan alojan tavolon, kiun vi povas meti en la kalibron. Specifu la surfacon por la materialo, ĉiufoje.
Ŝlosilaj Specifoj: Diametro, L/D kaj Kunpremo
Preter tipo kaj surfaco, kelkaj specifoj formas kiel ŝraŭba barelo funkcias. Vi ne bezonas esti ŝraŭbo-projektisto por provi unu, sed ĝi helpas scii kion ili signifas.
- Diametro— grandeco al via maŝino kaj cela eligo. Ŝraŭboj kaj bareloj estas faritaj tra larĝa gamo de diametroj por konveni ĉion de malgrandaj profillinioj ĝis grandaj ekstrudiloj.
- L/D-proporcio- la longo de la ŝraŭbo dividita per ĝia diametro. Pli longa L/D donas pli da tempo por fandi kaj miksi; pli mallonga estas pli kompakta. La ĝusta valoro dependas de la materialo kaj procezo.
- Kunprema proporcio— kiom la ŝraŭbokanalo malprofundiĝas de nutrado ĝis mezurado. Pli alta kunpremo laboras iujn materialojn pli malfacile; varmo-sentemaj polimeroj kiel PVC favoras pli mildan rilatumon.
Ĉi tiuj estas fiksitaj al la materialo kaj la laboro, tial ĝuste kial farita laŭ-specifa barelo batas ĝeneralan. Donu al via kreinto la maŝinon, la materialon kaj la eliron, kaj la geometrio sekvas de tie.
Oftaj Problemoj kaj Kion Ili Indikas
Kiam linio drivas el spec, la migrovojo ofte kondukas reen al la ŝraŭbo kaj barelo. Rapida diagnozo:
- Eligo falanta je la sama ŝraŭba rapido— eluzita senigo, la klasika unua signo.
- Kreskanta aŭ malstabila premo— eluziĝo, aŭ problemo de nutrado aŭ temperaturo.
- Nigraj makuloj kaj degenero— materialo restadanta en eluzitaj interspacoj aŭ sidanta sur korodita surfaco.
- Malbona miksaĵo aŭ nefandita materialo— la malĝusta ŝraŭbo tipo por la laboro, aŭ eluzita ŝraŭbo.
- Pitting sur la ŝraŭbo aŭ kalibro— korodo, kutime la malĝusta surfaco por la materialo.
Ĉiu simptomo povas havi plurajn kaŭzojn, sed du aŭ tri kune preskaŭ ĉiam montras al eluzita aŭ malĝuste specifita barelo. Mezuri la eluziĝon diras al vi kiu - kaj ĉu la riparo estas riparo aŭ anstataŭaĵo.
Eluziĝo, Prizorgado kaj Anstataŭaĵo
Ĉiu ŝraŭbbarelo eluziĝas eventuale - la sola demando estas kiom rapide, kaj tio dependas de la materialo kaj kiel la maŝino funkcias. Eluziĝo aperas kiel malkreskanta eligo je la sama ŝraŭbrapideco, ŝpruciĝanta, malbona miksado, nigraj makuloj aŭ altiĝanta degeltemperaturo. La kaŭzo estas la senigo inter ŝraŭbo kaj barelo malfermiĝanta preter toleremo.
Kiam vi vidas tiujn signojn, mezuru antaŭ ol vi agas: la ŝraŭbflugdiametron, la barelboron, kaj la radiala libereco kontraŭ la origina spec. Kelkfoje la ŝraŭbo povas esti rekonstruita dum la barelo ankoraŭ estas bona; post kiam la kalibro estas eluzita preter toleremo, anstataŭaĵo estas kutime la ekonomia solvo. Nia gvidilo alkiam anstataŭigi eluzitan ŝraŭbbarelonpromenas tra mezurado de eluziĝo kaj decidado de riparo kontraŭ anstataŭigi. Kelkaj kutimoj etendas funkcidaŭron: kongruu la surfacon al la materialo, konservu poluaĵojn ekster la nutrado, tenu temperaturojn en intervalo, kaj protoku legojn ĉe ĉiu servo.
Kiel Elekti kaj Specifi Ekstrudan Ŝraŭbbarelon
Kunigi ĝin, elekti ŝraŭban barelon estas tri decidoj en ordo:tajpu, dosurfaco, dospecifo. Laboru tra ili kaj vi ne malĝuste troos.
- Tajpu— ĉu via procezo pumpas unu materialon (ununura ŝraŭbo) aŭ miksas kaj kunmetaĵon (ĝemela ŝraŭbo)? Kompakta PVC aŭ profila laboro montras al konusa; alta eligo kaj fleksebleco punkto al paralelo.
- Surfaco— nitrurita por puraj rezinoj, dumetala por abrazivaj aŭ korodaj materialoj. Kiam vi dubas pri plenigita aŭ PVC-materialo, iru dumetala.
- Specifo— diametro, L/D kaj kunpremo kongruas al via maŝino, materialo kaj eligo.
Por akiri precizan citaĵon kaj barelon, kiu enfluas rekte, donu al via fabrikanto la maŝino-markon kaj modelon, la ŝraŭb-diametron kaj L/D (aŭ la originalan desegnon), la materialon kaj plenigaĵon, kaj la celan eligon. Neniu desegnaĵo? Eluzita specimeno sufiĉas por inversigi ekzaktan anstataŭaĵon - aŭ ĝisdatigitan kun pli malmola surfaco ol la parto, kiun vi retiriĝas.
Kial Labori Kun Nanhaiya
Ni pasigis pli ol dudek jarojn konstruante ekstrudŝraŭbojn kaj barelojn de ĉiu tipo -ununura ŝraŭbo, paralela ĝemelŝraŭbo, konusa ĝemela ŝraŭbo, kajinjekto muldado- en 38CrMoAlA nitrurita ŝtalo kaj bimetalaj alojoj, kun bimetala kalibromalmoleco ĝis 62 HRC, toleremo kontrolo kaj dinamika ekvilibrotestado sur ĉiu aro. Kun pli ol 500 klientoj kaj pli ol du jardekoj da sperto, ni konstruas anstataŭaĵojn kongruajn kun ĉefaj markoj kiel KraussMaffei, Cincinnati kaj Jwell, laborante de via maŝina modelo, desegnaĵo aŭ specimeno. Diru al ni vian materialon, maŝinon kaj produktaĵon, kaj vi havos tajloritan rekomendon kaj citaĵon ene de dek du horoj.
Ĉu vi bezonas la ĝustan ŝraŭban barelon aŭ anstataŭaĵon por via linio? Sendu vian maŝinon, materialon kaj eliron - ricevu rekomendon kaj citaĵon ene de 12 horoj.
Akiru CitaĵonOftaj Demandoj
Kio estas extruder ŝraŭbbarelo?
Ĝi estas la kerno laboranta parto de plasta extruder - turnanta ŝraŭbo ene de varmigita barelo. Ĝi prenas solidan plaston ĉe unu fino, fandas ĝin kun varmo kaj tondo, kaj pumpas unuforman fandadon eksteren la alian finon ĉe stabila premo. La ŝraŭbo kaj barelo funkcias kiel kongrua paro, kaj la malgranda libereco inter ili kontrolas eliron kaj kvaliton.
El kio estas farita el extruder ŝraŭba barelo?
La bazo estas kutime nitrurada ŝtalo kiel 38CrMoAlA, malmoligita per gasnitrurado por puraj rezinoj. Por abrazivaj aŭ korodaj materialoj ĝi estas dumetala - malmola, eluziĝo- kaj korodrezista alojtavolo kunfandita ene de la kalibro super malmola bazŝtalo. La surfaco estas elektita por la materialo, kiun vi kuras.
Kiuj estas la ĉefaj specoj de ŝraŭbo-barelo?
Ununura ŝraŭbo kaj ĝemela ŝraŭbo. Ĝemelŝraŭbo disiĝas en paralela kaj konusa, kaj en kunrotacianta kaj kontraŭrotacianta, krome ekzistas injektomuldaj ŝraŭbobareloj. Unuopaj ŝraŭboj pumpas por alt-voluma eltrudado; ĝemelaj ŝraŭboj miksas kaj kunmetas; konusaj ĝemeloj konvenas kompaktajn PVC- kaj profilliniojn.
Kiom longe daŭras ekstrudanta ŝraŭbbarelo?
Bone prizorgita kutime daŭras inter 3 kaj 10 jaroj. Ĝi dependas de la materialo, la surfaca traktado, la operaciaj kondiĉoj kaj bontenado - abrazivaj kaj korodaj materialoj mallongigas ĝin, puraj rezinoj kaj dumetala surfaco etendas ĝin.
Kiel mi elektas la ĝustan?
Tri paŝoj: elektu la tipon, kiun via procezo bezonas, elektu la surfacon por via materialo, tiam kongruu diametron, L/D kaj kunpremadon al la laboro. Donu al la fabrikanto vian maŝinan modelon, materialon kaj eliron - desegnaĵo aŭ specimeno precizigas ĝin.
Ĉu vi povas fari anstataŭaĵon por iu ajn maŝinmarko?
Jes. Ni konstruas anstataŭajn ŝraŭbojn kaj barelojn, kiuj taŭgas por ĉefaj markoj de extruder kaj injekto — KraussMaffei, Cincinnati, Jwell — el via maŝina modelo, desegnaĵo aŭ specimeno. Sendu la detalojn por citaĵo ene de 12 horoj.