Novaĵoj

Industria Novaĵoj

Vitra plenigita nilona injekta ŝraŭbo: specifu la eluziĝon, ne nur la diametron30 2026-09

Vitra plenigita nilona injekta ŝraŭbo: specifu la eluziĝon, ne nur la diametron

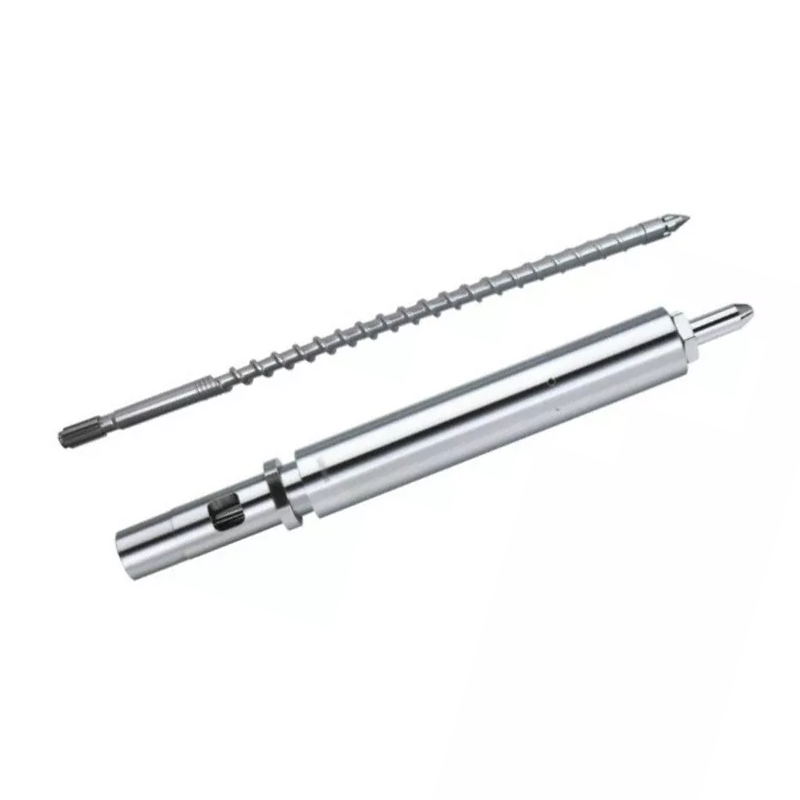
Por vitroplena nilona injekto-muldado, komencu kun la ĝusta PA-grado kaj vitrofibra enhavo. Nanhaiya listigas malfortigitajn kaj harditajn 38CrMoAlA-injektajn ŝraŭbojn por plifortikigitaj plastoj enhavantaj ĝis 30% vitran fibron, inkluzive de PA-GF. Ĝiaj produktpaĝoj ankaŭ priskribas nitruradon kaj nikel-tungstenan aloj-plifortikigon por eluziĝo-inklinaj ŝraŭbo kaj barelareoj. Elektu la geometrion kaj surfacan sistemon kontraŭ la reala devo, tiam kontrolu la barelon kaj ŝraŭbpinton aŭ kontrolu ringon antaŭ ol akcepti anstataŭaĵon. Mia regulo ĉe la fabrika flanko estas simpla: malmoleca valoro ne savas malĝustan geometrion, kaj nova ŝraŭbo ne savas likan antaŭan finon. Metu ĉiujn tri interfacojn sur la desegnaĵon kaj ĉiujn tri kondutojn en la prova plano.
Mutaciulo vs laŭgrada injektomulda ŝraŭbo: kiel elekti la kunpreman profilon30 2026-09

Mutaciulo vs laŭgrada injektomulda ŝraŭbo: kiel elekti la kunpreman profilon

Elektu mutaciulon aŭ subitan injektan ŝraŭbon kiel deirpunkton por kristalaj aŭ duonkristalaj materialoj, kiuj profitas el rapida kunpremado kaj fandado. Nanhaiya listigas PE, PP, PA, POM kaj PTFE. Ĝia mutaciulkunpremadsekcio okupas proksimume 5% ĝis 15% de totala ŝraŭblongo. Elektu laŭgradan ŝraŭbon kiel deirpunkton por amorfaj aŭ varmo-sentemaj materialoj, kiuj bezonas pli mildan transiron. Nanhaiya listigas rigidan PVC, PS, PC, PSU kaj ABS. Ĝia laŭpaŝa kunpremadsekcio normale okupas 40% ĝis 60% de sumlongo, kun proksimume 50% priskribite kiel tipaj. Konfirmu ambaŭ elektojn kun la reala grado, plenigaĵo, malsekeco, pafo-uzo, reakira tempo, fanda kondiĉo kaj muldita parto akcepto.
Kiel specifi altrapida ununura ŝraŭbo por PE kaj PP eltrudado30 2026-09

Kiel specifi altrapida ununura ŝraŭbo por PE kaj PP eltrudado

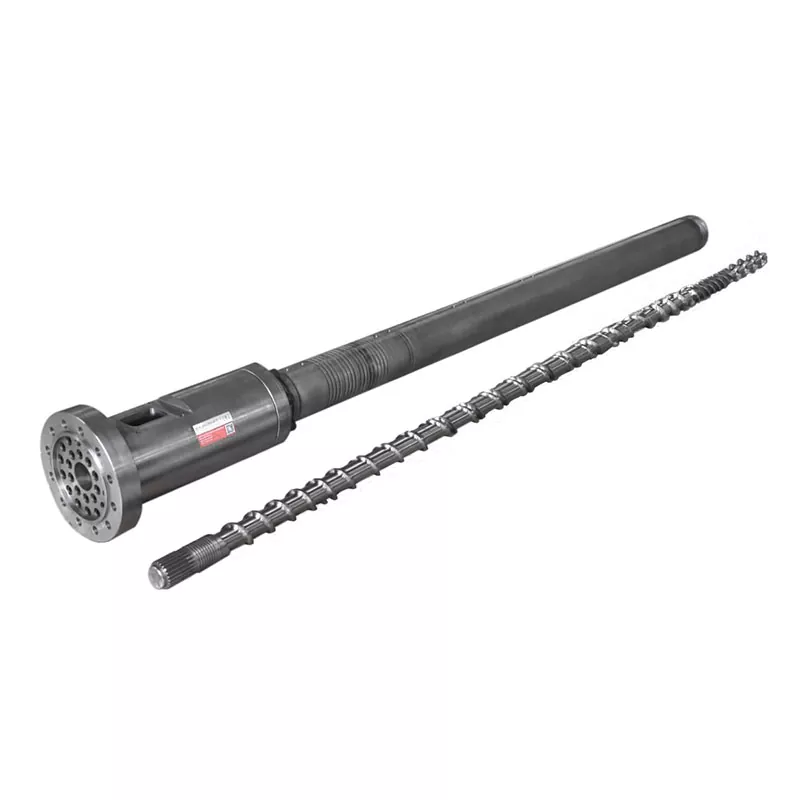
Specifi PE aŭ PP altrapidan ununuran ŝraŭbon per la reala materialo, vendebla eligo, produkto kaj ĵetkubo, ŝraŭba surfacrapideco, fandi-temperatura fenestro, premo, motoro kaj rapidumujo devo, malvarmigo kapablo, eluziĝo medio kaj akcepta metodo. Ne aĉetu nur de diametro kaj maksimuma rpm. Nanhaiya publikigas naŭ unu-ŝraŭbajn modelojn de NHY20 ĝis NHY150, kun produktado intervalas de 3 ĝis 1,300 kg/h kaj rapideco intervalas de 10 ĝis 150 rpm tra la familio. Ĝia altrapida produkto de PE kaj PP uzas optimumigitan ŝraŭbgeometrion, altmomantan rapidumujon, specialajn furaĝfendajn barelojn kaj eluziĝon de aloja konstruo. Turnu ĉiun projektcelon en stabilan testpunkton uzante la nomitan rezinon, ĵetkubon, kvalitan fenestron kaj elektran mezuran limon.
Kiel specifi ununuran ŝraŭbon por vitroplenaj, mineralaj plenigitaj kaj reciklitaj plastoj30 2026-09

Kiel specifi ununuran ŝraŭbon por vitroplenaj, mineralaj plenigitaj kaj reciklitaj plastoj

Por specifi eluziĝon imunan ununuran ŝraŭbon, sendu la precizan rezinon kaj gradon, plenigaĵon aŭ fibron kaj procenton, reciklitan enhavon, poluadon, nutraĵformon, humidecon, MFR aŭ MVR-testkondiĉon, postulatan eligon, ŝraŭbrapidecon, motorŝarĝon, fandantan premon, temperaturon, funkciajn horojn kaj la nunan eluziĝomapon. Poste elektu la surfacon laŭ difekta loko. Nanhaiya ofertas 38CrMoAlA, SACM645, 42CrMo kaj forĝitajn ŝtalajn substratojn, kun profunda jona nitrurado, PTA-protekto sur flugaj suproj kaj flankoj, plus volframkarbido kaj nikel-bazitaj surfacaj opcioj. La proponita ŝraŭbo devas esti kontrolita per la pariĝa barelo, ĉar nova malmola surfaco ne povas korekti pligrandigitan aŭ misalignitan kalibron.
Gvidilo pri aĉetado de plasta extruder-skatolo: kongrua tordmomanto, proporcio kaj maŝina interfaco30 2026-09

Gvidilo pri aĉetado de plasta extruder-skatolo: kongrua tordmomanto, proporcio kaj maŝina interfaco

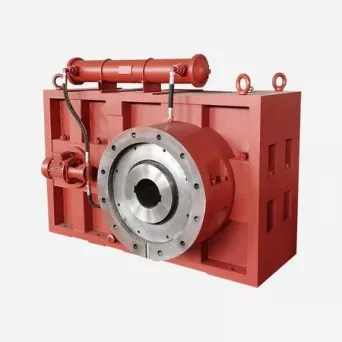
Por aĉeti plastan ekstrudan skatolon, specifu la motoran potencon kaj taksitan rapidon, bezonatan ŝraŭb-rapidecan gamon, kontinuan kaj pintan tordmomantan imposton, ŝraŭbkvanton kaj rotacion, materialon kaj eliron, funkciajn horojn, enigajn kaj eligajn ŝafinterfacojn, muntan pozicion, puŝoŝarĝon, lubrikadon, malvarmigon kaj akceptoteston. Motora potenco sole ne estas specifo de rapidumujo. Du linioj kun la sama motoro povas trudi malsamajn tordmomanton, varmon, ŝokon, sinkronigadon kaj portantajn devojn. La subskribita desegnaĵo devus identigi la motor-flankan ŝafton kaj ŝraŭb-flankan ŝafton, iliajn rapidecojn, rotaciajn direktojn, rilatumon, muntajn datumojn kaj ĉiun konekton necesan por instalado.
Gvidilo pri aĉeto de Extruder-barela flanĝo: specifu la interfacon antaŭ mendi15 2026-09

Gvidilo pri aĉeto de Extruder-barela flanĝo: specifu la interfacon antaŭ mendi

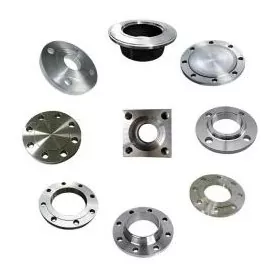
Por aĉeti ekstrudan barelflanĝon, sendu kontrolitan desegnaĵon, kiu identigas la kalibron, eksteran diametron, dikecon, lokalizan registron, riglilpadronon, sigelan vizaĝon, materialon, surfacan traktadon kaj kuniĝajn partojn. Aldonu la faktan temperaturon kaj preman bazon, extruder aŭ die-kapa modelo, kvanto kaj inspektado postuloj. Ne mendu propran maŝinan flanĝon de la vortoj "ANSI", "DIN", "JIS" aŭ "PN16" sole. Tiuj referencoj povas difini norman tubflanĝon nur kiam la kompleta norma nomo kaj servobazo estas deklaritaj. Ekstrudisto-konekto kutime bezonas sian propran interfacdesegnaĵon, eĉ kiam unu flanko sekvas agnoskitan flanĝpadronon.
X
Ni uzas kuketojn por oferti al vi pli bonan foliuman sperton, analizi retejon-trafikon kaj personecigi enhavon. Uzante ĉi tiun retejon, vi konsentas pri nia uzo de kuketoj. Privateca Politiko
MalakceptiAkceptu