Barela flanĝo aspektas simpla ĝis la nova parto atingas la maŝinon. Tiam malgranda eraro en la registro, riglilo-cirklo, sigela vizaĝo aŭ fandita trairejo povas ĉesigi instaladon. Ĉi tiu gvidilo montras aĉetajn kaj prizorgajn teamojn kiel igi malnovan specimenon, maŝininterfacon kaj operacian devon en kontrolitan flanĝspecifon.



Rapida respondo
Por aĉeti anextruder barel flanĝo, sendu kontrolitan desegnaĵon, kiu identigas la kalibron, eksteran diametron, dikecon, lokalizan registron, riglilpadronon, sigelan vizaĝon, materialon, surfacan traktadon kaj sekspariĝon. Aldonu la faktan temperaturon kaj preman bazon, extruder aŭ die-kapa modelo, kvanto kaj inspektado postuloj.
Ne mendu propran maŝinan flanĝon de la vortoj "ANSI", "DIN", "JIS" aŭ "PN16" sole. Tiuj referencoj povas difini norman tubflanĝon nur kiam la kompleta norma nomo kaj servobazo estas deklaritaj. Ekstrudisto-konekto kutime bezonas sian propran interfacdesegnaĵon, eĉ kiam unu flanko sekvas agnoskitan flanĝpadronon.
Unue identigu kian flanĝon vi aĉetas
Akireraroj ofte komenciĝas kiam tri malsamaj komponentoj estas ĉiuj nomitaj flanĝo. Norma tubflanĝo, kutima eltrudbarelflanĝo kaj transiradaptilo povas aspekti similaj en foto. Ili ne estas precizigitaj en la sama maniero.
| Komponanto | Kio difinas ĝin | Ĉefa akirrisko |
|---|---|---|
| Norma tubflanĝo | Ekzakta normo, eldono, nominala grandeco, klaso aŭ PN, alfronto, materialo, kalibro kaj konektotipo | Mallonga etikedo kiel ekzemple "DIN-flanĝo" povas rilati al pli ol unu dimensia kaj taksa sistemo |
| Propra ekstrudisto-barela flanĝo | Kontrolita maŝina desegnaĵo, pariĝa barelo aŭ adaptilo, registro, riglila ŝablono, fanda kalibro, sigela trajto kaj servodevo | Uzante pip-flandan tablon por maŝina interfaco, kiu havas kutimajn lokalizajn kaj fluajn funkciojn |
| Die-kapa adaptila flanĝo | Du interfacoj plus la interna fanda transiro, orientiĝo, subteno kaj sensilo aŭ ekran-pakaĵo postuloj | Ambaŭ finoj konvenas aparte, sed la kunmetita fluvojo, centra linio aŭ riglilorientiĝo ne |
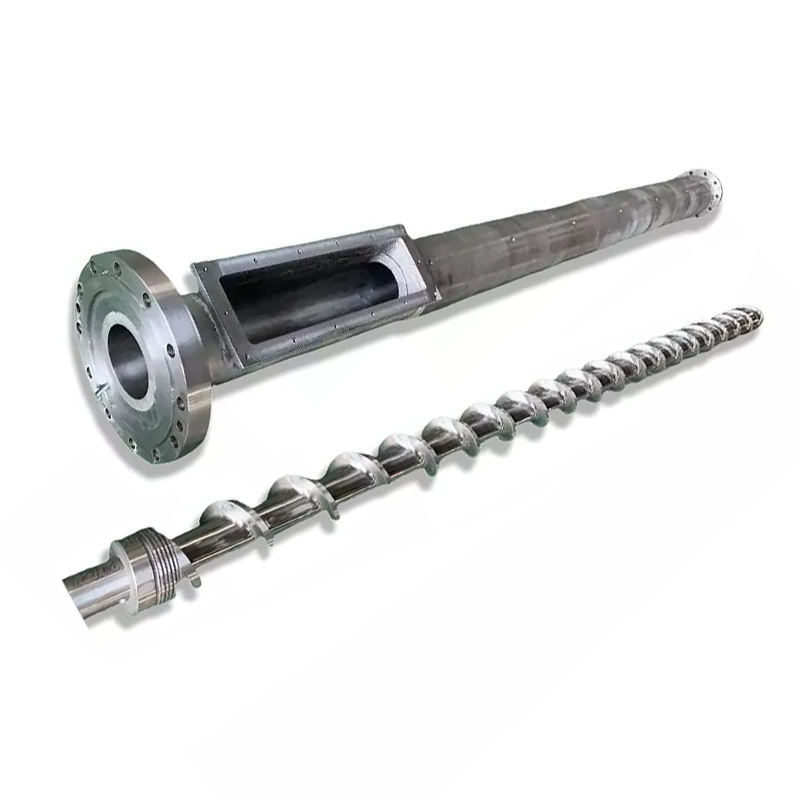
la fluo de Nanhaiyabarelflange gamokovras rondajn ŝtalajn flanĝojn per flanĝaj ligoj kaj agordeblaj havengrandecoj. ANSI, DIN kaj JIS-ŝablonoj estas haveblaj, kune kun plene personecigitaj dimensioj por plastoj, kemiaj, granulaj kaj maŝinaj aplikoj.
Nia fabriko vido:la norma nomo komencas teknikan konversacion; ĝi ne finas la desegnon. Ni unue demandas kie la parto sidas, kio lokas ĝin, kio sigelas ĝin kaj kio pasas tra ĝi. Post kiam tiuj funkcioj estas klaraj, la ĝustaj dimensioj fariĝas multe pli facile regeblaj.


La dimensioj kiuj decidas ĉu la flanĝo taŭgas
Utila desegnaĵo apartigas grandecon de funkcio. La rigliltruoj kreas krampforton, la registro lokalizas la partojn, la vizaĝo portas la sigelon kaj la kalibro portas la fandadon aŭ procezan medion. Peti unu trajton kompensi alian kreas malfacilan kunigon kaj necertan sigeladon.
| Desegna trajto | Kial gravas | Kion la aĉetanto devus deklari |
|---|---|---|
| Ekstera diametro | Kontrolas koverton, ilan aliron kaj senigon proksime de hejtiloj, gardistoj aŭ subtenoj | Nominala grandeco, toleremo kaj ajna limigita sektoro |
| Centra kalibro aŭ fandita pasejo | Kontrolas flukontinuecon kaj la internan paŝon ĉe la junto | Diametro, toleremo, transira formo, direkto kaj surfaca postulo |
| Totala kaj loka dikeco | Influas riglilengaĝiĝon, rigidecon, vicigon kaj kunmetitan longon | Datumvizaĝoj, dikecoj, counterbores kaj nablongo |
| Loki registron aŭ spigoton | Establas samcentran asembleon anstataŭ fidi je rigliltrua senigo | Vira aŭ ina trajto, diametro, profundo, konforma kaj enkonduko |
| Riglilo ŝablono | Provizas la fiksan konekton kaj fiksas angulan orientiĝon | Kvanto, tonal-cirklodiametro, truograndeco, fadeno, profundo kaj angula datumo |
| Sigela vizaĝo | Kreas la celitan kontakton kun paketo, ringo, kanelo aŭ metala vizaĝo | Alfronta tipo, dimensioj, finpoluro, stampospecifo kaj alleblas damaĝon |
| Geometriaj kontroloj | Konservu la kalibron, registron kaj sigelan vizaĝon ĝuste rilataj | Datumoj plus postulataj plateco, perpendikulareco, pozicio, koaxiality aŭ elĉerpiĝo |
| Orientiĝaj trajtoj | Vicigi hejtilojn, sensilajn havenojn, ŝlosilvojojn, gardistojn aŭ malsimetriajn kuniĝajn partojn | Horloĝ-angulo de unu malambigua datumo |
ISO 286-1 disponigas internacian sistemon por lini-grandaj toleremoj kaj kongruoj, inkluzive de cilindraj trajtoj kaj la baztruaj kaj bazŝaftaj konceptoj. ISO 1101 disponigas la simbollingvon por formo, orientiĝo, loko kaj elĉerpkontroloj. Ĉi tiuj normoj helpas esprimi la postulon, sed la dizajnisto ankoraŭ devas elekti la funkciajn datumojn kaj permeseblajn valorojn.
Rigliltrua senigo ne estas lokaliza sistemo.Se la koneksa ĵetkubo aŭ adaptilo devas esti samcentra kun la barela kalibro, difinu registron aŭ alian kontrolitan lokalizan funkcion. Streĉi riglilojn dum devigado de du misalignitaj boroj kune povas damaĝi la vizaĝon, sigelon aŭ fermilojn kaj lasi malutilan internan paŝon.

ANSI, DIN, JIS kaj PN ne estas kompletaj aĉetpriskriboj
Nanhaiya ofertas opciojn ANSI, DIN kaj JIS aŭ personigitan normon. Tiu intervalo estas utila kiam flanĝo aliĝas al establita plantfajfado aŭ devas egali ekzistantan regionan padronon. La citaĵo ankoraŭ bezonas la ĝustan dokumenton, eldonon, nominalan grandecon, takson, vizaĝon, materialon kaj ajnan projektan modifon.
ASME B16.5, ekzemple, estas titolita por pipaj flanĝoj kaj flanĝitaj armaĵoj de NPS 1/2 ĝis NPS 24. Ĝia amplekso traktas premo-temperaturajn taksojn, materialojn, dimensiojn, toleremojn, markadon kaj testadon. Ĉi tio estas forta kadro por komponantoj en sia amplekso, sed ĝia titolo ne igas ĉiun ekstrudan konekton en B16.5-flanĝon.
Praktika distingo:se la flanĝo estas parto de premo-tuba limo, uzu la aplikeblajn tubadajn regulojn kaj kvalifikitan inĝenieran revizion. Se ĝi estas laŭmenda maŝina interfaco, kontrolu ĝin per la aprobita ekipaĵo desegnaĵo kaj funkcianta devo. Se ĝi plenumas ambaŭ rolojn, la aĉetpakaĵo devas kontentigi ambaŭ arojn de postuloj.
Norma ŝablono
Indiku la norman nombron, jaron aŭ eldonon, grandecon, klason aŭ PN, alfrontadon, materialan grupon kaj pariĝon. Listigu ajnan devion eksplicite.
Propra ŝablono
Faru la subskribitan desegnaĵon la aŭtoritaton. Referenco al normo ankoraŭ povas difini elektitajn fadenojn, kongruojn, simbolojn aŭ testajn metodojn.
Miksita interfaco
Montru kiu vizaĝo sekvas normon kaj kiu vizaĝo estas personecigita. Difinu la internan transiron kaj angulan rilaton inter ambaŭ finoj.
Nia fabriko vido:"same kiel la malnova flanĝo" estas utila kunteksto, sed ĝi ne estas inspektebla postulo. Ni metas la ĝustan interfacon sur desegnaĵon kaj petas al la aĉetanto aprobi ĝin. Ĉi tio donas al teamoj de produktado, inspektado kaj instalado la saman respondon kiam mezurado estas pridubita.
Premoklaso ne povas esti apartigita de temperaturo kaj materialo
La barelflanĝo-paĝo de Nanhaiya listigas PN6, PN10, PN16, PN25, PN40 kaj PN63-opciojn. Traktu ĉi tiujn kiel disponeblajn specifkategoriojn, ne kiel unu universalan laborpreman deklaron. Uzebla takso dependas de la reganta normo, materialo, temperaturo, geometrio, boltado, sigelo kaj sistema dezajno.
Polimerpretigo aldonas kondiĉojn kiujn mallonga flangetikedo ne povas priskribi. La konekto povas vidi varman fandadon, hejtado kaj malvarmigo cikloj, maŝinvibrado, die-kapa pezo, kunigŝarĝoj kaj purigado. Indiku normalajn kaj maksimumajn kondiĉojn, sed tenu dezajnkondiĉojn apartaj de rutinaj procezaj agordoj.
| Devo enigo | Kial la fabrikanto bezonas ĝin | Atestoj por kunsendi |
|---|---|---|
| Normala kaj maksimuma temperaturo | Influas materialan konduton, fokan elekton, termikan movadon kaj taksan bazon | Proceza folio, hejtilo-agordoj kaj mezurita mastruma gamo |
| Normala kaj maksimuma premo | Difinas la mekanikan kaj sigelan devon laŭ la aplikebla dezajna metodo | Instrumenta gamo, operaciaj rekordoj kaj dezajnopostulo |
| Mezpremo | Fandita polimero, gaso, likvaĵo aŭ planttubo povas postuli malsamajn dezajnajn kaj purigajn kontrolojn | Materiala nomo, formulo, sekurecaj datumoj kaj proceza diagramo |
| Ekstera ŝarĝo | Peza ĵetkubo aŭ nesubtenata fajfado povas aldoni fleksan ŝarĝon ĉe la flanĝo | Asemblea pezo, centro de pezo, subtenoj kaj instala desegnaĵo |
| Termikaj cikloj | Ripeta ekspansio kaj kuntiriĝo povas influi antaŭŝarĝon, vicigon kaj sigeladon | Komencu kaj haltigi frekvencon plus hejtado kaj malvarmigo sekvenco |
| Aplika kodo aŭ klienta regulo | Determinas kalkulojn, materialajn rekordojn, markadon, testadon kaj aprob-respondecon | Preciza dokumento, eldono kaj projektospecifo |
Ne elektu pli altan PN-numeron kiel memstaran kuracon kontraŭ elfluado.Elfluado povas veni de vizaĝodifekto, malĝusta sigelo, misprezento, poluado, malbona vicigo, netaŭga boltado aŭ termika movado. Trovu la malsukcesan mekanismon antaŭ ol ŝanĝi la klason aŭ streĉan metodon.


Elektu materialon kaj surfacan traktadon por la reala medio
Nanhaiya produktas barelflanĝojn el karbonŝtalo, rustorezista ŝtalo kaj alojŝtalo. Disponeblaj surfacaj traktadoj inkluzivas sabladon, galvanizadon kaj nikelan tegon, kun aliaj traktadoj haveblaj al klientpostuloj. La aprobita desegnaĵo devus deklari precizan gradon kaj traktamplekson, ne nur larĝan materialan familion.
| Opcio | Kial aĉetanto povas konsideri ĝin | Demandoj por solvi antaŭ aprobo |
|---|---|---|
| Karbonŝtalo | Ĝenerala maŝinaro forto kaj ekonomia fabrikado kie la medio estas kontrolita | Ekzakta grado, koroda protekto, veldebleco, temperaturbazo kaj elmontritaj surfacoj |
| Neoksidebla ŝtalo | Korodrezisto aŭ pli pura senŝirma surfaco por difinita proceza medio | Ĝusta grado, kemia malkovro, kolera risko, sekspariĝmaterialoj kaj fabrikada vojo |
| Aloja ŝtalo | Mekanika aŭ termika devo kiu postulas specifita alojo kaj traktado vojo | Grado, varmotraktado, malmoleco, fortikeco, maŝineblo kaj inspektadaj registroj |
| Sandblasted surfaco | Surfaca preparado aŭ specifita ekstera finpoluro | Kiuj vizaĝoj estas traktataj kaj kiuj precizecaj aŭ sigelaj vizaĝoj devas esti protektitaj |
| Galvanizita aŭ nikel-tegita surfaco | Plia surfaca protekto por interkonsentita medio | Tegaĵo-materialo, dikeckriterio, maskitaj areoj, dimensia permeso kaj ripara metodo |
Tegaĵo ne korektas netaŭgan bazan materialon, malfortan geometrion aŭ difektitan sigelan vizaĝon. Ĝi ankaŭ povas ŝanĝi konvenan registron se la desegnaĵo ne difinas maskitajn surfacojn kaj finajn dimensiojn. Decidu ĉu la toleremo validas antaŭ traktado aŭ al la finita parto preta por kunigo.
Nia fabriko vido:ni apartigas laborajn vizaĝojn de protektitaj eksteraj vizaĝoj. Foka tero, lokanta diametro aŭ malloza kalibro ne devus ricevi tegaĵon hazarde. Marki traktajn limojn sur la desegno estas multe pli sekura ol solvi ilin post la alveno de la finitaj partoj.



Kiel mezuri anstataŭan barelflanĝon
Malnova parto disponigas valoran fizikan indicon, sed ĝi eble ne plu reprezentas la celitan geometrion. Registro povas porti, vizaĝo povas esti skimed dum riparo kaj varmego povas distordi la platon. La origina maŝino aŭ kunigdesegnaĵo restas la plej bona komenca aŭtoritato kiam ĝi estas havebla.
- Fotu la instalitan aron.Registru fluodirekto, komponentordo, centra linio, subtenoj, hejtiloj, sensiloj kaj aliro antaŭ malmuntado.
- Identigu ambaŭ pariĝajn komponantojn.Notu la barelon, adaptilon, ekranŝanĝilon, kunfluan kernon, skatolan flankan strukturon aŭ kapon ligitan al ĉiu vizaĝo.
- Purigu sen ŝanĝi la evidentecon.Forigu polimeron kaj malfiksan poluadon sen rondigi randojn aŭ polurante eluziĝon, kiuj klarigas la fiaskon.
- Establi datumojn.Elektu la ĉefan sigelan aŭ muntan vizaĝon, la kalibron aŭ registran akson kaj unu angulan funkcion antaŭ registri dimensiojn.
- Mezuru ĉiun interfacon.Rekordu kalibron, eksteran diametron, dikecon, ĉiun paŝon kaj profundon, riglilon, fadenojn, kontraŭtruojn, vizaĝajn trajtojn kaj orientiĝon.
- Mezuru la pariĝajn partojn.Kopita eluzita flanĝo povas reprodukti la malnovan eraron. Kontrolu la realajn virajn kaj inajn registrojn, disponeblan riglilengaĝiĝon kaj sigellokon.
- Solvu konfliktojn pri la nova desegnaĵo.Komparu la specimenon, originan desegnaĵon kaj pariĝajn mezurojn, tiam aprobu la dimension, kiu restarigas la celitan funkcion.
Minimuma foto-aro:unu instalita superrigardo, ambaŭ flanĝaj vizaĝoj, flanka vido, la barelo aŭ ĵetkubo-kapa nomplado, ĉiu marko aŭ partnumero, la sigelo kaj proksimaj vidoj de difekto. Metu skalon apud la parto por orientiĝo, sed neniam kalkulu kritikajn dimensiojn el perspektivaj fotoj.
Por ĝemelŝraŭbaj aŭ plurkomponentaj projektoj, zorge kontrolu angulan orientiĝon. Riglilpadrono povas esti simetria dum la fandmalfermaĵo, hejtila terminalo, sensilhaveno aŭ subteno ne estas. La aro povas rigliĝi kune kaj ankoraŭ esti turnita en neuzeblan pozicion.
Kunhavigu la rilatan produktan familion por ke la provizanto komprenu la sistemon. Nanhaiya subtenasununura ŝraŭbo, paralela ĝemelŝraŭbokajkonusa ĝemelŝraŭba bareloaplikoj, plusextruder kunfluaj kernojkaj personecigitaj die-interfacoj.
Maŝinkapableco subtenas la desegnaĵon, sed ne anstataŭigas ĝin
Tiu de Nanhaiyaproduktada ekipaĵopaĝlistoj CNC-borado kaj muelado poziciiga precizeco de 0,02 mm. Ĝi ankaŭ identigas kvin-aksan maŝinadon por neregulaj ŝraŭboflugoj kaj specialaj flanĝaj strukturoj. Tiuj kapabloj estas signifaj al kompleksaj truopadronoj kaj flanĝtrajtoj.
La eldonita poziciiga kapablo de maŝino ne aŭtomate estas la toleremo de ĉiu preta flanĝo. Fakta akcepto venas de la desegno, proceza vojo, fiksado, materiala kondiĉo, varmotraktado aŭ tega sekvenco kaj interkonsentita inspekta metodo.
| Etapo de fabrikado | Kontrola demando | Utila aĉetanto-rekordo |
|---|---|---|
| Materiala kvitanco | Ĉu la materialo kongruas kun la ĝusta grado kaj formo deklaritaj sur la mendo? | Materiala atestilo kiam specifite en la kontrakto |
| Datuma maŝinado | Kiu vizaĝo kaj akso kontrolos postajn funkciojn? | Aprobita desegnaĵo kun klara datuma skemo |
| Bore kaj registri maŝinadon | Ĉu pariĝaj diametroj, profundoj kaj kongruoj estas produktitaj en la ĝusta sinsekvo? | Dimensia raporto por kritikaj interfacaj funkcioj |
| Truoproduktado | Ĉu tonaltcirklo, angula orientiĝo, fadeno kaj profundo estas referencataj ĝuste? | Rezultoj de inspektado de ŝablonoj kaj kontrolo de fadenoj |
| Vizaĝo finita | Ĉu sigelgeometrio, plateco kaj surfacaj postuloj estas protektitaj? | Specifita vizaĝa inspektado kaj surfaca rekordo |
| Varmo aŭ surfaca traktado | Ĉu traktado ŝanĝos grandecon, platecon, malmolecon aŭ protektitajn areojn? | Atestilo pri traktado kaj fina dimensia inspektado laŭbezone |
| Fina markado kaj pakado | Ĉu la planto povas identigi revizion, orientiĝon kaj pariĝon? | Parta markado, inspekta liberigo kaj protektita pakado |



Nia fabriko vido:toleremo havu kialon kaj inspektan metodon. Ni streĉas loki, sigeli kaj vicigi funkciojn kie la asembleo bezonas kontrolon. Apliki la plej malgrandan eblan toleremon al ĉiu dimensio nur aldonas koston kaj povas malatentigi de la trajtoj kiuj fakte decidas taŭgan.
Kiajn oftajn flanĝajn problemojn diras al vi
Konektproblemo malofte estas diagnozita per unu foto. Notu kiam la simptomo aperas, ĉu ĝi ŝanĝiĝas kun temperaturo aŭ premo, kaj ĝuste kie la liko, movado aŭ damaĝo komenciĝas. Ŝanĝu unu kontrolitan variablon samtempe.
| Observita problemo | Eblaj kaŭzoj por esplori | Leciono pri Akiro |
|---|---|---|
| Nova flanĝo ne eniros la registron | Malĝusta diametro aŭ taŭgeco, tegaĵo sur la loka vizaĝo, bavujo, malpuraĵo, termika kondiĉo aŭ pariĝa parto misprezento | Indiku finajn traktitajn dimensiojn, konvenon, enkondukon kaj inspektan temperaturon |
| Rigliltruoj ne viciĝas | Malĝusta tonalta rondo, truokalkulo, angula datumo, handedness, fadeno aŭ desegnaĵrevizio | Dimensio la plenan ŝablonon de videbla orientiĝa trajto |
| Liko aperas dum hejtado | Termika movado, netaŭga sigelo, vizaĝmisprezento, perdo de antaŭŝarĝo aŭ temperaturo ekster la aprobita bazo | Inkluzivi la termikan ciklon, sigelan specifon kaj boltigan metodon en la sistema revizio |
| Liko daŭras ĉe unu sektoro | Loka vizaĝdifekto, poluado, malebena plateco, misaligniĝo aŭ ekstera fleksebla ŝarĝo | Specifu vizaĝajn kontrolojn kaj subtenu la kunan aron |
| Polimero degradas ĉe la artiko | Interna paŝo, morta poŝo, malglata damaĝo, elflua vojo aŭ troa loĝejo proksime de la interfaco | Kontrolu la kunvenitan fandan pasejon, ne nur la eksterajn flanĝajn dimensiojn |
| Fermiloj plurfoje malfiksas aŭ malsukcesas | Malĝusta fiksilo-specifo, neegala muntado, termika biciklado, vibrado, troŝarĝo aŭ distorditaj vizaĝoj | Havu al la respondeca inĝeniero difini rigliladon kaj streĉadon por la kompleta junto |
| Korodo komenciĝas ĉe la konekto | Netaŭga materialo, difektita tegaĵo, kaptita poluado, malkongrua medio aŭ galvana kondiĉo | Priskribu la realan kemian kaj purigan medion antaŭ ol elekti materialon kaj traktadon |
Pli da tordmomanto ne estas diagnozo.Troa streĉado povas damaĝi fadenojn, riglilojn, vizaĝojn, sigelojn aŭ konektitajn ekipaĵojn. Izolu kaj sekurigu la maŝinon, tiam kvalifikita dungitaro inspektu la plenan artikon kaj sekvu la aprobitan kunvenan proceduron.
Se la flanĝo ligas al atubo extrusion die kapo, kontrolu la subtenon kaj centran linion same kiel la artikon. Se ĝi ligas proksime de aplasta extruder rapidumujoaŭ barela subteno, kontrolu, ke la maŝina strukturo ne devigas la interfacon el vicigo.
Kontrollisto de RFQ de extruder barelflange
Kompleta RFQ permesas al la provizanto citi la saman parton, kiun la aĉetanto atendas instali. Almetu revizi-kontrolitan desegnaĵon kiam ajn eblas kaj marku ĉiun objekton, kiu ankoraŭ bezonas inĝenieran konfirmon.
- Flanĝfunkcio kaj preciza instala pozicio
- Maŝinproduktanto, modelo kaj seria kunteksto
- Ambaŭ pariĝantaj komponentdesegnaĵoj aŭ partnumeroj
- Ekstera diametro kaj ĉiuj lokaj kovertaj limoj
- Centra kalibro kaj interna transirgeometrio
- Entuta dikeco, naboj, ŝtupoj kaj niĉoj
- Registru diametrojn, profundojn, kongruojn kaj kondukojn
- Riglilkvanto, tonalta cirklo kaj angula datumo
- Malplenigo-truo, counterbore aŭ fadeno detaloj
- Sigela vizaĝo, kanelo, paketo aŭ sigela specifo
- Bezonataj kontroloj de formo, orientiĝo kaj pozicio
- Preciza materiala grado kaj varmotraktado
- Surfaca traktado, maskado kaj finaj dimensioj
- Normalaj kaj dezajnaj temperaturoj informoj
- Normalaj kaj dezajnaj premaj informoj
- Meza, polimera formulo kaj puriga ekspozicio
- Eksteraj ŝarĝoj, subteno kaj termikaj cikloj
- Aplikeblaj normaj, eldonoj kaj projektaj reguloj
- Kvanto, rezerva strategio kaj markado
- Dokumentoj pri materialo, traktado kaj inspektado
- Bezonata taŭga kontrolo aŭ interkonsentita sistema testo
- Fotoj kaj stato-raporto por anstataŭaĵoj
Nia fabriko vido:fotoj diras al ni kie rigardi, specimenoj rakontas al ni kio ekzistas nun kaj desegnaĵoj diras al ni kion fabriki. Forta anstataŭiga ordo uzas ĉiujn tri kiam disponeblas. Se ili malkonsentas, ni ĉesas ĉe desegna aprobo anstataŭ elekti la plej oportunan mezuradon.
Konstruu akcepton ĉirkaŭ la pariĝa interfaco
Inspektado devas sekvi la riskojn identigitajn dum desegna revizio. Simpla plata flanĝo eble bezonas mallongan dimensian raporton. Prem-lima komponento, speciala adaptilo aŭ konvena anstataŭaĵo povas postuli pli da rekordoj, atestita inspektado aŭ sistema testado sub la respondeca inĝenieristiko proceduro.
| Akceptpordego | Evidenteco | Liberigu demandon |
|---|---|---|
| Desegna aprobo | Subskribita revizio kun datumoj, dimensioj, toleremoj, materialo, traktado kaj notoj | Ĉu la desegno priskribas la celitan sekskuniĝan asembleon sen fidi je supozoj? |
| Materialo kaj traktado | Bezonataj atestiloj ligitaj al la parto aŭ produktada loto | Ĉu la rekordoj kongruas kun la grado kaj traktado deklaritaj sur la mendo? |
| Dimensia inspektado | Rezultoj por kalibro, registro, dikeco, riglilpadrono, sigelgeometrio kaj specifitaj geometriaj kontroloj | Ĉu la funkciaj trajtoj estas en la aprobitaj limoj post ĉiu prilaborado? |
| Vida kondiĉo | Fotoj kaj inspektado de vizaĝoj, fadenoj, tegaĵo, randoj kaj markado | Ĉu sigeli kaj lokalizi surfacojn pura, protektita kaj libera de neakceptebla damaĝo? |
| Pariĝa kontrolo | Konvenu kun kuniĝaj partoj, mezuriloj aŭ interkonsentita inspektada aparato, provizitaj de aĉetanto | Ĉu la asembleo lokas, orientiĝas kaj fiksas kiel celite sen trudado? |
| Testo de sistemo aŭ premo | Interkonsentita proceduro, respondeca aprobo kaj registrita rezulto kiam necesas | Ĉu la ĝusta testo estis farita por la reala amplekso kaj reguloj de la flanĝo? |
| Ekspeda liberigo | Parta identigo, protekto, paklisto kaj dokumenta pako | Ĉu la ricevanta planto povas identigi, konservi kaj instali la ĝustan revizion? |
Por instalado-subteno aŭ prizorgadoplanado, reviziu Nanhaiya'steknika servo. Elekto de provizantoj ankaŭ povas inkluzivi lakompania profilo, produktada ekipaĵokaj aktualaatestilojn.
Oftaj demandoj
Kiaj informoj necesas por citi ekstrudan barelflanĝon?
Sendu kontrolitan desegnaĵon aŭ klarajn dimensiojn por la ekstera diametro, kalibro, dikeco, loka registro, riglilkvanto, riglil-truo aŭ fadeno grandeco, tonal-cirklodiametro, truoorientiĝo, sigela vizaĝo kaj pariĝa komponento. Aldonu la modelon de extruder, materialon, funkciantan temperaturon kaj preman bazon, surfacan traktadon, kvanton kaj postulatajn inspektajn dokumentojn.
Ĉu ANSI, DIN aŭ JIS sufiĉas por specifi barelflanĝon?
Ne. La ĝusta norma nombro, eldono, grandeco, taksado, alfrontado, materialo kaj pariĝo-komponento estas necesaj por norma tubflanĝo. Specialadaptita ekstrudisto aŭ ĵetkubflanĝo ankaŭ povas postuli kontrolitan maŝinardesegnaĵon ĉar ĝia registro, fandpasejo, riglilorientiĝo kaj totala geometrio povas fali ekster pip-flanĝa normo.
Kion signifas PN6, PN10, PN16, PN25, PN40 kaj PN63 sur la Nanhaiya-flanĝa paĝo?
Ili estas premklasaj opcioj listigitaj por Nanhaiya barelflanĝoj. Ili ne estas universala laborprema garantio por ĉiu materialo kaj temperaturo. La aĉeta specifo devas ligi la elektitan PN-klason al la ĝusta normo, dimensioj, materialo, temperaturbazo, boltado, sigelo kaj aplikeblaj sistemaj desegnaj reguloj.
Kiun materialon mi elektu por barela flanĝo?
Nanhaiya ofertas opciojn de karbonŝtalo, neoksidebla ŝtalo kaj aloja ŝtalo. Selektado devas konsideri ŝarĝon, temperaturon, korodan ekspozicion, kontakton kun polimero aŭ aldonaĵoj, veldajn postulojn, kunig-partan materialon, surfacan traktadon kaj la regulojn de dezajno. Indiku la precizan gradon sur la aprobita desegnaĵo prefere ol ordigi nur laŭ materiala familio.
Kiel mi mezuras anstataŭan ekstrudan flanĝon?
Mezuru la kalibron, eksteran diametron, ĝeneralan dikecon, registri diametrojn kaj profundojn, riglilkvanton, truon aŭ fadenon, tonal-cirklan diametron, angulan orientiĝon kaj sigelajn trajtojn. Registru la pariĝoparton, fluodirekton kaj kunvenan pozicion. Komparu la mezuradojn kun la origina maŝina desegno ĉar la forigita parto povas esti eluzita, distordita aŭ antaŭe riparita.
Kial ekstrudanta flanĝo likas post instalado?
Eblaj kaŭzoj inkluzivas difektitan aŭ netaŭgan sigelan vizaĝon, malĝustan paketon aŭ sigelon, flanĝ-vizaĝan misprezenton, malbonan registran vicigon, poluadon, malebenan riglilon, netaŭgajn fermaĵojn, termikan movadon aŭ premon kaj temperaturkondiĉon ekster la aprobita dezajno. Trovu la kaŭzon antaŭ ol apliki pli da streĉa forto.
Ĉu provizanto povas kopii eluzitan barelflanĝon de specimeno?
Fizika specimeno estas utila, sed ĝi ne estu la sola aŭtoritato. Eluziĝo, korodo, remaŝinado, riparo kaj termika misprezento povas ŝanĝi kritikajn dimensiojn. Uzu la originalan desegnon kiam disponeblas, mezuru la kuniĝajn komponentojn kaj konsentu, kiuj dimensioj estos restarigitaj antaŭ ol la anstataŭiga desegnaĵo estas aprobita.
Kiel oni akceptu laŭmendan barelflanĝon?
Unue aprobu la desegnon, poste kontrolu materialajn kaj traktajn registrojn postulatajn de la ordo. Inspektu la kalibron, registron, dikecon, riglilan ŝablonon, sigelan geometrion kaj specifitan formon aŭ pozicikontrolojn kontraŭ la desegno. Konfirmu taŭgecon kun la pariĝaj partoj kiam praktike, kaj faru nur la interkonsentitan sistemon aŭ preman teston laŭ la aplikebla inĝenieristiko.
Teknikaj referencoj
- Nanhaiya Barela Flanĝo: unuapartaj materialoj, normoj, surfacaj traktadoj, PN-opcioj, aplikoj kaj produktaj bildoj.
- Nanhaiya Produktada Ekipaĵo: unuapartneraj maŝinadkapabloj kaj publikigitaj ekipaĵaj poziciigdatenoj.
- ASME B16.5-2020 superrigardo: oficiala ASME-amplekso kaj enhavo por tubflanĝoj kaj flanĝitaj garnaĵoj.
- ISO 286-1:2010: oficiala ISO-priskribo de la kodsistemo por toleremoj pri liniaj grandecoj kaj kongruoj.
- ISO 1101:2017: oficiala ISO-priskribo de geometria toleriga lingvo por formo, orientiĝo, loko kaj elfluo.
Normoj devas esti aĉetitaj aŭ alireblaj per siaj rajtigitaj eldonejoj kiam iliaj plenaj postuloj estas bezonataj. La respondeca inĝeniero devas konfirmi la aplikeblajn eldonojn, jurisdikcion kaj projektajn regulojn antaŭ fabrikado aŭ testado.
Redakcia noto: Ĉi tiu gvidilo apartigas la nunajn produktajn elektojn de Nanhaiya de aplikaj specifaj inĝenieraj decidoj. Fina prema dezajno, boltado, sigelado, materiala grado, toleremoj kaj akceptaj postuloj devas esti konfirmitaj en la aprobita aĉeta specifo.