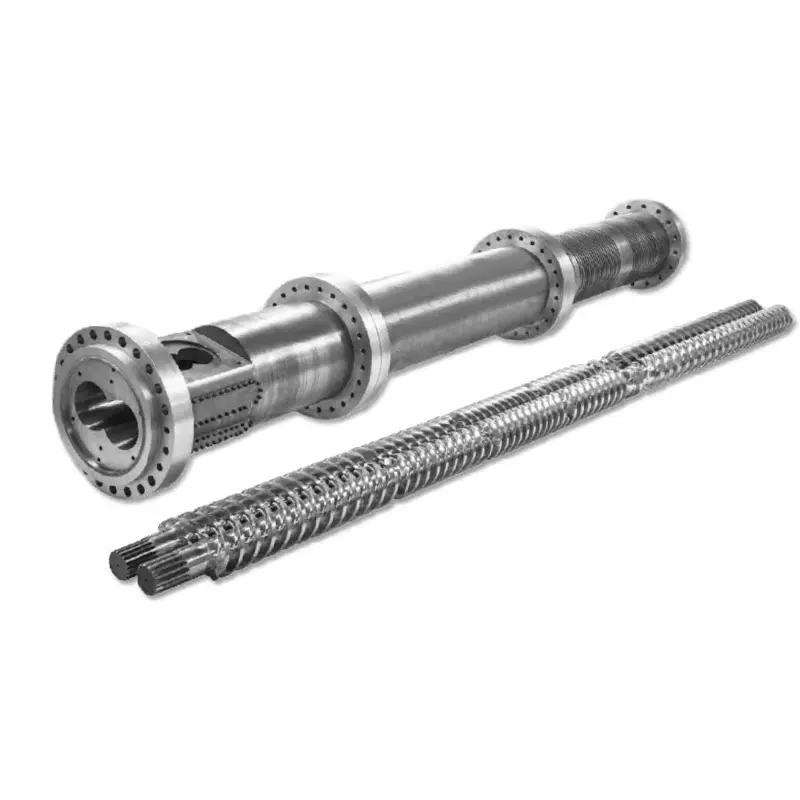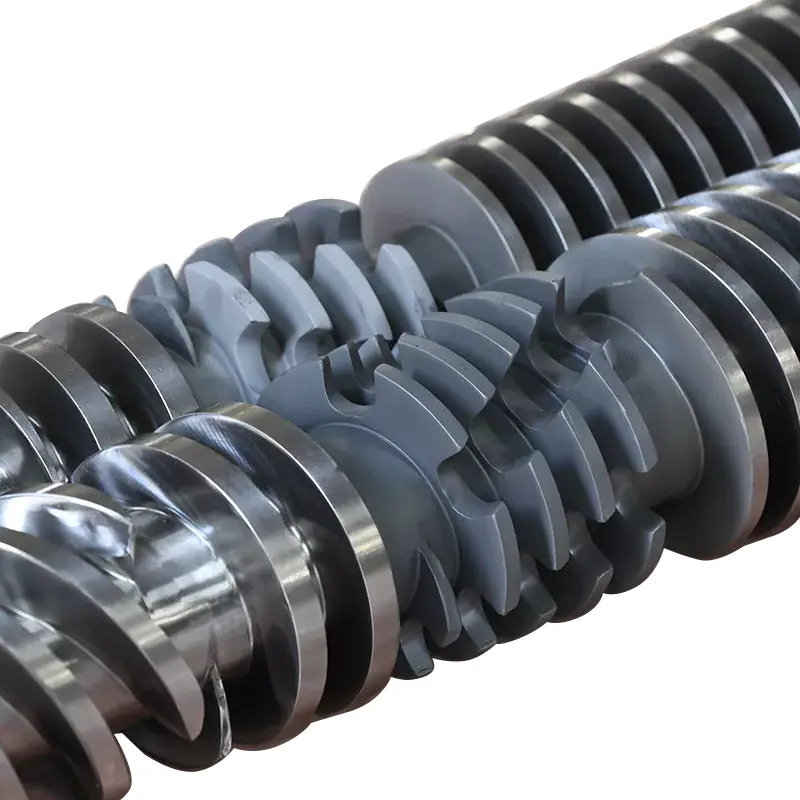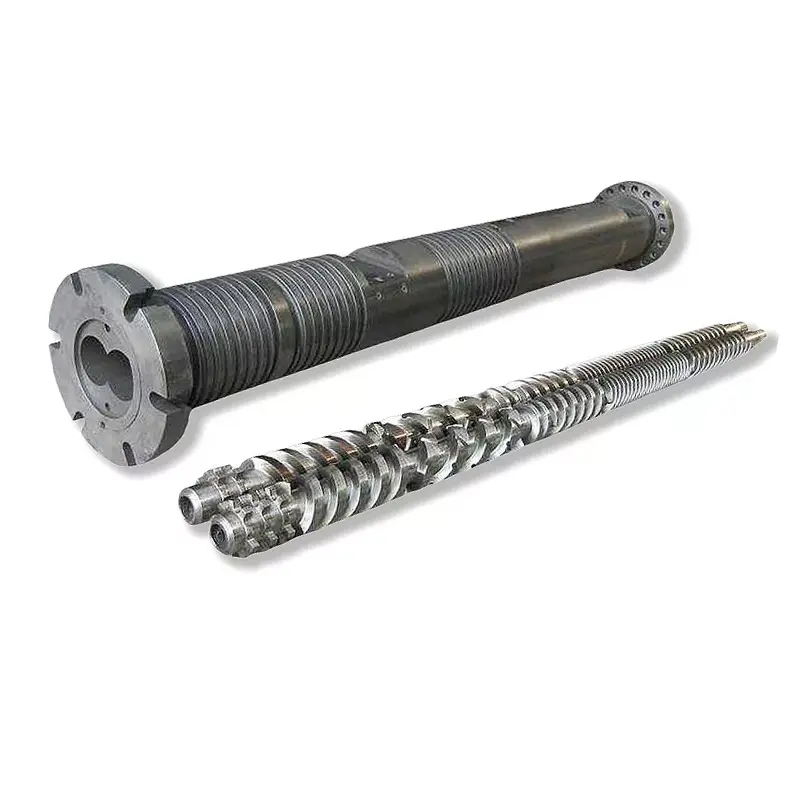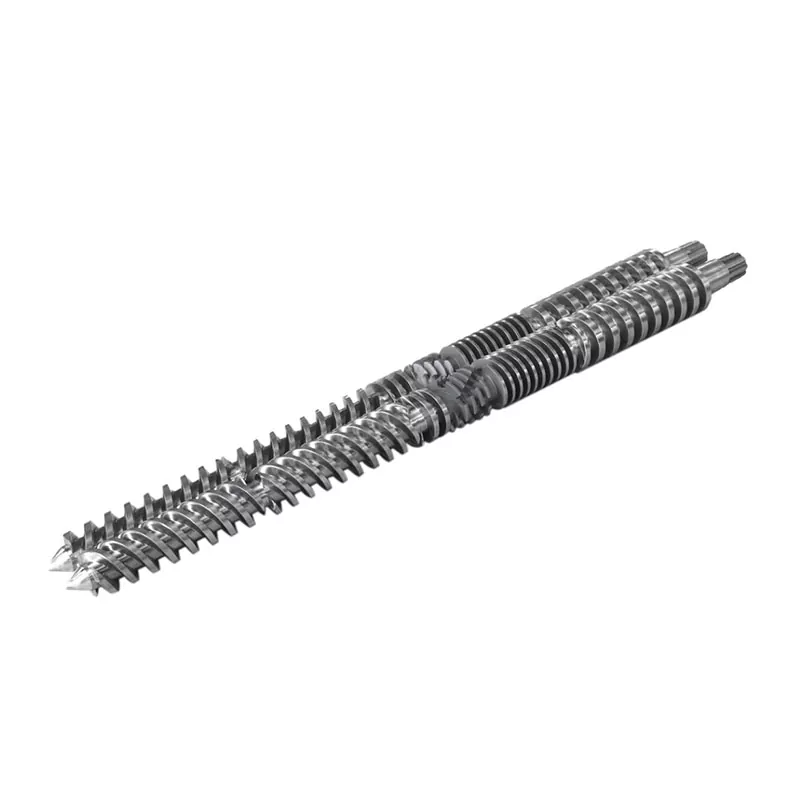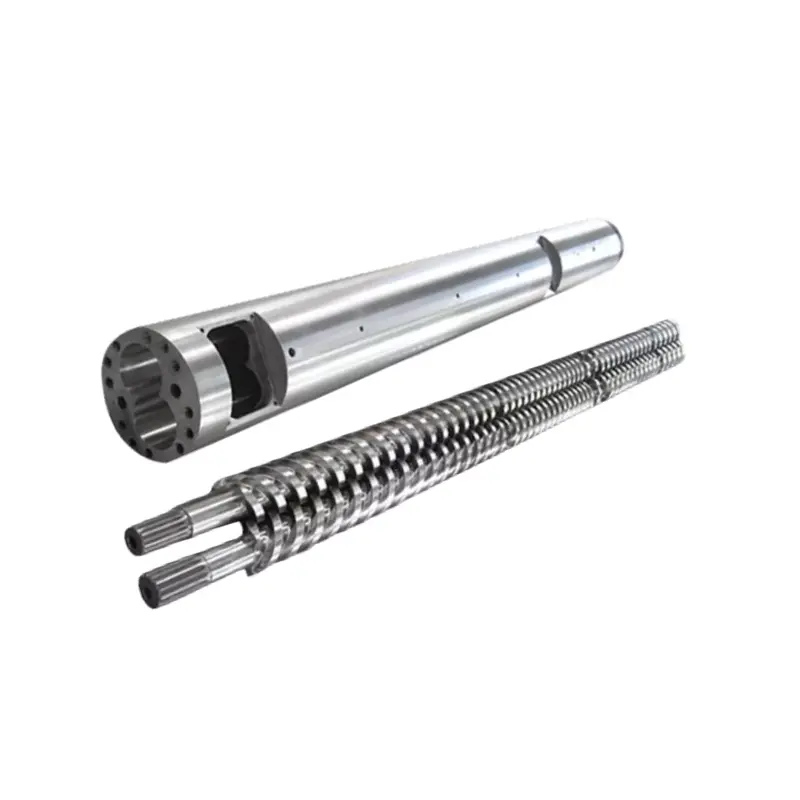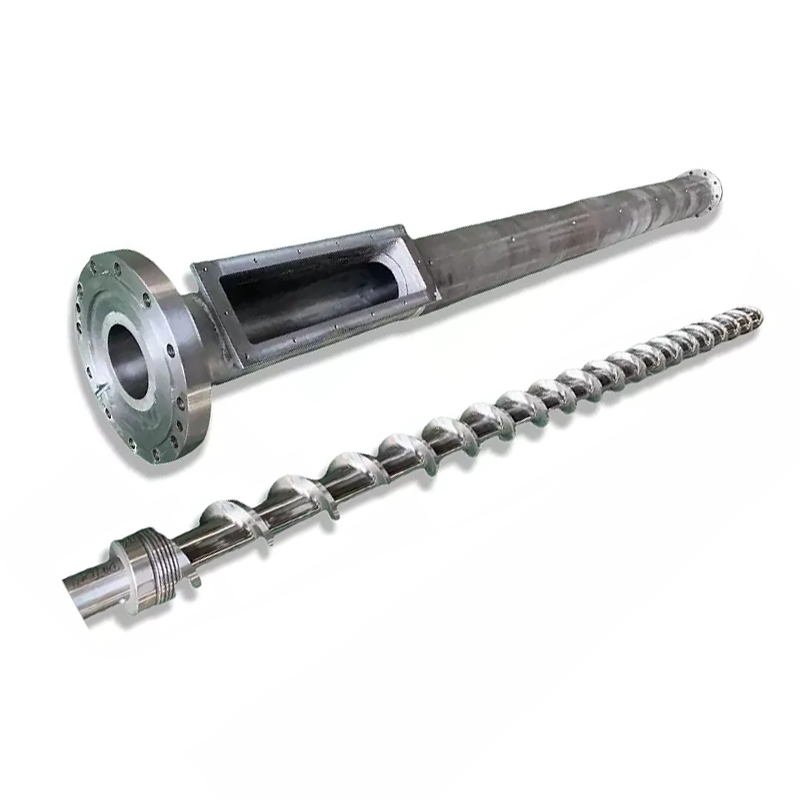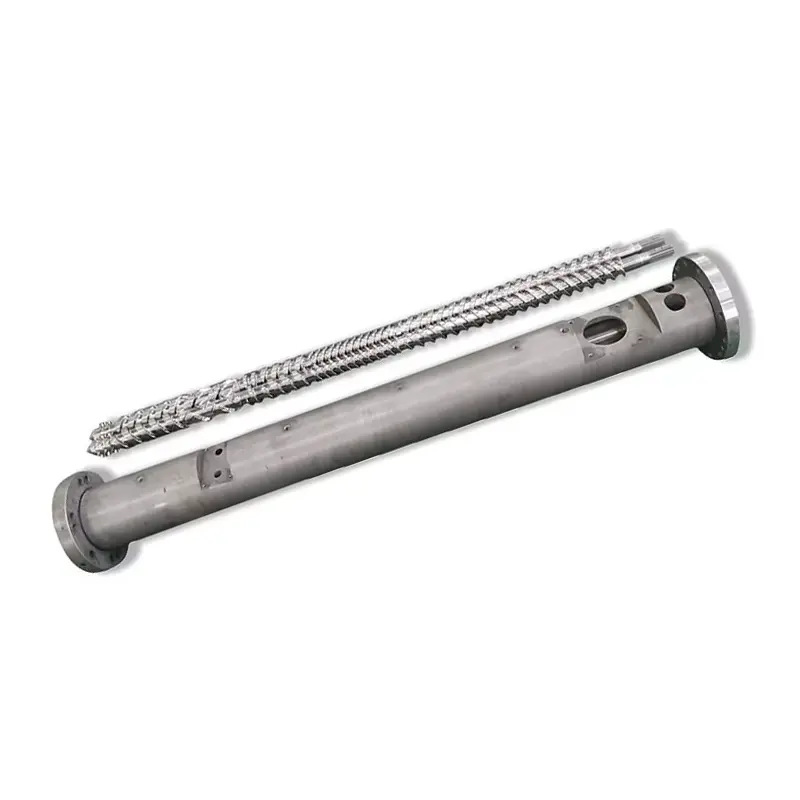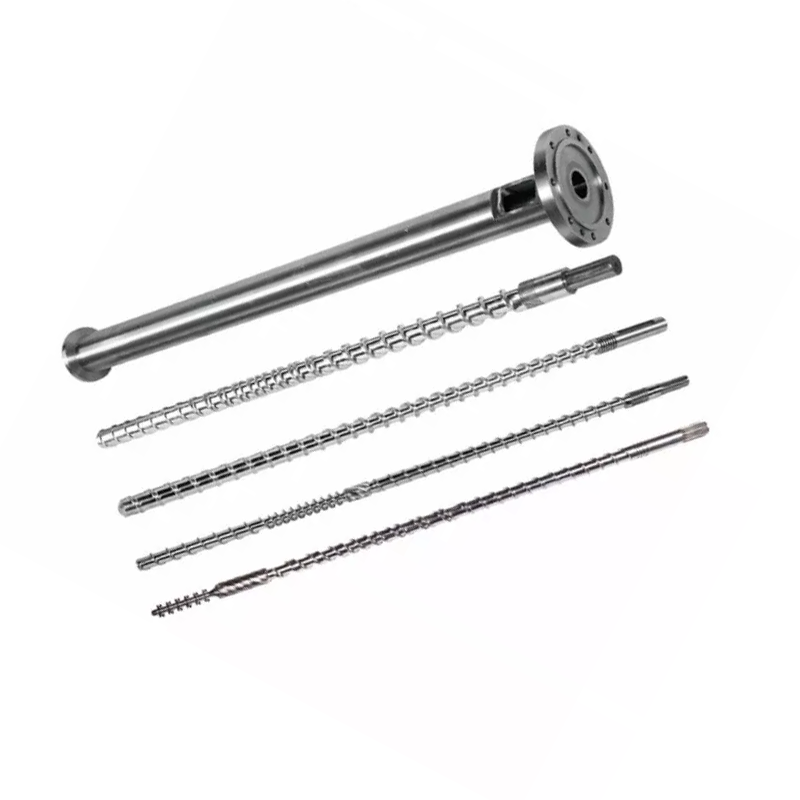
Viainjekto muldado ŝraŭbo barelodecidas fandan kvaliton, pafkonsistecon kaj ciklotempon. Malsupre: kiel elekti geometrion kaj surfacan traktadon por via rezino, kiel konservi la aron, kaj kiel spuri difekton reen al la ŝraŭbo, la barelo aŭ la ĉekringo anstataŭ postkuri ĝin tra maŝinaj agordoj. Niaj nitruritaj 38CrMoAlA-injektaj ŝraŭboj portas 0,5-0,8 mm nitrizitan tavolon ĉe 950-1050 HV, konvenas PE, PP, PS kaj ABS, kaj pritraktas vitran fibron ĝis 30%. Preter tio, aŭ sur koroda rezino, la kalibro bezonas malmolalojan ŝprucigon al 62 HRC. Se eligo falis kaj cikloj etendiĝis, legu la tabelon pri solvo de problemoj antaŭ ol tuŝi alian fikspunkton.

Kio Estas Injekto Moldada Ŝraŭba Barelo?
La ŝraŭbo kaj barelo formas la plastigan unuon de la injekta muldmaŝino. Kune, ili prenas solidajn buletojn de la saltego, fandas ilin, miksas ilin en unuforman fandadon, mezuras precizan pafon, kaj injektas tiun pafon en la ŝimon. Ĉiu parto produktata de via maŝino pasas tra ĉi tiu paro.
Moldistoj anstataŭigas ajutojn, agordas muldilojn kaj ĝustigas temperaturojn dum semajnoj antaŭ ol ili rigardas la plastigan unuon. Tiu ordo estas malantaŭen. Kiam la ŝraŭbo aŭ barelo eluziĝas, neniu fikspunkto sur la regilo revenigas la procezon.
La Rolo de la Ŝraŭbo en Plastigado
La ŝraŭbo faras la plej grandan parton de la fandado, kaj ne kun la hejtilaj bandoj. Barela varmo kontribuas, sed la domina fanda mekanismo estastondi varmon: la ŝraŭbo trenas polimeron kontraŭ la varma barelmuro, kaj la frotado generas varmon ene de la materialo mem. Tial ŝraŭba geometrio ŝanĝas fandaĵtemperaturon eĉ kiam viaj fikspunktoj ne moviĝas.
La ŝraŭbo ankaŭ mezuras la pafon. Ĝi turniĝas por plastigi, retiriĝas dum fandado kolektas antaŭ la pinto, poste haltas. La distanco, kiun ĝi estas retirita, estas via pafa grandeco. Ĉiu fandado kiu likas malantaŭen super la flugoj aŭ preter la ĉekringo koruptas tiun mezuradon.
Fine, la ŝraŭbo injektas. Ĝi ĉesas rotacii kaj antaŭeniras kiel plonĝanto, devigante fandilon tra la ajuto. Ĉi tiu duobla rolo, turnanta kaj reciproka, apartigas injektan ŝraŭbon de eltruda ŝraŭbo.
La Rolo de la Barelo en Varmotranslokigo kaj Tenado
La barelo estas precizeca premujo kun varmigita kalibro. Ĝi enhavas injektan premon, transdonas varmecon de la bendoj en la polimeron, kaj disponigas la malmolan muron kontraŭ kiu la ŝraŭbo tondas materialon kontraŭ.
Ĝia kavo devas resti ronda, rekta kaj dimensie malloza. Kiam la kalibro portas trogrande, la senigo inter ŝraŭboflugo kaj barelmuro kreskas. Fandado tiam likas malantaŭen super la flugoj anstataŭe de antaŭeniri, kaj plastiga indico falas.
Barelhejtado estas kvalifikita, kutime furaĝo, kunpremado, kaj mezurado, ĉiu kun sia propra regilo kaj termoparo. Drivita termoparo en unu zono povas kuiri materialon dum monatoj dum la ekrano legas normale.
Kiel Ŝraŭbo kaj Barelo Funkcias Kune kiel Sistemo
La du partoj rezultas kiel egalita paro, kaj la nombro kiu priskribas la paron estasradiala libereco: duono de la diferenco inter barela kalibrodiametro kaj ŝraŭba flugdiametro.
Senigo estas malgranda laŭ dezajno. La industria regulo por nova aro estas proksimume 0,001 colo da libereco per flanko por ĉiu colo da ŝraŭbdiametro. Sur 60 mm (ĉirkaŭ 2,36 en) ŝraŭbo, tio alteriĝas proksime de 0,06 mm per flanko. Via konstrua desegno estas la aŭtoritato, kaj ĝi ĉiam devus esti la nombro kontraŭ kiu vi kontrolas.
Tiu malgranda breĉo faras veran laboron. Ĝi devigas la polimeron tondi kontraŭ la barelmuro anstataŭ pretergliti. Duoble la senigo kaj la tondado malfortiĝas, fandado malrapidiĝas, eligo falas, kaj la maŝino provas kompensi per varmo, kiun ĝi ne devus bezoni.
Anstataŭigi unu parton sole malofte riparas eluzitan paron. Nova ŝraŭbo ene de eluzita barelo reestigas nur duonon de la perdita senigo, kaj la miskongruo eluzas la novan parton pli rapide ol ĝi devus.
Anatomio de Injekto-Muldanta Ŝraŭbo
Norma injektoŝraŭbo dividiĝas en tri zonojn kaj plie pintan asembleon. Ĉiu zono havas laboron, kaj ĉiu malsukcesas laŭ maniero, kiun vi povas rekoni.
| Zono | Kanala profundo | Ijob | Kia fiasko aspektas |
|---|---|---|---|
| Nutrado | Profunde | Prenu buletojn, transportu ilin antaŭen | Transpontado, malsato, nekonstanta nutrado, malkonsekvenca reakiro |
| Kunpremo (transiro) | Malprofundigo | Kompaktu kaj fandu la polimeron kontraŭ la barelmuro | Nefandiĝas, malbona miksado, ĉi tiu zono portas unue |
| Mezuri | Malprofunda | Homogenigu kaj pumpu konsekvencan fandadon | Variado de pafo, pikiloj de temperaturo |
| Konsitu kaj kontrolu ringon | — | Sigelu kontraŭ refluo dum injekto | Pafo grandeco drivo, mallongaj pafoj, kuseno perdo |
Feed Zone
Profundaj kanaloj kaptas buletojn de la salta gorĝo kaj movas ilin antaŭen kiel solidoj. Ĉi tiu zono ne multe fandiĝas. Ĝi transdonas.
Problemoj de nutrado maskas kiel problemoj de fandado. Se buletoj pontas en la gorĝo, aŭ la manĝsekcio tro varmegas kaj buletoj moliĝas kaj algluiĝas frue, la ŝraŭbo malsatas. Reakiro tempo svingiĝas, kaj pafo grandeco sekvas. Kontrolu furaĝgorĝan malvarmigon antaŭ ol vi kulpigas la geometrion.
Kunpremo (Transiro) Zono
La kanalo iĝas pli malprofunda laŭ tiu sekcio. Tiu malprofundigo premas la polimeron kontraŭ la varma barelmuro kaj generas la tondvarmon kiu faras la fandadon.
La kunpremadzono estas kie eluziĝo koncentriĝas. Premo pintas ĉi tie, kaj abrazivaj plenigaĵoj muelas plej forte ĉi tie. Kiam vi mezuras eluzitan ŝraŭbon, ĉi tie vi unue trovas la nombrojn.
Mezura Zono
Malprofundaj, konstanta-profundaj kanaloj homogenigas la fandadon kaj pumpas ĝin antaŭen ĉe konstanta premo. Ĉi tiu zono determinas paf-al-pafon konsistencon.
Mezura zono-eluziĝo aperas kiel pafvario kaj altiĝanta degeltemperaturo ĉe la samaj fikspunktoj. La ŝraŭbo laboras pli forte por movi la saman materialon.
Ŝraŭba Konsilo, Kontrolo Ringo & Ne-Revena Valvo
La kontrolringa aro, foje nomita la nerevena valvo, meritas pli da atento ol ĝi ricevas. Ĝi sidas ĉe la ŝraŭbpinto kaj faras unu laboron: dum injekto ĝi sigelas, do fandado iras en la ŝimon anstataŭ reen super la ŝraŭbon.
Kiam ĝi ĉesas sigeli, vi ricevas paf-grandan variadon, mallongajn pafojn kaj malaperantan kusenon. Moldistoj pasigas semajnojn ĝustigante injektan premon, tenan tempon kaj temperaturon postkurante ĉi tion. Neniu el ĝi funkcias, ĉar la fandado eskapas malantaŭen preter eluzita ringo.
Tri signaloj montras al la ĉekringo specife. Kuseno varias pafo al pafo prefere ol resti konstanta. Pafita pezo drivas dum la maŝino raportas normalan resaniĝon. Kaj ripetebla procezo subite fariĝas nekonstanta sen ŝanĝo en rezino aŭ agordo.
Ŝlosilŝraŭbaj Geometriaj Parametroj
Kvar nombroj priskribas injektoŝraŭbon. Komprenu ilin, kaj la citaĵo de provizanto ĉesas esti nigra skatolo.
L/D Proporcio: Difino, Formulo kaj Rekomenditaj Valoroj per Rezino
L/D-proporcioestas la laborlongo de la ŝraŭbo dividita per ĝia ekstera diametro. Ŝraŭbo 22 fojojn pli longa ol ĝi estas larĝa havas L/D de 22:1. La formulo estas simple L dividita per D, kaj la proporcio skalas laŭ grandeco: 50 mm ŝraŭbo je 22:1 havas 1,100 mm laborlongon.
L/D kontrolas kiom da ĉambro la ŝraŭbo havas por fandi, miksi kaj homogeniĝi. Pli longe donas pli da fandkapablo kaj pli bonan miksadon. Pli mallonga donas malpli da loĝtempo, kiu protektas varmo-sentemajn rezinojn.
Injektoŝraŭboj kuras pli mallongaj ol eltrudaj ŝraŭboj. La ŝraŭbo preparas unu pafon samtempe prefere ol pumpado kontinue, kaj materialo sidas en la barelo inter pafoj. EnL/D-rilata injektomuldadopraktiko, la plej multaj maŝinoj falas inter 18:1 kaj 25:1, kun 20:1 ĝis 22:1 oftaj sur ĝeneraluzeblaj maŝinoj.
Varmo-sentemaj rezinoj kiel PVC favoras la pli mallongan finon, do materialo pasigas malpli da tempo varma. Inĝenieristikaj plastoj, kiuj bezonas ĝisfundan fandadon, favoras la pli longan finon. Nia gvidilo pri proporcio L/D profunde kovras la kompromisojn.
Kunprema Proporcio: Kiel Ĝi Influas Tondan Varmon kaj Fandan Kvaliton
Kunprema proporciokomparas la kanalprofundon en la nutraĵzono kun la kanalprofundo en la mezurzono. Ŝraŭbo kun furaĝkanalo trioble pli profunda ol sia mezurkanalo havas kunpremadproporcion de 3:1.
Kunprema proporcio fiksas kiom forte la ŝraŭbo funkcias la materialon. Pli alta kunpremado signifas pli da tondo, pli da mekanika varmo kaj pli agresema fandado. Pli malalta kunpremo traktas la polimeron milde.
Kongruu ĝin al la rezino, ne al prefero por pli granda nombro. Malalt-viskozecaj poliolefinoj bezonas pozitivan tondilon por degeli pure. Varmo-sentemaj rezinoj kiel PVC, PC, kaj POM degradas sub tondo, ke PE forskuus. Nia gvidilo pri kunprema proporcio funkcias tra la intervaloj.
Fluga Profundo, Kanala Larĝo, kaj Ilia Efiko sur Eligo
Kunprema proporcio estas proporcio, kaj du ŝraŭboj kun la sama proporcio povas konduti malsame. La absolutaj profundoj gravas.
Profunda mezurkanalo movas pli da materialo per revolucio, pliigante plastigan indicon, sed ĝi miksas malpli ĝisfunde kaj liveras malpli unuforman fandadon. Malprofunda mezurkanalo pli bone miksas kaj liveras pli konsekvencan temperaturon, je pli malalta eligo por turno.
Fluglarĝo kaj helicperspektivo influas transportan efikecon kaj la tondon kiun la materialo vidas ĉe la flugtero. Ĉi tiuj estas dezajnaj detaloj, kiujn vi specifas priskribante vian procezon al ŝraŭba dezajnisto, ne nombroj, kiujn vi elektu el tablo.
Ŝraŭba Diametro kaj Pafo Grandeca Rilato
Ŝraŭbo-diametro fiksas la pafkapaciton de la maŝino. Pli granda ŝraŭbo delokigas pli da volumo per milimetro de antaŭen vojaĝado, do ĝi liveras pli grandan pafon.
La praktika regulo estas komforta bando, ne malmola limo. Rulu pafon kiu uzas malgrandan frakcion de la kapablo de la barelo kaj la materialo sidas en la barelo tro longe, biciklante tra varmego kaj degradante. Kuru preskaŭ plene kaj vi perdos la kusenon necesan por konsekvenca pakado.
La plej multaj muldistoj celas pafon ie en la mezo de la uzebla intervalo de la barelo. Se via parto sidas ekster tiu bando, la ĝusta riparo estas malsama ŝraŭbdiametro, ne pli malfacila maŝina agordo.
Jen nia eldonita dimensia tabelo, kiu montras kiel pafkapacito spuras ŝraŭbaĵon kaj barelon tra la gamo, kiun ni konstruas. Uzu ĝin por lokalizi vian maŝinon, aŭ por prudente kontroli la diametron, kiun provizanto citas vin.
| Pafo (g) | Ŝraŭbo Ø × longo (mm) | Barelo Ø × longo (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Du aferoj por legi el ĝi. Pafkapacito grimpas kun diametro, kiel la fiziko postulas. Kaj la barelo ekstera diametro kreskas kun ĝi, tial pli granda ŝraŭbo neniam estas senpaga ĝisdatigo: ĝi estas malsama maŝingranda klaso.
Tipoj de Injekto-Muldaj Ŝraŭboj: Kiun Vi Bezonas?
Kvin ŝraŭbfamilioj kovras preskaŭ ĉiun injektan aplikon. La ĝusta dependas de via rezino kaj kion via parto postulas.
| Ŝraŭba tipo | Kion ĝi faras | Plej bone por | Malforteco |
|---|---|---|---|
| Ĝenerala celo (GP) | Ununura flugo, tri normaj zonoj | PE, PP, PS, ABS, la plej multaj varrezinoj | Kompromisa geometrio; luktas kun postulemaj rezinoj |
| Barilo | Dua flugo apartigas solidan liton de fanda naĝejo | Pli bona fandado, pli alta produktado, nefandeblaj partoj | Kostas pli; troigo de facilaj rezinoj |
| Miksado / kunmetado | Aldonas sekciojn de miksado de Maddock aŭ pinglo | Kolora majstraĵo, plenigitaj kunmetaĵoj, strie-sentemaj partoj | Ekstra tondo; malĝusta por varmo-sentemaj rezinoj |
| Ventita (du-etapa) | Malkunprema zono plus venthaveno eltiras volatilojn | Higroskopaj rezinoj kie sekigado estas nepraktika | Kompleksa; vent povas bavi se miskongrua |
| PVC-specifa | Malalta kunpremo, poluritaj surfacoj, neniuj mortaj punktoj | Rigida kaj fleksebla PVC | Cel-konstruita; ne ĝeneraluzebla ŝraŭbo |
Ĝenerala Celo (GP) Ŝraŭbo: Plej Ofta, Plej Bona Por?
La GP-ŝraŭbo estas kompromiso, kaj bona. Ĝi kuras PE, PP, PS, kaj ABS akcepteble, kiu kovras plej multajn varajn muldadojn. Maŝinkonstruistoj sendas ĝin norma ĉar ĝi estas la plej sekura defaŭlto kiam ili ne scias, kion vi funkcios.
La kompromiso kostas vin kiam la rezino iĝas postulema. GP-ŝraŭbo sur vitroplena nilono eluzas rapide. GP-ŝraŭbo sur rigida PVC degradas la materialon. GP-ŝraŭbo puŝita por maksimuma eligo sur maldikmura parto liveras nefandaĵojn. Kiam iu el tiuj priskribas vian procezon, speciale konstruita ŝraŭbo pagas por si nur en rubo.
Barierŝraŭbo: Pli bona Melt Apartigo kaj Homogeneco
Barierŝraŭbo aldonas duan flugon tra la degelzono. Tiu flugo fizike apartigas la ceterajn solidajn buletojn de la fandado jam formita, kaj tenas la solidojn premitajn kontraŭ la varma barelmuro kie ili daŭre fandas.
Sen bariero, solidaj partikloj kaŝas ene de la fandita naĝejo, izolitaj de la muro, kaj povas pluvivi al la ajuto kiel nefandaj. Kun unu, fandado finiĝas pli komplete kaj pli konsekvence.
La rekompenco estas pli bona fandita unuformeco ĉe la sama aŭ pli alta produktaĵo, kiu aperas kiel malpli da nefandaĵoj, pli strikta pafkontrolo kaj pli larĝa procezfenestro. Moldistoj pri maldikmura pakaĵo, optikaj partoj aŭ io ajn nefandebla devus peti unu laŭ nomo.
Miksado / Kunmetanta Ŝraŭbo: Por Plenaj kaj Koloraj Masterbatch Materialoj
Miksŝraŭboj aldonas dediĉitan miksaĵsekcion, kutime proksime de la pinto. Maddock (kanalitaj) sekcioj devigas fandadon tra mallarĝaj interspacoj, disrompante nefanditajn partiklojn per tondo. Pinmiksiloj disiĝas kaj rekombinas la fluon, distribuante koloron kaj plenigaĵon.
Uzu unu kiam kolora striado estas kvalita problemo, kiam gravas disvastigo de la mastrobaĉo aŭ kiam plenigaĵo distribuas partan rendimenton. La kompromiso estas aldonita tondo, kio faras miksajn sekciojn la malĝusta elekto por varmo-sentemaj rezinoj kiuj jam estas proksimaj al sia degradadlimo.
Ventita / Degasa Ŝraŭbo: Por Higroskopaj Rezinoj
Ventita ŝraŭbo kuras du stadiojn. La unua fazo degelas, tiam la kanalo profundiĝas subite, faligante la fandaĵpremon al proksime de nulo ĉe ellastrua haveno tranĉita en la barelon. Humideco kaj volatiloj eskapas tie, ofte sub vakuo. La dua etapo tiam subpremas la fandadon por injekto.
Ĉi tio funkcias por higroskopaj rezinoj kie sekigado estas nepraktika aŭ nefidinda. Ĝi ankaŭ portas riskon: se la du stadioj estas miskongruaj, fandado puŝas for el la venthaveno anstataŭe de gaso. Ventita ŝraŭbo kaj aerumita barelo devas esti desegnitaj kune, tial ili estas specifitaj kiel aro kaj ne rekonstruitaj hazarde.
PVC-Specifika Ŝraŭbo-Dezajno: Kial Normaj Ŝraŭboj Malsukcesas kun PVC
Rigida PVC punas norman ŝraŭbon en du manieroj samtempe. Ĝi degradas sub tondo, liberigante hidrogena klorido, kiu tiam korodas la ŝtalon kontraŭ kiu ĝi sidas. Damaĝo komenciĝas antaŭ ol la funkciigisto vidas difekton.
PVC-ŝraŭbo respondas ambaŭ minacojn. Malalta kunpremo tenas tondon milda. Poluritaj surfacoj kaj senmorta senmakula geometrio malhelpas materialon de stagnado kaj kuirado. La aro preskaŭ ĉiam bezonas korodan reziston en la surfaca traktado, ne nur eluziĝo-rezisto. NiaPVC ŝraŭba barelo gvidilokovras la kemion, kaj niankonusaj ĝemelŝraŭbaj barelojservi PVC sur la eltruda flanko.
Kiel Elekti la Ĝustan Ŝraŭban Barelon por Via Rezino
Selektado de rezino kondukas ĉiun alian decidon sur la paĝo: geometrio, ŝtalo kaj surfaco. Legu la tabelon, poste legu la notojn sub ĝi, ĉar la notoj portas la avertojn.
| Rezino | Tipa L/D | Tipa kunprema proporcio | Ŝraŭba tipo | Specialaj notoj |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP aŭ baro | Pardonante. Bezonas pozitivan tondilon por fandi pure |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | Malalta viskozeco, facile fandiĝas. Milda miksado sur HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 - 2.5:1 | GP aŭ baro | Amorfa. Rigardu tondan varmon, strioj montriĝas facile |
| Komputilo kaj inĝenieraj plastoj | 22:1 – 25:1 | 2.0:1 - 2.5:1 | Baro aŭ GP, malalta tondo | Alta degeltemperaturo, mallarĝa fenestro. Pli longa L/D, milda kunpremo |
| PVC rigida | 18:1 – 20:1 | 1.6:1 – 2.5:1 | PVC-specifa | Korodrezisto ne estas laŭvola. Mallonga restadtempo |
| PVC fleksebla | 18:1 – 20:1 | 2.0:1 - 2.8:1 | PVC-specifa | Pli pardonema ol rigida, ankoraŭ koroda |
| PET (antaŭformo) | 20:1 – 24:1 | Malalta, preciza mezurado | Speciale konstruita PET | Sekigu ĝin aŭ degradi ĝin. Malalta tondo, minimuma loĝejo, poluritaj surfacoj |
| POM (acetalo) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, malalta tondo | Degradiĝas akre se trovarmigita. Preciza temperaturkontrolo |
| Vitroplena / abraziva | Per baza rezino | Per baza rezino | Baza tipo + malmola surfaco | Geometrio sekvas la bazan rezinon. Lasurfacoestas tio, kio ŝanĝiĝas: iĝu dumetala |
Kiel uzi ĉi tiun tablon:tiuj estas tipaj publikigitaj intervaloj kaj deirpunktoj, ne specifoj. Via maŝino, via noto, via parto kaj via eligo ŝanĝas la nombrojn. Ŝraŭba dizajnisto konfirmas la finan geometrion kontraŭ via reala procezo. Neniam mendu de ĝenerala tabelo sen tiu konversacio.
PP kaj PE: Duonkristala, Modera Tondado
Poliolefinoj estas la facila kazo. Ili toleras tondilon, fandas super larĝa fenestro, kaj pardonas GP-ŝraŭbon. Modera al pli alta kunpremado funkcias bone, ĉar tiuj malalt-viskozecaj rezinoj bezonas pozitivan tondilon por fandi pure prefere ol gliti tra duonfandita.
Forpuŝu eliron sur maldikaj muroj, kaj barierŝraŭbo gajnas sian koston liverante pli kompletan fandadon kun la sama rapideco.
ABS kaj PS: Amorfa, Rigardu la Tondan Varmon
Amorfaj rezinoj moliĝas super intervalo prefere ol fandi ĉe akra punkto. PS funkcias kun malalta kunpremo ĉar ĝi fandiĝas tiel facile. ABS bezonas pli da zorgo: ĝi montras striojn kaj disvastiĝon kiam ĝi degradas, kaj tonda varmo kutime estas la kialo.
Se ABS-partoj strias kaj viaj fikspunktoj aspektas ĝustaj, suspektu tondon antaŭ ol vi suspektas la sekigilon. Agresema kunprema proporcio sur varmosentema amorfa rezino produktas siajn proprajn difektojn.
Komputilo kaj Inĝenieristiko-Plastoj: Alta Temperaturo, Pli Longa L/D
Komputilo, nilono, PBT, kaj iliaj parencoj fandiĝas alte kaj degradas proksime super tio. Ili bezonas ĝisfundan fandadon, kiu argumentas por pli longa L/D, sed ili ankaŭ punas restadtempon, kiu argumentas kontraŭ tenado de fandado en granda barelo.
La rezolucio estas pli longa L/D kun milda kunpremo kaj ĝuste grandeco pafo. Malĝuste la pafon en komputilo kaj materialo cirkulas tra varmego ĝis ĝi flaviĝas, kiom ajn bona estas la ŝraŭbo.
PVC Rigida kaj Fleksebla: Korodrezisto Kritika
Ĉio supre pri PVC validas por elekto. Rigida PVC sidas ĉe la malalta fino de kaj L/D kaj kunpremado, ĉar tempo kaj tondo estas ambaŭ malamikoj. La surfaca traktado devas rezisti korodon, ne nur abrazion, kaj tio ŝanĝas la alojelekton ene de bimetala barelo.
PET kaj POM: Malalta Tondado, Preciza Kontrolo de Temperatura
PET estas higroskopa. Akvo en la fandado hidrolizas la polimerajn ĉenojn, faligas internan viskozecon, kaj lasas preformojn fragilaj kaj nebulecaj dum la maŝino aspektas kiel ĝi funkcias bone. Sekigu la rezinon konvene, kuru malaltan tondon, konservu la loĝejon mallonga kaj specifu poluritajn surfacojn por ke deponaĵoj ne formiĝas.
POM toleras ordinaran kunpremadon sed degradas akre kiam trovarmigita, kaj ĝiaj degradaj produktoj estas danĝeraj. Temperatura kontrolo kaj restadtempa disciplino gravas pli ol saĝa geometrio.
Vitroplenaj kaj Abrasivaj Materialoj: La 30% Linio
Jen la plej klara regulo sur la paĝo, kaj ĝi estas nombro, ne sento.Vitra fibro ĝis 30%: nitrurita 38CrMoAlA-aro pritraktas ĝin.Ni konstruas kaj taksas niajn nitruritajn injektajn ŝraŭbojn por ĝuste tio, estingitaj kaj harditaj, poste gasnitruditaj al 0,5-0,8 mm-kazo ĉe 950-1050 HV.
Super 30% vitro, aŭ kun minerala plenigaĵo kaj kontraŭflamo supre, la surfaco devas ŝanĝi.La nitrurita kazo estas disvastigtavolo, kaj abrazia plenigaĵo tratranĉas ĝin multe pli frue ol meritas la suba ŝtalo.
Tio estas kiam adumetala ŝraŭba bareloĉesas esti ĝisdatigo kaj iĝas la ĝusta specifo: malmola alojo ŝprucis la plenan cirklon ĉirkaŭ la eluziĝozono de la kalibro, prenante la internan malmolecon al 62 HRC. La geometrio daŭre sekvas la bazan rezinon. Nur la surfaco ŝanĝiĝas. Niabimetala vs nitrurita gvidilofunkcias per la kostlogiko.
Barelaj Tipoj, Materialoj kaj Surfacaj Traktoj
La barelo ne draste malsukcesas. Ĝi malfermiĝas, kviete, kaj kunportas vian produktaĵon. Materialo kaj surfaco decidas kiom longe tio daŭras.
Norma Nitrurita Ŝtala Barelo: Aplikoj kaj Limoj
Nitrurado difuzigas nitrogenon en la ŝtalsurfacon, formante malmolan kazon. Ni gasnitrudas niajn 38CrMoAlA-injektajn ŝraŭbojn je 500–560 °C, produktante nitruritan tavolon 0,5–0,8 mm dikan ĉe 950–1050 HV. Tio altigas eluziĝoreziston je 30-40% super la netraktita ŝtalo.
La baza ŝtalo unue estas estingita kaj hardita, kio levas la tond-eluziĝon je 50% per si mem. Kune, tiuj du ŝtupoj donas funkcidaŭron de ĉirkaŭ 10,000-20,000 horoj sur ne-korodaj rezinoj kiel ekzemple PE kaj PP.
Ĝia limo estas la kaza profundo. Post kiam abrazio tranĉas tra la nitrurita tavolo, la pli mola kerno malsupre eluziĝas rapide. Ni taksas niajn nitruditajn injektajn ŝraŭbojn por vitrofibro-plifortigitaj kunmetaĵoj ĝis 30% (PA plus vitrofibro, ekzemple). Super tio, aŭ sur korodaj rezinoj, la nitrurita kazo estas superita kaj la surfaco devas ŝanĝiĝi.
Bimetala Barelo: Konstruo, Kosto, kaj Kiam Ĝi Pagas
Dumetala barelo konservas alojŝtalan korpon kaj kunfandas apartan eluzaĵalojon en la kalibron. Sur niajn barelojn ni ŝprucas malmolan alojon ĉirkaŭ la plena cirklo de la eluziĝozono de la kalibro, alportante la internan malmolecon al 62 HRC.
Tio estas malsama speco de protekto de nitrurado. Nitrurita kazo estas difuztavolo mezurita en frakcioj de milimetro. Ŝprucita aŭ kunfandita aloja kalibro estas tavolo de malsama metalo, kaj abrazia plenigaĵo devas trapasi ĉion el ĝi.
La alojo estas elektita por la minaco. Karbid-riĉaj kaj tungsten-karburaj surfacoj rezistas abrazion de vitro kaj mineralaj plenigaĵoj. Nikel-portantaj alojoj rezistas korodon de PVC kaj flamrezistaj kunmetaĵoj. Elektu la malĝustan alojon kaj vi pagis por bimetala barelo, kiu solvas la malĝustan problemon.
Ĝi pagas kiam ajn via nutrado estas abrasiva aŭ koroda. La aritmetiko estas simpla: se bimetala aro daŭras plurajn fojojn tiel longe kiel nitrurita sur via materialo, la pli alta aĉetprezo dividas malsupren al pli malalta kosto jare, antaŭ ol vi kalkulas la forĵetaĵon kaj malfunkcion, kiun vi evitas.
Segmentita vs Monolita Barelo: Fleksebleco vs Precizeco
Monolita (unupeca) barelo estas maŝinprilaborata de ununura korpo. Ĝi plej bone tenas rektecon kaj koncentrecon, kaj ĝi estas la normo por injektomuldado, kie precizeco kondukas pafkonsekvencon.
Segmentitaj bareloj riglis kune de sekcioj, kio permesas eluzitan sekcion esti anstataŭigita sen enrubigado de la tuta barelo, kaj permesas al ellastruohavenoj esti poziciigitaj flekseble. La komerco estas vicigo: ĉiu junto estas ŝanco por misaligniĝo, kaj injektmaŝinoj estas malpli pardonantaj pri tio ol kunmetantaj ekstrudistoj.
Baza Ŝtalo kaj la Surfacaj Opcioj Kiu Sidas sur Ĝi
38CrMoAlAestas la baza ŝtalo, el kiu ni maŝinas niajn injektajn ŝraŭbojn, kaj ĝi estas la defaŭlta industrio ial. Ĝia kromio-molibdeno-aluminia kemio estas dizajnita por nitrurado: la aluminio formas malmolajn, stabilajn nitrurojn en la kazo dum la kerno restas malmola.
La baza ŝtalo portas la mekanikan ŝarĝon. La surfaco sur ĝi prenas la eluziĝon, kaj tie kuŝas la vera elekto. Kiel aŝraŭba barelo fabrikistoni provizas la plenan surfacan gamon, kaj ĉiu respondas malsaman minacon:
- Nitrurado— 0,5–0,8 mm tavolo ĉe 950–1050 HV. Puraj rezinoj, vitrofibro ĝis 30%.
- Bimetala surfacaĵo— malmola alojo kunfandita ĉirkaŭ la eluziĝozono de la kalibro, kalibro al 62 HRC. Abrasiva kaj koroda devo.
- Ŝprucigado de tungstena karburo— por la plej malfacilaj abraziokazoj.
- Kroma tegaĵo— glata, liberiga amika surfaco. Helpas kun kolorŝanĝoj kaj algluiĝo, ne kun peza abrazio.
- Neoksidebla ŝtalo- kiam korodrezisto aŭ materiala pureco kondukas la postulon prefere ol eluziĝo.
Nia gvidilo pri materialoj de ŝraŭbo-barelo komparas la bazajn ŝtalojn plene.
Surfacaj Traktoj Komparitaj
| Materialo / traktado | Malmoleco | Eluziĝorezisto | Korodrezisto | Plej bone por |
|---|---|---|---|---|
| 38CrMoAlA, nitrurita | 950–1050 HV, 0,5–0,8 mm tavolo | Bone | Modera | PE, PP, PS, ABS; vitrofibro ĝis 30%. La ekonomia defaŭlto |
| Bimetala surfacaĵo | Bore al 62 HRC | Bonega | Bone | Vitra plenigita super 30%, minerala plena, remuelita, abrasiva devo |
| Ŝprucigado de tungstena karburo | Tre alta | Bonega | Bone | La plej malfacilaj abraziokazoj |
| Nikel-baza aloja surfacaĵo | Elektita laŭ formulo | Bone | Bonega | PVC, fluoropolimeroj, kontraŭflamoj |
| Malmola kroma tegaĵo | Malmola, tre maldika | Modera | Bone | Glata liberigo, pli facilaj kolorŝanĝoj, kontraŭgluita |
| Neoksidebla ŝtalo | Laŭ grado | Modera | Bonega | Aplikoj gviditaj por korodo aŭ pureco |
Indiku la surfacon por la plej malpura nutrado, kiun la linio efektive funkcios, ne la plej pura. Specifi por la pura kazo estas la plej ofta maniero kiel nova aro mortas frue.
Prizorgado: Kiel Akiri Ĉiun Horon, kiun la Aro Povas Doni
Prizorgado ne inversigas eluziĝon. Ĝi malhelpas vin aldoni eviteblan eluziĝon al la neevitebla speco, kaj ĝi donas al vi la datumojn por plani la anstataŭaĵon anstataŭ reagi al ĝi.
Kontrollisto de Rutina Inspektado
| Ofteco | Kion kontroli | Kial |
|---|---|---|
| Ĉiu deĵoro | Fandita temperaturo kontraŭ normala, reakiro tempo, kusena konsistenco, motora ŝarĝo | Ĉi tiuj drivas antaŭ ol difektoj aperas |
| Ĉiu materialo aŭ koloro ŝanĝiĝas | Purigu plene; inspektu purigon por nigraj makuloj aŭ degradita materialo | Makuloj signifas mortajn punktojn aŭ degeneron ie |
| Monata | Kontrolu termoparojn kaj hejtigajn bendojn; kontroli furaĝgorĝan malvarmigon | Drivita sensilo kuiras materialon dum monatoj nerimarkite |
| Kiam ajn la ŝraŭbo estas ekstere | Mezuru flugon OD kaj barelbore ID ĉe markitaj pozicioj; inspektu ĉekringon | La ŝraŭbo jam estas ekstere. Dek minutoj da mezurado estas senpagaj datumoj |
| Almenaŭ ĉiujare (abrasiva aŭ koroda imposto) | Planita tiro: plena eluziĝo-mezurado, vickontrolo, registri la legadojn | Plenigita, PVC, kaj regrind-devo portas arojn multe pli rapide ol pura rezino |
Taŭga Puriga Proceduro Kiam Ŝanĝi Rezinojn aŭ Kolorojn
Purigu antaŭ ĉiu halto kaj ĉiu ŝanĝo, sen esceptoj por okupataj tagoj. Materialo lasita malvarmigi ene de la barelo degradas, bakas sur surfacoj, kaj revenas poste kiel nigraj makuloj en la parto de kliento.
Uzu komercan purigan komponaĵon por kolorŝanĝoj, por haltoj, kaj antaŭ ol ŝanĝi al varmo-sentema polimero. Virgin PE aŭ PP pritraktas rutinajn transirojn inter kongruaj materialoj. Alt-temperaturaj rezinoj kiel PC kaj PMMA tenas pli forte kaj bezonas pli agreseman purigadon.
Purigu antaŭ fermi, ne nur antaŭ komenci. Kion vi lasas en malvarmiga barelo, fariĝas la problemo, kiun vi batalas ĉe la sekva ekfunkciigo.
Kiel Mezuri Ŝraŭb-al-Barelo-Malpermeson
Ĉi tiu estas la mezurado, kiu igas opinion en fakton, kaj plej multaj butikoj preterlasas ĝin.
- Tiru kaj purigu la ŝraŭbon.Varma, kun latuno aŭ kupraj iloj. Neniam ŝtalaj skrapiloj, kiuj tranĉas la traktitan surfacon, de kiu dependas la ŝraŭbo.
- Marku mezurpoziciojnlaŭ la laborlongo: nutrado, transiro kaj mezurado minimume.
- Mezuri flugon ODkun ekstera mikrometro ĉe ĉiu pozicio, prenante valorojn ĉe pluraj punktoj ĉirkaŭ la cirkonferenco por kapti malebenan eluziĝon.
- Mezuru ID de barelokun kalibromezurilo ĉe kongruaj pozicioj kaj profundoj.
- Kalkuli radialan liberecon:subtrahi flugon OD de bora ID kaj dividu per du.
- Komparu kontraŭ la konstrua desegnokaj ensalutu ĉiun legadon kun la dato kaj horoj kuritaj.
Interpretu la rezulton kontraŭ la originala senigo, ne kontraŭ universala nombro. Utila butikregulo: kiam senigo kreskis al proksimume duoble la konstruvaloro, aŭ kiam produktado malpliiĝis rimarkeble je la sama ŝraŭbrapideco, komencu plani la anstataŭaĵon. Nia paŝo-post-paŝa mezurgvidilo kovras la metodon plene detale.
Puriga horaro kaj purigado de komponaĵoj
Kongruu la kunmetaĵon al la laboro. Mekanikaj (senbrazivaj) elpurigaj vepro kun alta viskozeco. Kemiaj purigoj atakas degraditan materialon kaj karbonon. Ŝaŭmaj purigoj disetendiĝas por atingi mortajn punktojn, kiujn lamena fluo maltrafas.
Profund-puraj intervaloj dependas de la rezino. Alt-temperaturaj polimeroj konstruas karbonon pli rapide kaj bezonas pli oftan profundan purigadon. Kion ajn vi kuras, konservu la intervalon laŭ horaro prefere ol atendi nigrajn makulojn por plani ĝin por vi.
Kiam Ripari vs Kiam Anstataŭigi
Komparu koston por jaro de servo, ne la du prezetikedojn. Rekonstruo kiu kostas duonon sed redonas trionon de la jaroj estas la multekosta opcio en alivestiĝo.
Riparo klinas ĝustekiam eluziĝo estas dimensia kaj modera, la baza metalo estas solida, ĉi tiu estas la unua rekonstruo, kaj la geometrio ankoraŭ konvenas al via rezino.
Anstataŭaĵo klinas ĝustekiam korodo profundiĝis, kiam la ŝraŭbo jam antaŭe estis rekonstruita, kiam via materialo ŝanĝiĝis kaj la malnova geometrio ne plu taŭgas, aŭ kiam la aro estas komuna grandeco, kies anstataŭiga prezo sidas proksime al la ripara kotizo.
Nia gvidilo pri riparo kontraŭ anstataŭigo prezentas la plenan decidan tablon.
Konvena Stokado kaj Manipulado de Rezervaj Ŝraŭbo-Bareloj
Rezerva aro estas utila nur se ĝi estas rekta kaj pura kiam vi bezonas ĝin. Konservu ŝraŭbojn horizontale kun subteno laŭlonge, neniam apogante sin sur la pinto. Tetu ilin kontraŭ rusto, tenu ilin kovritaj, kaj konservu la speciffolion kaj mezuritajn malmoleco-ciferojn kun la parto.
La rezerva rotacia strategiovaloras pli ol iu ajn rapida kotizo, kaj preskaŭ neniu provizanto diros al vi ĉi tion. Aĉetu la anstataŭaĵon antaŭ ol la nuna aro malsukcesas. Rulu la novan aron, sendu la malnovan por rekonstrui dum produktado daŭras, kaj konservu la rekonstruitan aron sur la breto kiel la rezervan.
Vi nun posedas rotacion kun nula neplanita malfunkcio, kaj ĉiu estonta anstataŭaĵo okazas laŭ via horaro anstataŭ je la 2-a a.m. sabate. La strategio kostas unu aron da laborkapitalo kaj repagas ĝin la unuan fojon kiam paneo ne okazas.
Ĉu Ĝi estas la Procezo aŭ la Maŝino? Decida Pordego
Jen la sekcio, kiun neniu konkuranto skribas, kaj ĝi ŝparos al vi pli da tempo ol la resto de ĉi tiu gvidilo kombinita.
Kiam muldadifekto aperas, plej multaj teamoj atingas la maŝinajn agordojn. Temperaturo, malantaŭa premo, injekta rapido, tena tempo. Kelkfoje tio pravas. Sed kiam la plastiga unuo estas eluzita, neniu agordo reakiras la procezon, kaj semajnoj malaperas en serĉo kiu neniam povus sukcesi.
Rulu ĉi tiun pordegon antaŭ ol vi tuŝas alian fikspunkton.
1. Ĉu io ŝanĝiĝis?Nova rezina loto, nova kolorigilo, nova regrindproporcio, nova ŝimo, agordo iu alĝustigita? Se jes, persekutu la ŝanĝon. Ĉi tio estas proceza problemo ĝis pruvita alie.
2. Ĉu la difekto aperis subite, aŭ ŝteliĝis dum semajnoj?Subitaj punktoj ĉe ŝanĝo aŭ rompita komponanto. Iom post iom punktoj ĉe eluziĝo. Vestiĝo ne alvenas dum la nokto.
3. Ĉu la kuseno estas konsekvenca pafo al pafo?Nekonsekvenca kuseno estas la ĉekringo parolanta. Inspektu ĝin antaŭ io alia.
4. Ĉu eligo falis je la sama ŝraŭbo-rapido, aŭ ĉu reakira tempo etendiĝis?Ambaŭ montras al senigo, kio signifas ŝraŭbon aŭ bareluziĝon. Agordoj ne povas restarigi perditan forigon.
5. Ĉu degeltemperaturo grimpas ĉe senŝanĝaj fikspunktoj?La ŝraŭbo generas ekstran tondvarmon, kutime ĉar ĝi laboras pli forte kontraŭ eluzita senigo.
6. Ĉu nigraj makuloj revenas post ĉiu purigado?Materialo loĝas en morta loko. Sur pli malnova aro, tiu morta punkto ofte estas eluzita senigo enhavante degraditan fandadon.
Tri aŭ pli da "jes" respondoj pri demandoj 3 ĝis 6 signifas, ke la maŝino diras al vi, ke la plastiga unuo estas eluzita. Ĉesu agordi. Tiru la ŝraŭbon kaj mezuru ĝin.
La mezurado daŭras horon. Postkurado de mekanika difekto tra la agordoj daŭras semajnojn, kaj ĝi neniam konverĝas, ĉar la respondo neniam estis en la regilo.
Gvidilo pri Problemoj kun Radikaŭzaj Tabeloj
Ĉiu difekto malsupre povas veni de procezo aŭ de mekanika eluziĝo. La tabelo nomas laŝraŭbo kaj bareloradika kaŭzo, ĉar tio estas la duono kiun ĉiuj aliaj forlasas.
| Problemo | Simptomo | Ŝraŭbo / barelo radika kaŭzo | Korekta ago |
|---|---|---|---|
| Nigraj strioj / brulmarkoj | Malhelaj makuloj aŭ strioj en la parto; pli malbona post halto | Degradita materialo loĝigita en eluzita senigo aŭ morta loko; notita bore; difektita ŝraŭba surfaco | Profunda purigo. Se makuloj revenas, tiru kaj inspektu. Kontrolu poentadon kaj eluzitan forigon. Anstataŭigu se la aro enhavas materialon |
| Malkonsekvenca pafo grandeco / mallongaj pafoj | Pafo pezo drivas; kuseno varias pafo al pafo | Kontrolu ringon ne sigelantan(plej ofta); eluzitaj flugoj lasantaj fandi liki malantaŭen; barelo trogranda | Unue inspektu la ĉekan ringon. Tiam mezuru forigon. Agordoj ne riparos likan nerevenan valvon |
| Fanditemperaturo-pikado | Fakta degeltemperaturo super fiksopunktoj; materiala malkoloriĝo | Troa tondo de malĝusta kunprema proporcio; eluzita senigo igante la ŝraŭbon labori pli malfacile; drivis termoparon | Kontrolu termoparojn. Kontrolu ŝraŭbrapidecon kaj malantaŭan premon. Se geometrio estas malĝusta por la rezino, la ŝraŭbo estas la riparo |
| Malrapida reakiro / longa plastigado | Reakira tempo etendiĝas; ciklotempo kreskas | Eluzita senigo reduktanta pumpan efikecon; feed-sekcio afero; malĝusta geometrio por la rezino | Kontrolu furaĝ-gorĝan malvarmigon kaj buleton unue. Tiam mezuru liberecon kontraŭ la desegno |
| Altiĝanta motorŝarĝo / malantaŭa premo | Motoramperoj grimpantaj ĉe konstanta eligo; tordmomantaj alarmoj | Ŝraŭbo trenanta en la kalibro (misaligno, fleksita ŝraŭbo); troa tondo; degradita materiala konstrua rezisto | Kontrolu vicigon kaj ŝraŭbon rektecon. Kurbita ŝraŭbo eluzas unu flankon de la kalibro kaj ankaŭ detruos novan barelon |
| Degenero/malkoloriĝo de materialo | Flaviĝo, disverŝiĝo, fragileco, odoro | Loĝtempo tro longa (pafita tro malgranda por la barelo); tondo tro agresema; mortaj makuloj tenantaj materialon | Kontrolu pafgrandecon al barelo-kapacito. Redukti tondilon. Sur varmo-sentemaj rezinoj, pli malalta kunprema ŝraŭbo povas esti la nura vera solvo |
| Senfandas/solidajn partiklojn parte | Malmolaj makuloj; lenssimilaj difektoj; malfortaj punktoj | Nesufiĉa fandkapacito: L/D tro mallonga, kunpremado malĝusta, eligo puŝita preter tio, kion la ŝraŭbo povas fandi, aŭ eluzita senigo | Reduktu eliron aŭ altgradigu al bariera ŝraŭbo. Se la aro estas eluzita, neniu agordo reakiras la fandadon |
| Kolora striado / malbona disvastigo | Neegala koloro; masterbatch ne disvastiĝanta | Neniu miksa sekcio; eluzita ŝraŭbo miksanta malbone; malĝusta ŝraŭbo por plenigita aŭ kolora kunmetaĵo | Indiku miksan sekcion (Maddock aŭ pinglo). Konfirmu, ke la ŝraŭbo ne estas simple eluzita unue |
Nigraj Strioj aŭ Burn Markoj
Degradiĝinta polimero loĝas ie kaj disiĝas. La klasikaj kaŝejoj estas eluzita senigo, poentita kavo, difektita ĉekringo, kaj ajna morta loko kie fluo stagnas.
Profunda purigo unue. Se la makuloj revenas post ĝisfunda elpurigo, la materialo ne estas simple restaĵo. Ĝi estas fabrikita senĉese de loko en via maŝino, kaj vi devas tiri la ŝraŭbon kaj trovi ĝin.
Malkonsekvenca Pafo Grandeco aŭ Mallongaj Pafoj
Kontrolu la ringon antaŭ ol vi tuŝas agordon. Kiam la nerevena valvo ĉesas sigeli, fandado eskapas malantaŭen dum injekto, kaj la pafo kiun la maŝino pensis mezuri ne estas la pafo kiun la ŝimo ricevas.
La donaco estas la kuseno. Konsekvenca procezo tenas stabilan kusenon. Kiam kuseno vagas pafo al pafo, fandado iras ien ĝi ne devus.
Fanda Temperaturo Pikiĝanta aŭ Tro Alta
Mezuru la realan fandadon per sondilo prefere ol fidi la fikspunktojn. Se fakta fandado superas la zonojn, la ekstra varmeco venas de tondo, ne de la bendoj.
Tonda varmo altiĝas kiam kunpremado estas tro agresema por la rezino, kiam ŝraŭbrapideco estas tro alta, kiam malantaŭa premo estas troa, kaj kiam eluzita ŝraŭbo devas labori pli forte por movi la saman materialon.
Malrapida Ŝraŭba Reakiro / Longa Plastiga Tempo
Komencu ĉe la saltego. Transpontaj buletoj, trovarmigita furaĝgorĝo kaj neadekvata furaĝmalvarmigo ĉiuj malsatigas la ŝraŭbon kaj streĉas reakiron, kaj neniu el ili estas ŝraŭbodifekto.
Se nutrado estas sana kaj reakiro estas ankoraŭ malrapida, mezuru la forigon. Ŝraŭbo, kiu perdis sian pumpan efikecon por porti, daŭras pli longe por plenigi la saman pafon, kaj la ciklotempo reflektas ĝin.
Altiĝanta Motora Ŝarĝo aŭ Malantaŭa Premo
Altiĝantaj amperoj ĉe konstanta eligo signifas, ke io rezistas. Kurbigita ŝraŭbo trenanta en la kalibro estas la danĝera kazo: ĝi eluzas unu flankon de la barelo, kaj nova ŝraŭbo instalita kontraŭ tiu misparaleligo portas same laŭ la sama horaro.
Kontrolu rektecon kaj vicigon antaŭ ol vi mendi ion. Unuflanka kariga eluziĝo estas la fingrospuro.
Materiala Degradiĝo aŭ Malkoloriĝo
Du kaŭzoj regas: la materialo estas tro varma, aŭ ĝi estas varma dum tro longe. La dua estas tiu, kiun homoj sopiras.
Pafo kiu estas multe tro malgranda por la barelo folioj fandi sidante tra ciklo post ciklo, kuirante milde ĝis ĝi flaviĝas. Neniu ŝraŭbdezajno fiksas subgrandan pafon en trogranda barelo. Korektu la ŝraŭban diametron aŭ movu la laboron al pli malgranda maŝino.
Kiel Mendi Anstataŭan Ŝraŭbalon
Neniu konkuranto kovras ĉi tion, kaj ĝi estas la parto, kiun aĉetantoj efektive bezonas. Ĉu vi mendas de la OEM aŭ de sendependaŝraŭbo barelo fabriko, la sama informo stiras la citaĵon.
Dimensioj kaj Specifoj Vi Devas Provizi
- Maŝino marko kaj modelo.Nomplata foto sufiĉas por konfirmi la muntajn kaj veturajn dimensiojn.
- Ŝraŭba diametro kaj L/D-proporcio,el desegnaĵo aŭ mezurita rekte.
- La rezino, kun plenigaĵo.Ĉi tio movas la bazan ŝtalon kaj la surfacan traktadon pli ol io ajn alia en la listo.
- Pafograndeco kaj celciklo,do la geometrio povas esti optimumigita prefere ol kopiita.
- Desegnaĵo, aŭ eluzita specimeno.Ambaŭ funkcias. Eluzita parto povas esti mezurita kaj la plena geometrio rekonstruita.
- Kio misfunkciis la lastan fojon.Sendu la vestan ŝablonon kune kun la parto. Glata dimensia perdo diras abrazio. Pitting diras korodo. Unuflanka eluziĝo diras vicigon, kiun nova ŝraŭbo ne riparos.
Tiu lasta objekto estas tiu, kiun aĉetantoj forgesas, kaj ĝi estas tiu, kiu malhelpas vin aĉeti fidelan kopion de fiasko.
OEM-Match vs Propra Dezajno: Avantaĝoj kaj Malavantaĝoj
OEM-matĉoreproduktas la originan geometrion. Estas la ĝusta voko kiam la originala ŝraŭbo konvenis al via procezo kaj simple eluziĝis. Antaŭvidebla, kontrolebla kontraŭ la desegnaĵo, neniu proceza revalidigo.
Propra dezajnoŝanĝas la geometrion por kongrui kun tio, kion vi efektive kuras hodiaŭ. Ĝi estas la ĝusta voko kiam la procezo moviĝis kaj la ŝraŭbo ne: vi aldonis regrindon, ŝanĝis al plenigita grado, ŝanĝis produktaĵcelojn, aŭ la originala ŝraŭbo neniam bone manipulis vian rezinon.
Mendi OEM-matĉon kiam la procezo ŝanĝiĝis reproduktas la problemon en nova ŝtalo. Mendi laŭmendan dezajnon kiam la originalo estis bona aldonas koston kaj revalidigon por nenio. La eluza ŝablono diras al vi en kiu situacio vi estas.
Kion Atendu Kiam Akiranta el Ĉinio
Plumbotempo dependas de la geometrio, la surfaca traktado, kaj ĉu desegnaĵo ekzistas. Petu ĝin skribe kun via citaĵo, kaj demandu pri kio komenciĝas la horloĝo: konfirmo de la desegnaĵo, aŭ la aĉetmendo. Ili ne estas la sama dato, kaj la diferenco ofte estas semajno.
Tri aferoj indas precizigi antaŭ ol vi fari:
- Kiam produktado komenciĝas.Inversa-inĝenierado de eluzita specimeno aldonas tempon antaŭ ol ununura blato estas tranĉita. Desegnaĵo forigas tiun paŝon.
- Kion aldonas la surfaca traktado.Bimetala surfacaĵo kaj karbura ŝprucado estas apartaj procezŝtupoj kun sia propra atendovico.
- Mara ŝarĝo, aparte.Ĝi ne estas en la fabrikada plumbotempo, kaj ĝi estas la nombro, kiu surprizas unuafojajn aĉetantojn.
Nia propra citaĵo estas travidebla laŭ dezajno: ni donas laŭtaksan koston kovrante la produkton, la sendon kaj la daŭran prizorgadon, do estas nenio por malkovri poste. Vi ricevas tiun citaĵon ene de 12 horoj.
Planu ĉirkaŭ la plumbotempo kun la rezerva rotacio priskribita antaŭe. Aro mendita de eluziĝo-ŝtipo ekspediĝas laŭ via horaro. Aro mendita de paneo ŝipoj kontraŭhorloĝo, per aero, je prezo, kiun neniu ĝuas klarigi.
Kvalitaj Akceptaj Kriterioj kaj Inspektaj Punktoj
Ĉi tiuj estas la ĉekoj, kiuj apartigas veran provizanton de malmultekosta. Petu ilin skribe antaŭ ol vi mendos, kaj kontrolu ilin kiam la aro alvenos:
- Ekstera diametro ĉe pluraj punktoj laŭ ĉiu flugo
- Borodiametro kaj cilindreco
- Surfaca malmoleco kiel amezurita valoro(HV aŭ HRC), ne katalogospecifo
- Nitrurita kazprofundo, aŭ aloja tavolprofundo sur dumetala kalibro
- Koncentreco kaj rekteco
- Surfaca malglateco (Ra)
- Baza ŝtalo-grado, konfirmita
La malmoleco kaj la kaza profundo estas la du kiuj plej gravas, kaj la du plej ofte kviete malaltigitaj. Nitrurita tavolo je 950-1050 HV kaj 0.5-0.8 mm profunda estas specifo, al kiu vi povas teni provizanton. "Nitrurita" per si mem ne estas.
Se citaĵo alteriĝas draste sub la aliaj, demandu kio estas la ŝtalo kaj kiom profunda la traktado kuras. Tio estas preskaŭ ĉiam kie la diferenco kaŝas, kaj vi repagos ĝin en frua eluziĝo.
Nia plena provizpromenado sidas en la kutima ŝraŭbbarela mendogvidilo.
Ĉu vi bezonas anstataŭan aŭ kutiman injektan ŝraŭban barelon? Sendu vian maŝinan modelon, desegnon aŭ eluzitan specimenon. Ni citas ene de 12 horoj.
Akiru Citaĵon de Ŝraŭbo-BareloOftaj Demandoj
Q: Kiom longe daŭras injektomulda ŝraŭba barelo?
R: Sur ne-korodaj rezinoj kiel PE kaj PP, niaj nitruditaj 38CrMoAlA injektaj ŝraŭboj funkcias proksimume 10,000-20,000 horojn. Vitroplenaj kunmetaĵoj, PVC kaj peza remuelaĵo tranĉas tion, kaj kiom longe dependas de plenigaĵo kaj eligo. Ne kuru la horloĝon kaj esperu: mezuru. Kontrolu flugo OD kaj bori ID kontraŭ la konstrua desegnaĵo almenaŭ unufoje jare sur abrasiva devo, kaj registri la tendencon. La tendenco, ne horcifero, diras al vi kiam mendi la sekvan aron.
Q: Kio estas la norma libereco inter ŝraŭbo kaj barelo?
A: Ne ekzistas unuopa figuro, ĉar libera skvamoj kun ŝraŭbo-diametro. La industria regulo por nova aro estas ĉirkaŭ 0,001 colo da radiala libereco po flanko por ĉiu colo da ŝraŭbdiametro, do 60 mm ŝraŭbo alteriĝas proksime de 0,06 mm per flanko. Via konstrua desegno estas la aŭtoritato. Kiel praktika servolimo, kiam mezurita senigo kreskis al proksimume duoble la konstruvaloro, aŭ eligo malpliiĝis rimarkeble je la sama ŝraŭbrapideco, planu la anstataŭaĵon.
Q: Ĉu mi povas uzi unu ŝraŭbon por pluraj malsamaj rezinoj?
A: Ene de familio, jes. Ĝeneraluzebla ŝraŭbo pritraktas PE, PP, PS kaj ABS akcepteble, tial maŝinkonstruistoj sendas ĝin kiel normo. Inter familioj, ne. GP-ŝraŭbo sur rigida PVC degradas la materialon kaj korodas la ŝtalon. GP-ŝraŭbo sur vitroplena nilono eluziĝas rapide. Kaj ŝraŭbo grandeco por unu pafa volumo ne povas servi laboron, kiu uzas malgrandan frakcion de la barelo sen kuiri la materialon. Se viaj rezinoj ampleksas tiujn breĉojn, vi bezonas pli ol unu ŝraŭbon, aŭ ŝraŭbon desegnitan por la plej malfacila kazo.
Q: Kiel mi povas scii ĉu mia injekta mulda ŝraŭbo estas eluzita?
R: La maŝino diras al vi unue, kaj la mikrometro konfirmas ĝin. Rigardu, ke eligo falas je la sama ŝraŭbrapideco, reakira tempo-streĉado, degeltemperaturo grimpado ĉe senŝanĝaj fikspunktoj, nigraj makuloj kiuj revenas post purigado, kaj pafgrandeco drivas. Iu ajn el tiuj pravigas tiri la ŝraŭbon. Tiam mezuru flugon OD per mikrometro kaj bori ID per bormezurilo, ĉe egalitaj pozicioj, kaj komparu la radialan senigon kontraŭ la desegnaĵo. Simptomoj sugestas; mezurado konfirmas.
Q: Kio estas dumetala ŝraŭba barelo kaj kiam mi bezonas tian?
R: Dumetala barelo konservas alojŝtalan korpon kaj kunfandas pli malmolan eluziĝon en la kalibron. Sur niaj bareloj ni ŝprucas malmolan alojon la plenan cirklon ĉirkaŭ la eluziĝozono de la kalibro, alportante la internan malmolecon al 62 HRC. La linio estas facile desegni:vitrofibro ĝis 30% funkcias bone sur nitrurita 38CrMoAlA-aro. Pli ol 30% vitro, kun minerala plenigaĵo aŭ kontraŭflamo, aŭ sur koroda rezino, fariĝas dumetala. La nitrurita kazo estas 0,5-0,8 mm disvastigtavolo, kaj peza plenigaĵo tratranĉas ĝin longe antaŭ ol la ŝtalo sub estas finita.
Q: Ĉu ŝraŭba dezajno influas partkvaliton en injekto-muldado?
R: Rekte, kaj pli ol la plej multaj procezaj agordoj. Ŝraŭbgeometrio determinas kiom komplete la materialo fandiĝas, kiom unuforma la fanda temperaturo estas, kiom bone disiĝas koloro kaj plenigaĵo, kaj kiom konsekvenca la pafo estas. Malfandaĵoj, strioj, disvastiĝo, degenero kaj pafvario ĉiuj spuras reen al ŝraŭbodezajno aŭ ŝraŭba eluziĝo almenaŭ same ofte kiel ili spuras reen al la regilo. Kiam difekto rezistas ĉiun agordan ŝanĝon, kiun vi faras, la geometrio aŭ la eluziĝo estas kutime la kialo.
Q: Kio estas la diferenco inter injekta ŝraŭbo kaj eltruda ŝraŭbo?
R: Eltruda ŝraŭbo rotacias senĉese kaj pumpiloj fandas antaŭen sen halto. Injektoŝraŭbo faras du laborojn: ĝi turniĝas por plastigi pafon, poste ĉesas turni kaj antaŭeniras kiel plonĝanto por injekti ĝin. Tiu reciproka ago estas kial injektŝraŭboj portas ĉekringon ĉe la pinto, kaj kial ili prizorgas pli mallongajn L/D-proporciojn, tipe 18:1 ĝis 25:1, ol eltrudŝraŭboj. Materialo ankaŭ sidas en injektbarelo inter pafoj, kio faras restadtempon kaj pafgrandecon kritikaj.
Q: Ĉu ŝraŭbo-barela fabrikisto povas kopii mian ŝraŭbon sen desegnaĵo?
A: Jes. Sendu la eluzitan parton kaj la geometrion povas esti mezuritaj kaj rekonstruitaj: diametro, bildformato, kanalprofundo, kaj la taŭgaj dimensioj ĉe la veturadfino. Ni tenas injektajn ŝraŭbojn al ±0.001 mm. Unu singardo valoras deklari: eluzita ŝraŭbo mezuras pli malgranda ol ĝi forlasis la fabrikon, do la anstataŭaĵo devus esti konstruita laŭ la originala dezajno intenco prefere ol laŭ la eluzitaj dimensioj. Sendu la eluziĝon kune kun la parto, kaj la nova ŝraŭbo estas specifita kontraŭ la fiasko anstataŭ heredi ĝin.
Konkludo
Tri ideoj portas la tutan gvidilon.
Selektado sekvas la rezinon.Geometrio (L/D, kunprema proporcio, ŝraŭbo-tipo) kongruas kiel via polimero fandiĝas. Surfaca traktado kongruas kiom malpura estas via nutrado. Puraj rezinoj kuras feliĉe sur nitrurita 38CrMoAlA. Abrazivaj kaj korodaj furaĝoj bezonas dumetalan kalibron, kaj specifi la puran kazon estas la plej ofta maniero kiel nova aro mortas frue.
Prizorgado aĉetas jarojn, kaj datumoj aĉetas planadon.Purigu antaŭ ĉiu halto, purigu per latuno prefere ol per ŝtalo, kaj mezuru la liberecon ĉiufoje kiam la ŝraŭbo estas ekstere. Eluza ŝtipo turniĝas "ĉu ĝi estas eluzita?" en "kiam ĝi transiros la linion?", kiu estas la diferenco inter laŭplana transiro kaj ĉesigo.
Diagnozu la maŝinon antaŭ ol vi agordu la procezon.Kiam eligo falas, cikloj etendiĝas, la kuseno vagas, aŭ makuloj revenas post purigado, la plastiga unuo parolas. Agordoj ne povas restarigi perditan senigon aŭ resigeli eluzitan ĉekan ringon. Tiru la ŝraŭbon kaj mezuru ĝin.
Nanhaiya konstruis ŝraŭbojn kaj barelojn dum pli ol dudek jaroj kaj servas pli ol 500 klientojn tutmonde. Niaj injektoŝraŭboj estas maŝinprilaboritaj el 38CrMoAlA, estingitaj kaj harditaj, poste gasnitruditaj je 500–560 °C ĝis 0,5–0,8 mm-kazo ĉe 950–1050 HV, tenitaj al toleremo de ±0,001 mm, kaj taksitaj por 10,0000000000000000000000000000000000000000000000000000000000000000000000. Kie la nutrado estas pli severa, ni ŝprucas malmolan alojon la plenan cirklon ĉirkaŭ la eluziĝozono de la kalibro kaj prenas la internan malmolecon al 62 HRC.
Antaŭ ol vi ordigas, niaj inĝenieroj laboras kun vi per la parametroj: diametro, bildformato, ŝraŭba kanala profundo kaj la materiala elekto inter 38CrMoAlA kaj dupleksa alojo. Tiu konsulto estas senpaga, kaj la sekva citaĵo inkluzivas produkton, sendon kaj atendatan prizorgadon, do nenio aperas poste, kio ne estis sur la paĝo.
Post livero, niaj teknikistoj subtenas instaladon kaj komisiadon, garantio daŭras al kontrakto (kutime unu ĝis du jaroj), kaj ajna postvenda problemo ricevas respondon ene de 24 horoj kaj solvo ene de 48.
Sendu al ni vian maŝinan modelon, rezinon kaj la problemon, kiun vi provas solvi. Vi havos specifon kaj citaĵon ene de dek du horoj.
Diru al ni vian maŝinon, vian rezinon, kaj kio misfunkciis la lastan fojon. Ni specifos la aron, kiu riparas ĝin, ne tiun, kiu ripetas ĝin.
Kontaktu Nanhaiya por Citaĵo