
Kion la Ŝraŭbo-Barelo Efektive Faras
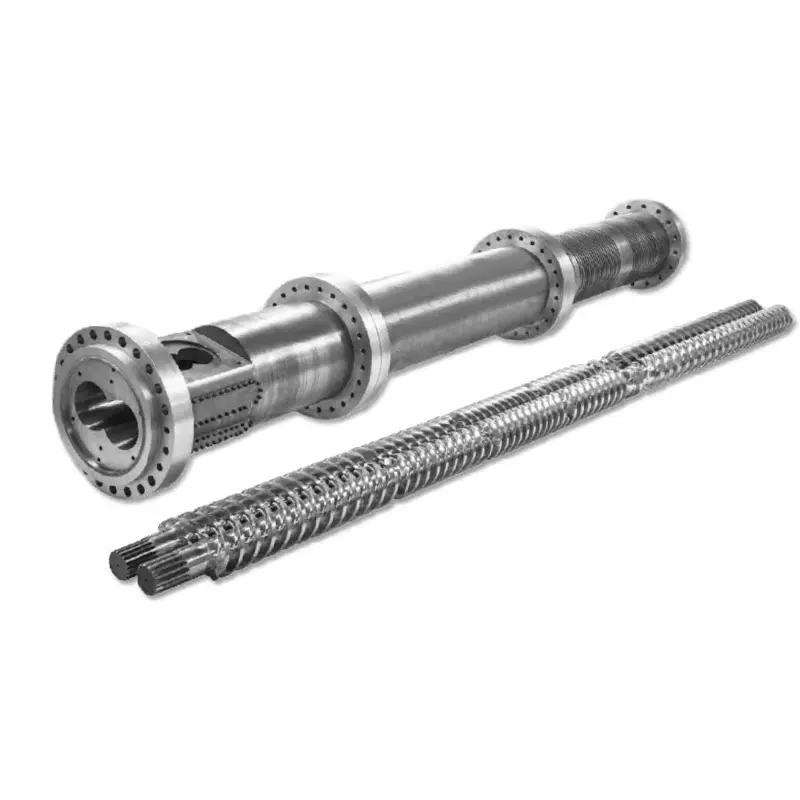
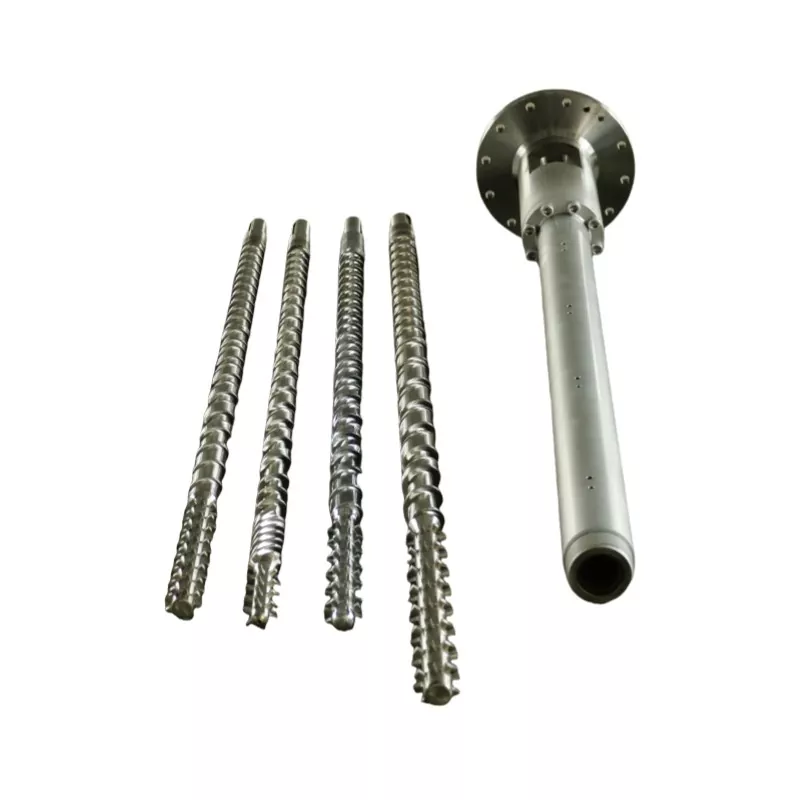
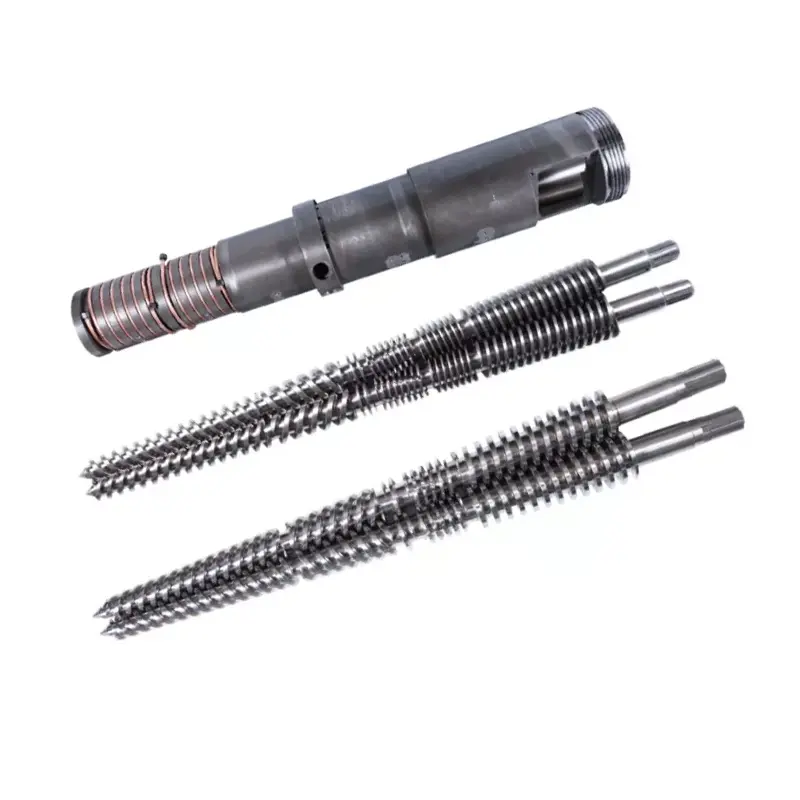
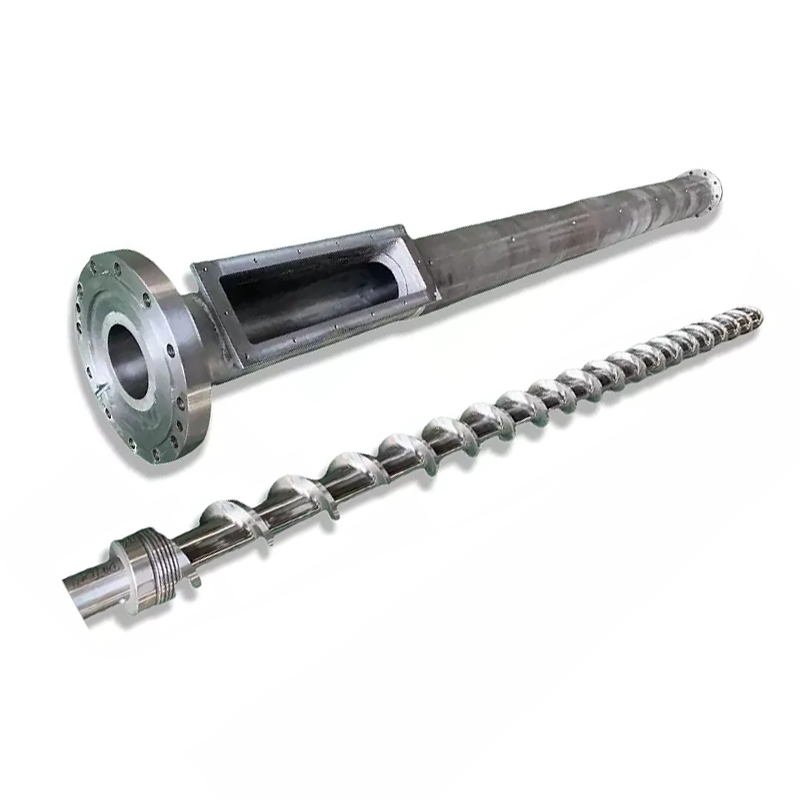
La ŝraŭbo kaj barelo funkcias kiel egalita paro. Jen la sekvenco de ĉiu ciklo:
- Nutrado— Plastaj buletoj falas el la saltego en la nutraĵzonon.
- Fandado— La turnanta ŝraŭbo generas tondan varmon. Kombinita kun barelaj hejtiloj, buletoj fandiĝas kaj kunpremas.
- Mezuri— La fandado iĝas unuforma en temperaturo kaj premo antaŭ injekto.
- Injekto— La ŝraŭbo moviĝas antaŭen kiel plonĝo, puŝante fanditan plaston en la ŝimon.
Ĉiu dezajnvariablo - geometrio, zonproporcioj, surfaca traktado - influas kiom bone okazas tiuj kvar ŝtupoj. Miskongruo en iu ajn el ili aperas kiel produktadproblemo.
Decido 1: L/D Proporcio
La L/D-proporcio (ŝraŭbo-fluga longo dividita per ĝia diametro) estas la plej grava nombro sur la speciffolio. Ĝi kontrolas loĝtempon, miksan kvaliton kaj varmodistribuon.Plej ĝeneraluzeblaj injektomuldaj aplikoj uzas 20:1.
| Rezino | Rekomendita L/D |
|---|---|
| PP, PE, PS (normo) | 18:1 – 20:1 |
| ABS, komputilo | 20:1 – 24:1 |
| PVC (varmo-sentema) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nilono (PA) | 18:1 – 20:1 |
| GF-plifortigitaj materialoj | 20:1 – 24:1 |
Decido 2: Kunprema Proporcio
La densigproporcio (CR) mezuras kiom multe la ŝraŭbkanalo mallarĝiĝas de la nutraĵzono ĝis la mezurzono. Pli alta CR kunpremas la fandadon pli agreseme - bona por amorfaj rezinoj kiuj moliĝas iom post iom. Malsupra CR estas pli milda, kio estas kion vi bezonas por varmo-sentemaj aŭ fibro-plenaj materialoj.
| Rezino | Kunprema Proporcio |
|---|---|
| ABS, komputilo, PMMA (amorfa) | 3.0 – 3.5:1 |
| PP, PE, Nilono (duonkristala) | 2.5 – 3.0:1 |
| PVC | 2.0 - 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF-plifortikigita (≥15%) | 2.0 - 2.5:1 |
Decido 3: Zona Proporcioj
Norma injekta ŝraŭbo dividiĝas en tri zonojn. La proporcio de ĉiu zono gravas tiom kiom la totala L/D.
- Nutra Zono (L1):Profundaj kanaloj kiuj akceptas solidajn buletojn de la salteto. Pli longa = pli da trairkapacito.
- Kunprema Zono (L2):Kanala profundo malpliiĝas iom post iom. Plejparto de la fandado okazas ĉi tie.
- Mezura Zono (L3):Malprofundaj, konsekvencaj kanaloj. Certigas uniforman fandan temperaturon kaj premon antaŭ injekto.
| Rezino | Paĝo (L1) | Kunpremo (L2) | Mezurado (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / Komputilo | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nilono (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Decido 4: Ŝraŭbo Barela Materialo
38CrMoALA - La Norma Bazlinio
La injektaj ŝraŭboj de Nanhaiya estas fabrikitaj el38CrMoALA aloja ŝtalo, varme traktita kaj estingita. Ĉi tiu baza materialo bone manipulas normajn termoplastojn kiel PE, PP, PS kaj ABS, kun funkcidaŭro de proksimume10.000–20.000 horojsub normalaj funkciaj kondiĉoj.
Nitrurado
Gasnitrurado je 500–560 °C formas nitrurita tavolon0,5-0,8 mm dikakun malmoleco de950–1050 HV (~62 HRC). Ĉi tio plibonigas eluziĝoreziston je 30-40% kompare kun netraktita ŝtalo. Normo por plej multaj injektomuldaj aplikoj kurantaj neplenajn aŭ malpeze plenigitajn materialojn.

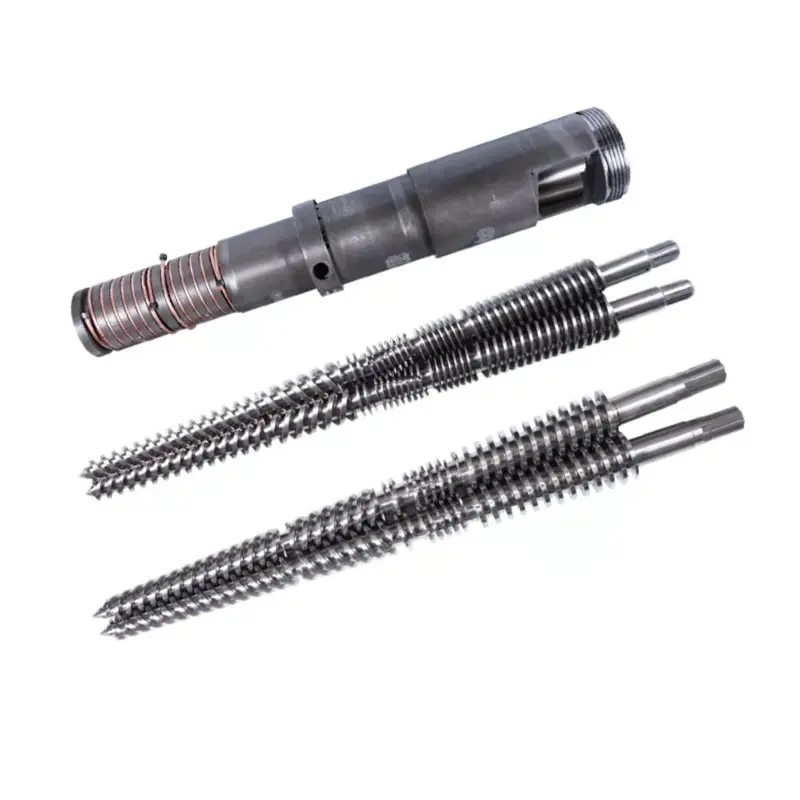
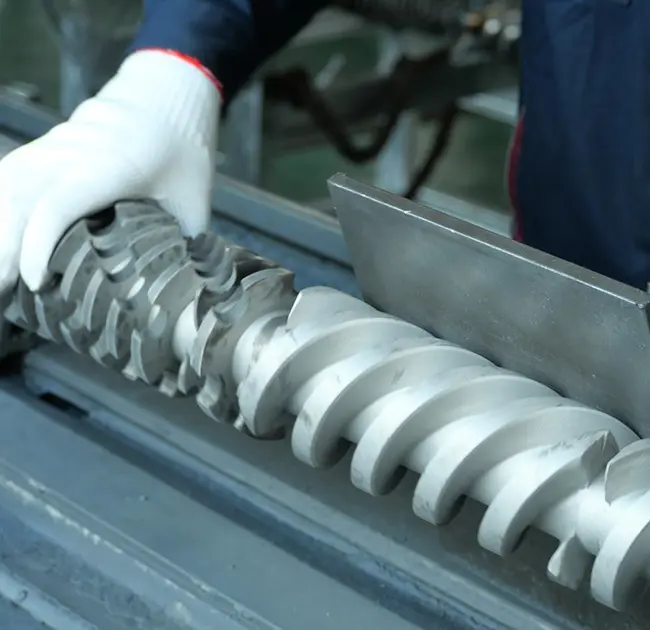
Nanhaiya mutaciulo (abrupta) injektomulda ŝraŭbo - taŭga por kristalaj rezinoj kiel PP, PE kaj Nilono.
Bimetala - Por Abrasivaj Aplikoj
Dumetalaj bareloj havas alt-alojan eluziĝorezistan tegaĵon metalurgie ligitan al la barelkalibro. La dumetala procezo de Nanhaiya atingas aninterna kalibro malmoleco de 62 HRCtra malmola aloja ŝprucveldado ĉirkaŭ la alt-eluzitaj areoj de la barela interno.
| Apliko | Ŝraŭba Materialo | Barela Traktado |
|---|---|---|
| PE, PP, PS (neplenigita) | 38CrMoALA nitrurita | Norma nitrurita |
| ABS, komputilo, nilono (neplenigita) | 38CrMoALA nitrurita | Norma nitrurita |
| PA + GF ≤30% | 38CrMoALA, estingita + hardita | Nitrurita aŭ bimetala |
| GF-enhavo 15-50% | Dumetalaj / TC flugaj randoj | Dumetala |
| PVC/korozivaj rezinoj | Alojo imuna al korodo | Bimetala (CR-grado) |
| Karbonfibro plenigita | Volframkarbido | TC-ŝprucita kalibro |
Decido 5: Ŝraŭba Diametro kaj Pafo Grandeco
Via reala pafo devus fali inter35% kaj 70%de la maksimuma pafkapacito de la ŝraŭbo. Sub 35%, materialo sidas en la barelo tro longe kaj riskas degradadon. Super 70%, la ŝraŭbo ne povas resaniĝi sufiĉe rapide ene de la ciklo.
Malsupre estas oftaj agordoj haveblaj de Nanhaiya:
| Injekta Kvanto (g) | Ŝraŭbo Ø × Longo (mm) | Barelo Ø × Longo (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya laŭgrada injekta ŝraŭbo - pli bona por amorfaj rezinoj kiel ABS, PC kaj PMMA.
Avertaj Signoj, ke Via Nuna Ŝraŭbo Estas Malĝusta por la Laboro
- Nigraj makuloj aŭ brulmarkoj— Materialo degradanta pro troa loĝtempo aŭ varma punkto. Kontrolu bareltemperaturajn zonojn kaj ŝraŭbo-liberigon.
- Nekonsekvenca pafpezo- Ofte eluzita nerevena valvo aŭ troa ŝraŭb-al-barela senigo permesanta reenfluon.
- Splay markoj sur la surfaco— Humideco aŭ gaso en la fandado. Povas indiki neadekvatan antaŭsekigon aŭ ŝraŭbgeometrion, kiu ne elfluas ĝuste.
- Malrapida reakiro / longa ciklotempo— Plastiga kapablo estas nesufiĉa. La diametro de ŝraŭbo verŝajne devas pliiĝi.
- Alta peceto sur kolorŝanĝoj— Malbona miksado en la mezurzono. Maddock aŭ bariera miksa elemento aldonita al la ŝraŭbo ofte solvas tion.
Kion Diri Vian Fabrikiston Kiam Vi Petas Citaĵon
- Maŝino marko kaj modelo— aŭ kalibrodiametro kaj flanĝo dimensioj por ne-normaj maŝinoj
- Primara rezino(j)— inkluzivu plenigaĵon kaj procenton se aplikeble
- Gamo de grandeco de pafo— minimuma kaj maksimuma en gramoj
- Cela ciklotempo
- Nunaj problemoj, kiujn vi provas solvi— se ekzistas
Akiru Teknikan Rekomendon de Nanhaiya
Ni respondas ene de 12 horoj. Nia inĝenieristiko povas specifi la ĝustan ŝraŭban geometrion, materialan gradon kaj dimensiojn por via maŝino kaj rezino - antaŭ ol vi devontiĝas al citaĵo.