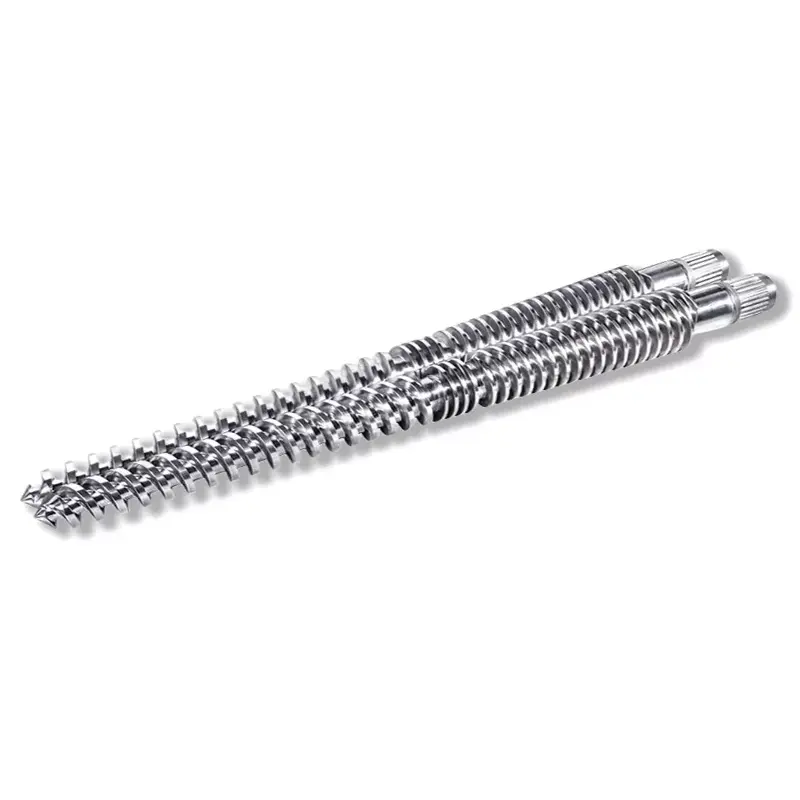
Injekta ŝraŭbo L/D-proporcioestas laborlongo dividita per ŝraŭbo-diametro, kaj plej multaj injektaj ŝraŭboj funkcias 18:1 ĝis 25:1. Jen kion neniu speciffolio diras al vi: vi ne povas ŝanĝi L/D en maŝino, kiun vi jam posedas. La longo estas fiksita de la barelo. Kion vi povas ŝanĝi estasŝraŭbo diametro, kaj en fiksa barelo tiu unu elekto movas L/D, pafkapaciton, kaj injektopremon kune, en kontraŭaj indikoj. Pli malgranda ŝraŭbo donas pli altan L/D, pli malgrandan pafon kaj pli da premo. Kongruu tiun komercon al via rezino kaj via parto, kaj plej multaj L/D-demandoj respondas sin.
Kion L/D-proporcio signifas sur injekta ŝraŭbo
L/D estas la laborlongo de la ŝraŭbo (L) dividita per ĝia ekstera diametro (D). Ŝraŭbo 22 fojojn pli longa ol ĝi estas larĝa havas L/D de 22:1.
La proporcio skalas kun grandeco. 40 mm ŝraŭbo je 22:1 havas laborlongon de 880 mm. 80 mm ŝraŭbo je 22:1 estas 1,760 mm longa. Sama proporcio, tre malsamaj maŝinoj.
Tio, kion la proporcio fakte priskribas, estaskiom da startleno la ŝraŭbo devas fari sian laboron. Manĝado, fandado kaj mezurado ĉiuj okazas laŭ tiu longo. Pli da longo signifas pli da fandkapablo kaj pli da miksado. Malpli longeco signifas malpli de ambaŭ, kaj malpli da tempo por materialo sidi varma.
La plej multaj injektŝraŭboj alteriĝas inter 18:1 kaj 25:1, kun 20:1 ĝis 22:1 la komuna bazo sur ĝeneraluzeblaj maŝinoj. La kolona gvidilo kovras la plenan bildon en niainjekto muldado ŝraŭbo barelo gvidilo.
Kial Injekto L/D Estas Pli Mallonga Ol Extrusion L/D
Ekstrudiloj kutime funkcias 25:1 ĝis 33:1. Injektoŝraŭboj restas pli mallongaj, kaj la kialo estas la ciklo, ne tradicio.
Ekstrudisto ŝraŭbo rotacias senĉese. Materialo eniras ĉe unu fino, moviĝas tra, kaj foriras ĉe la alia. Nenio atendas.
Injektoŝraŭbo funkcias en eksplodoj. Ĝi turniĝas por plastigi unu pafon, retiriĝas, poste haltas. Ĝi injektas, kaj la ŝimo malvarmiĝas. Dum ĉio tio, la fandado jam en la barelo sidas kvieta kaj restas varma.
Tiu atendado estas la tuta diferenco. Pli longa barelo tenas pli da fandado, kaj sur injektmaŝino, pli da fandado signifas pli da materialo atendanta tra pli da cikloj. Por varmo-sentema rezino, ekstra longo ne estas ekstra kapablo. Ĝi estas ekstra termika historio.
Do injektodezajno balancas degelkapaciton kontraŭ loĝtempo, dum eltrudado plejparte nur aĉetas fandkapaciton.
La Aĵo, kiun Neniu diras al vi: Vi Ne Povas Ŝanĝi L/D
Artikoloj pri L/D parolas kvazaŭ vi elektas nombron. Sur maŝino, kiun vi jam posedas, vi ne havas.
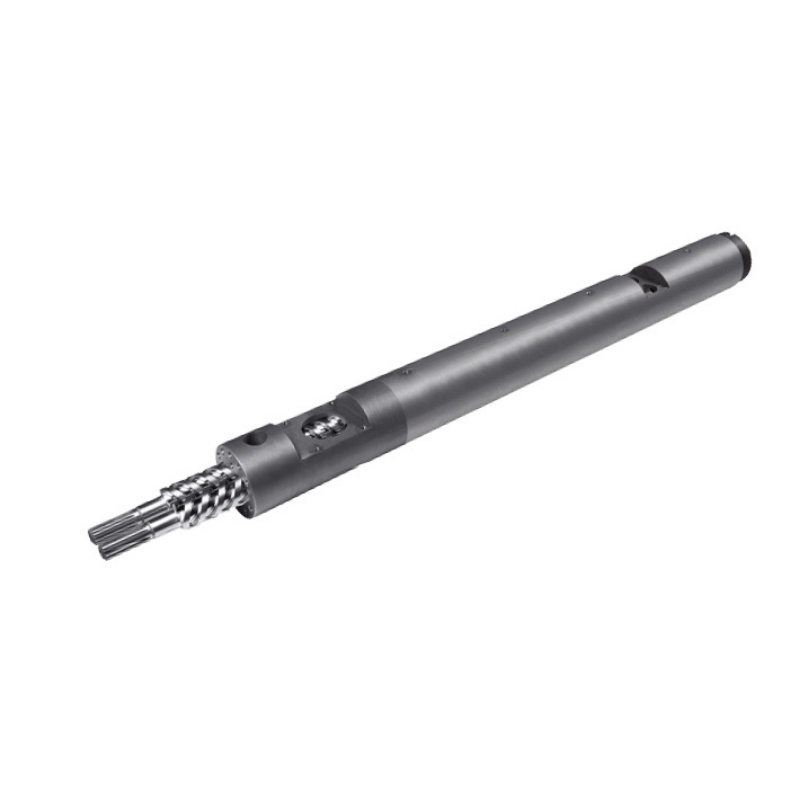
L estas fiksita per la barelo.La barelo estas maŝinprilaborita premujo boltita en la maŝinkadron, kun ĝiaj hejtzonoj, manĝogorĝo, kaj muntado ĉio konstruita ĉirkaŭ unu longo. Neniu faras barelon pli longan.
Do la nura variablo restanta en L/D estas D, la ŝraŭbo-diametro. Ŝanĝu la diametron, kaj la proporcio ŝanĝiĝas kun ĝi, ĉar la longo super la linio neniam moviĝas.
Tial maŝinkonstruistoj listigas du aŭ tri ŝraŭbajn diametrojn por la sama maŝino. Ili ne proponas al vi tri pafgrandojn. Ili ofertas al vi tri poentojn sur komerca kurbo, kaj pafa grandeco estas nur unu el la aferoj moviĝantaj.
Ŝraŭbo-Diametro: La Levilo Kiu Movas Ĉion
En fiksita barelo, unu elekto movas kvar aferojn samtempe. Komprenu ĉi tiun tablon kaj vi komprenas injekton L/D.
| Se vi elektas... | Pli malgranda ŝraŭbo-diametro | Pli granda ŝraŭbo-diametro |
|---|---|---|
| L/D-proporcio | Pli alta(sama L, pli malgranda D) | Malsupre(sama L, pli granda D) |
| Kapacito de pafo | Pli malgranda(malpli volumeno per mm da bato) | Pli granda |
| Disponebla injekta premo | Pli alta(sama forto sur pli malgranda areo) | Malsupre |
| Fandkapacito per pafo | Pli bone(pli da L/D por malpli da materialo) | Malpli malavara |
| Restadtempo por difinita parto | Pli mallonga(pafo uzas pli da pli malgranda barelo) | Pli longe |
| Kostumoj | Malgrandaj precizecaj partoj, maldikaj muroj, alt-viskozecaj kaj varmo-sentemaj rezinoj | Grandaj pafoj, varaj rezinoj, dikaj sekcioj |
Legu la preman vicon denove, ĉar ĝi decidas pli da laboroj ol homoj atendas. La hidraŭlika aŭ elektra veturado de la maŝino liveras fiksan forton al la malantaŭo de la ŝraŭbo. Premo estas forto dividita per areo. Pli malgranda ŝraŭbo havas malpli da vizaĝareo, do la sama forto produktas pli altan degelpremon.
Tial maldika muro kaj alt-viskozeca laboro ofte alteriĝas sur la malgrandan ŝraŭbon: ĝi povas puŝi fandilon en striktan kavon, kiun granda ŝraŭbo ne povas plenigi. La pli alta L/D kiu venas kun ĝi estas gratifiko, ne koincido.
Kaj legu ankaŭ la loĝvicon. Ĝi estas tiu, kiu trankvile decidas ĉu via komputilo flaviĝas.

Kiel L/D Influas Pafon Grandecon
Strikte, L/D ne fiksas pafon grandecon. Diametro kaj streko faras: pafa volumo estas la sekca areo de la ŝraŭbo multiplikita per kiom longe ĝi vojaĝas.
Sed sur vera maŝino vi ne povas apartigi ilin, ĉar la sama diametro kiu fiksas vian pafon ankaŭ fiksas vian L/D. Elektu la malgrandan ŝraŭbon por malgranda preciza parto, kaj vi elektis pli altan L/D samtempe.
La praktika sekvo estas feliĉa. La ŝraŭbo, kiu donas al vi la malgrandan pafon, ankaŭ donas al vi pli da fandlongo por gramo da materialo kaj pli altan injektan premon. Tiuj tri propraĵoj konvenas al la samaj laborpostenoj, tial la komerco funkcias pure pli ofte ol ne.
Kie ĝi ĉesas esti feliĉa estas kiam vi devigas parton al malĝusta ŝraŭbo. Rulu tre malgrandan pafon sur grand-diametra ŝraŭbo kaj vi ricevas la plej malbonan el ambaŭ: malalta L/D, grandega barela volumo rilate al via pafo, kaj materialo, kiu cirkulas tra varmego tro longe.
Loĝtempo: La Kvalita Murdinto, kiun Vi Povas Kalkuli
Restadtempo estas kiom longe antaŭfiksita peco de polimero restas varma ene de la barelo antaŭ ol ĝi estas injektita. Ĝi estas la plej subtaksa nombro en injektomuldado, kaj vi povas taksi ĝin en tridek sekundoj.
Restadtempo ≈ (barelpafa kapacito ÷ via pafa grandeco) × ciklotempo
Ambaŭ kapabloj en la samaj unuoj. Prenu pafkapablon de la taksado de la maŝino.
Laboru ekzemplon. Maŝino taksita je 200 g de pafkapacito, funkcianta 20 g-parton en 30-sekunda ciklo. La proporcio estas 10, do la fandado trapasas ĉirkaŭ dek ciklojn. Loĝtempo estas proksimume 300 sekundoj, aŭ kvin minutoj.
Kvin minutoj ĉe degeltemperaturo estas longa tempo por komputilo, POM, PET aŭ PVC. Nenio pri viaj agordoj estas malĝusta. La parto estas simple tro malgranda por la barelo, kaj la materialo kuiras dum ĝi atendas sian vicon.
Nun movu tiun laboron al pli malgranda ŝraŭbo. Pafokapacito malpliiĝas al, ekzemple, 80 g. La sama parto de 20 g nun uzas kvaronon de la barelo, la fandado trapasas kvar ciklojn anstataŭ dek, kaj restadtempo falas al proksimume du minutoj.
Vi ŝanĝis neniun fikspunkton. Vi ŝanĝis la diametron de la ŝraŭbo, kaj la problemo de degradado iris kun ĝi.
La 20–80% Shot Capacity Bkaj
Ofte citita industria gvidado estas konservi vian pafon ie inter proksimume 20% kaj 80% de la taksita pafokapacito de la maŝino. Konfirmu la bandon kontraŭ la manlibro de via maŝino, sed la logiko malantaŭ ĝi validas ĉie.
Sub la bando, loĝtempo estas longa. Materialo faras tro multajn vojaĝojn tra la varmego, kaj varmo-sentemaj rezinoj degradas. Ĉi tiu estas la malsukceso, kiun la formulo supre kaptas.
Super la bando, du aferoj rompiĝas. Ne restas sufiĉe da barelo por teni taŭgan kusenon, do pakado fariĝas malkonsekvenca pafo al pafo. Kaj la ŝraŭbo havas malpli da tempo kaj longeco por fandi preskaŭ plenan barelon da materialo, do fanda kvalito suferas ĝuste kiam vi petas la plej grandan parton de ĝi.
Surteru meze de la bando kaj la maŝino havas lokon por labori. Se via parto sidas ekster ĝi, la ĝusta riparo estas malsama ŝraŭbdiametro, aŭ malsama maŝino, ne heroa aro de procesaj agordoj.
Kiel L/D influas Melt Quality
Longo estas fandkapablo, kaj fandkapablo estas kvalito.
Pli da L/D donas pli kompletan fandadon.Solidaj buletoj devas plu vojaĝi kontraŭ la varma barelmuro, do malpli da ili pluvivas kiel nefandaĵoj. Malmolaj makuloj kaj lens-formaj inkludoj en la parto estas degelantaj fiaskoj, kaj longeco kontraŭbatalas ilin.
Pli da L/D donas pli homogenan fandadon.Temperaturo egaliĝas, koloro kaj plenigaĵo distribuas pli bone, kaj la fandado alvenanta ĉe la ĉekringo estas pli konsekvenca de pafo ĝis pafo. Tio aperas kiel pli larĝa procezfenestro.
Pli da L/D ankaŭ donas pli da termika historio.La sama longo, kiu funde fandas, ankaŭ tenas materialon pli longe, kaj por PVC, PC, POM kaj PET, tio estas kosto, ne avantaĝo.
Do fanda kvalito ne estas kazo de pli estas pli bona. Ĝi estas ekvilibro: sufiĉa longeco por plene fandi, ne tiom da barela volumo, ke la materialo atendas tro longe por esti uzata. Kiam degelkapablo estas via specifa limo, bara ŝraŭbo levas ĝin sen aldoni milimetron da barelo.
Elektante L/D kaj Diametron per Rezino kaj Parto
Metu la komercojn kune kaj la elekto falas el la rezino kaj la parto.
| Via situacio | Klinu al | Kial |
|---|---|---|
| Malgrandaj, maldikmuraj precizecaj partoj | Pli malgranda ŝraŭbo, pli alta L/D | Pli alta injekta premo plenigas maldikajn sekciojn; bona fandado por gramo; mallonga restadejo |
| Varmo-sentema rezino (komputilo, POM, PET, PVC) | Pli malgranda ŝraŭbo por la pafo; pli mallonga fino de la L/D-grupo | Restadtempo estas la malamiko. Tenu la pafon granda rilate al barela kapacito |
| Alt-viskozeca inĝenieristikrezino | Pli malgranda ŝraŭbo, pli alta L/D | Bezonas premon por plenigi kaj longecon por fandi ĝisfunde |
| Grandaj pafoj, varrezino (PE, PP, PS) | Pli granda ŝraŭbo, pli malalta L/D | Kapacito kondukas; tiuj rezinoj toleras la reduktitan fandan longon |
| Dikaj muraj partoj, malrapidaj cikloj | Pli granda ŝraŭbo, horloĝejo | Longaj cikloj multobligas restadtempon. Rekalkulu antaŭ ol fari |
| Vitroplena aŭ abrasiva komponaĵo | Diametro per la parto; ŝanĝi lasurfaco | L/D sekvas la parton. La eluziĝorespondo estas dumetala kalibro, ne malsama longo |
| Malfandiĝas ĉe alta rendimento | Sama diametro; bara ŝraŭbo | Vi bezonas degelkapablon, ne barellongon. La barelo ĉiuokaze ne ŝanĝiĝas |
Notu la lastajn du vicojn. Du el la plej oftaj problemoj, kiujn muldistoj alportas al ni, tute ne estas L/D-problemoj, kaj aĉeti malsaman ŝraŭban diametron por solvi ilin malŝparas la monon.
Oftaj L/D-eraroj en injektomuldado
- Kopiado de eltrudado L/D.30:1 nombro de extrudertablo aplikita al injektoŝraŭbo ignoras la loĝtempan problemon kiu difinas injektomuldado. La du maŝinoj faras malsamajn laborojn.
- Supozante pli longe estas pli bone.Pli longeco pli fandaskajpli da termika historio. Sur varmo-sentema rezino, la dua gajnas kaj la materialo degradas.
- Ignorante la pafon-al-kapacito-proporcion.La plej ofta kvalita problemo, kiun ni vidas spurita al geometrio, estas malgranda parto kuiranta en granda barelo. Neniu kontrolas ĝin, ĉar ĝi ne estas en neniu agorda ekrano.
- Kredante L/D povas esti ŝanĝita sur ekzistanta maŝino.Ĝi ne povas. La barelo metas L. Nur la diametro estas via elekto.
- Riproĉante L/D pri degela problemo.Se nefandaĵoj aperas nur ĉe alta rendimento, via degelkapablo estas mallonga, ne via barelo. Barierŝraŭbo fiksas tion en la sama barelo.
- Riproĉante L/D pri eluziĝoproblemo.Falanta eligo je la sama ŝraŭbo-rapido estas eluzita libera, ne geometrio. Mezuru ĝin antaŭ ol vi restrukturas ion ajn.

Kiel mendi la ĝustan ŝraŭbon
Ŝraŭbo-fabrikisto desegnas el tio, kion vi diras al ili. Sendu ĉi tiujn, kaj la rekomendo pri diametro kaj geometrio sekvas.
- Maŝinmarko, modelo kaj nuna ŝraŭbo-diametro.Nomplata foto kovras la plej grandan parton de ĝi, kaj ĝi rakontas al ni la barellongon, kiun vi laboras ene.
- Taksita pafkapacito de la maŝino,se vi scias ĝin, kaj via reala parta pezo.
- Cikla tempo.Kun la du supraj nombroj, restadtempo povas esti kalkulita por vi.
- Rezino, grado kaj plenigaĵo.Ĉi tio kondukas la kunpreman profilon kaj la surfacan traktadon tiom kiom la diametron.
- La difekto, kiun vi volas, for.Flavpunktoj ĉe loĝejo. Senfandaj punktoj ĉe degelkapablo. Mallongaj pafoj montras ĉe premo aŭ ĉe la ĉekringo. Ĉiu havas malsaman respondon.
- Desegnaĵo, aŭ via eluzita ŝraŭbo.Aŭ lasu nin konstrui al via maŝino. Eluzita parto estas mezurita sur CMM-ekipaĵo ĝis ±0.01 mm kaj la geometrio rekonstruita.
Kial Labori Kun Nanhaiya
Sendu al ni la partan pezon, la ciklotempon kaj la maŝinan modelon, kaj ni funkcios la loĝtempan aritmetikon antaŭ ol ni citas al vi ion. Kelkfoje la respondo estas malsama ŝraŭbdiametro. Kelkfoje ĝi estas bara ŝraŭbo en la barelo, kiun vi jam havas. Foje estas, ke via laboro apartenas al alia maŝino, kaj ni diros tion.
Kiam nova ŝraŭbo estas la respondo, Nanhaiya konstruisinjektaj muldaj ŝraŭbojkaj bareloj dum pli ol dudek jaroj, en 38CrMoAlA, 42CrMo, SKD-61, kaj rustorezista ŝtalo, nitrurita aŭ dumetala kun 2.5-3 mm volframa aloja tavolo ĉe ĝis 62 HRC kie la furaĝo postulas ĝin.
Ni konstruas al via desegno, maŝina modelo aŭ eluzita specimeno, kunanstataŭaĵojkongrua kun ĉefaj maŝinaj markoj, minimuma mendo de unu aro kaj citaĵo ene de 12 horoj.
Ĉu lukti kontraŭ flaviĝo, nefandiĝo aŭ mallongaj pafoj? Sendu vian maŝinan modelon, partan pezon, ciklotempon kaj rezinon. Ni diros al vi ĉu ĝi estas L/D, diametro, degelkapablo aŭ eluziĝo, kaj citaĵo ene de 12 horoj.
Akiru Ŝraŭban RekomendonOftaj Demandoj
Kio estas tipa L/D-proporcio por injekta mulda ŝraŭbo?
La plej multaj injektŝraŭboj funkcias inter 18:1 kaj 25:1, kun 20:1 ĝis 22:1 la komuna bazo sur ĝeneraluzeblaj maŝinoj. Varmo-sentemaj rezinoj favoras la pli mallongan finon ĉar materialo pasigas malpli da tempo varma. Inĝenieristikaj plastoj, kiuj bezonas ĝisfundan fandadon, favoras la pli longan finon.
Ĉu mi povas ŝanĝi la L/D-proporcion sur mia injekta muldmaŝino?
Ne rekte. La longo estas fiksita de la barelo, kiu estas maŝinprilaborita en la maŝinon. Kion vi povas ŝanĝi estas la ŝraŭbo-diametro, kaj ĉar L restas la sama, pli malgranda diametro aŭtomate donas pli altan L/D. Tiu ununura elekto ankaŭ ŝanĝas vian pafkapaciton kaj disponeblan injektan premon.
Ĉu L/D-proporcio influas pafgrandecon?
Nerekte, kaj nedisigeble. Pafa volumo venas de ŝraŭbdiametro kaj bato, ne de L/D. Sed sur fiksa barelo, la diametro kiu fiksas vian pafon ankaŭ fiksas vian L/D. Elektu pli malgrandan ŝraŭbon por pli malgranda pafo, kaj vi ricevas pli altan L/D kaj pli altan injektan premon samtempe.
Kiel mi kalkulas restadtempon en injekto-muldado?
Dividu la taksitan pafkapaciton de la maŝino per via reala pafa grandeco, tiam multobligu per ciklotempo. Maŝino de 200 g funkcianta kun parto de 20 g en 30-sekunda ciklo donas proksimume 300 sekundojn, aŭ kvin minutojn, de loĝejo. Tio estas longa tempo por teni PC, POM, PET aŭ PVC ĉe fanda temperaturo.
Kial injekto L/D estas pli mallonga ol eltrudado L/D?
Ĉar injektoŝraŭbo funkcias en eksplodoj. Ĝi plastigas pafon, poste haltas dum la maŝino injektas kaj la ŝimo malvarmiĝas, kaj la fandado en la barelo sidas varma la tutan tempon. Ekstrudisto funkcias senĉese kaj nenio atendas. Ekstra barela longo sur injektmaŝino estas ekstra termika historio, ne nur ekstra fandado-kapablo, do injektoŝraŭboj restas pli mallongaj.
Kian procenton de barela kapablo mia pafo uzu?
Ofte citita gvidado estas proksimume 20% ĝis 80% de taksita pafokapacito, kaj via maŝina manlibro estas la aŭtoritato. Sub tiu bendo, restadtempo kuras longa kaj varmo-sentema materialo degradas. Super ĝi, ne estas loko por taŭga kuseno kaj malpli da tempo por fandi preskaŭ plenan barelon.
Ĉu pli alta L/D estas pli bona por injekto-muldado?
Ne aŭtomate. Pli da longo donas pli kompletan fandadon kaj pli unuforman fandadon, kiu plibonigas kvaliton. Ĝi ankaŭ tenas pli da materialo varma por pli longe, kio degradas varmo-sentemajn rezinojn. La ĝusta L/D fandas vian materialon tute sen teni ĝin pli longe ol ĝi bezonas.
Miaj partoj flaviĝas. Ĉu tio estas L/D-problemo?
Kutime temas pri loĝtempa problemo, kio estas problemo de pafo-grandeco al barelo-kapacito. Unue rulu la loĝkalkulon. Se malgranda parto kuiras en granda barelo, neniu temperatura agordo kaj neniu ŝraŭba geometrio riparos ĝin. Pli malgranda ŝraŭbdiametro, aŭ pli malgranda maŝino, volos.