Planeda ŝraŭbo ne estas supera respondo al ĉiu malfacila formuliĝo. Ĝi gajnas sian lokon kiam la vera problemo estas kombini miksadon, varmotransigo kaj degasado sen doni al la materialo pli da termika historio ol ĝi povas toleri.


Rapida respondo
Elektu planedan ŝraŭbon kiam la formuliĝo bezonas bonegan distribuan miksadon, larĝan varmotransigan areon, mem-viŝan agon aŭ surscenigitan degasadon, precipe kun varmo-sentema PVC, alte plenigitaj kunmetaĵoj, elastomeroj, gluoj kaj kunmetitaj materialoj.
Restu kun ununura ŝraŭbo kiam la procezo estas stabila kaj ĉefe bezonas ekonomian fandado, transportado kaj premo. Elektu kunrotacian ĝemelŝraŭbon kiam altrapida kunmetado, fleksebla flanka nutrado aŭ pli forta disvastiga laboro estas la prioritato. Se la ĵetkubo bezonas pli da premo ol la planeda sekcio povas provizi, planu la kontraŭfluan preman stadion antaŭ ordigi.
Unue, certigu, ke ĉiuj signifas la saman planedan ŝraŭbon
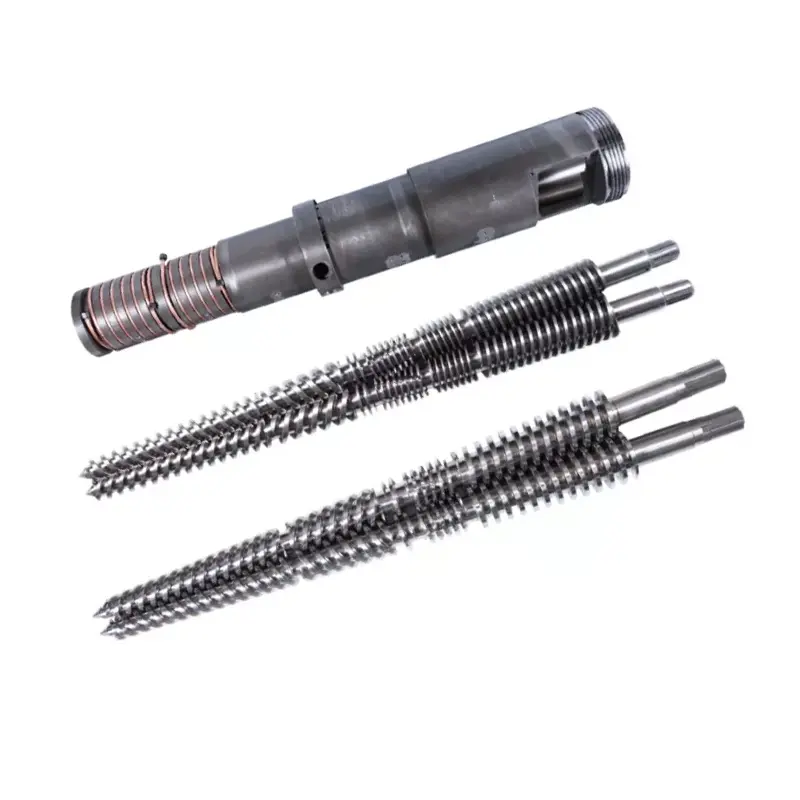
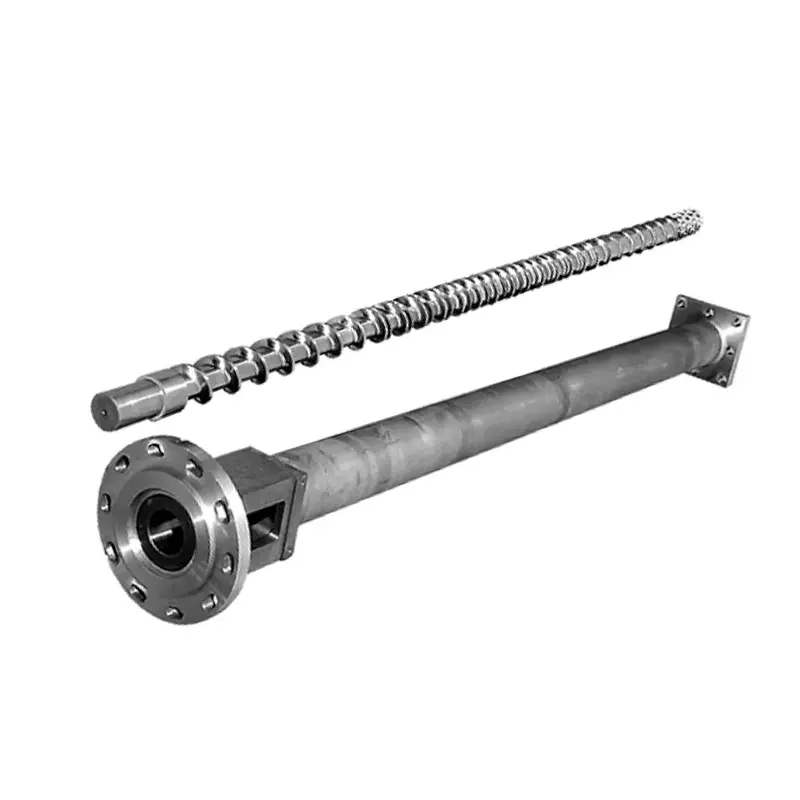
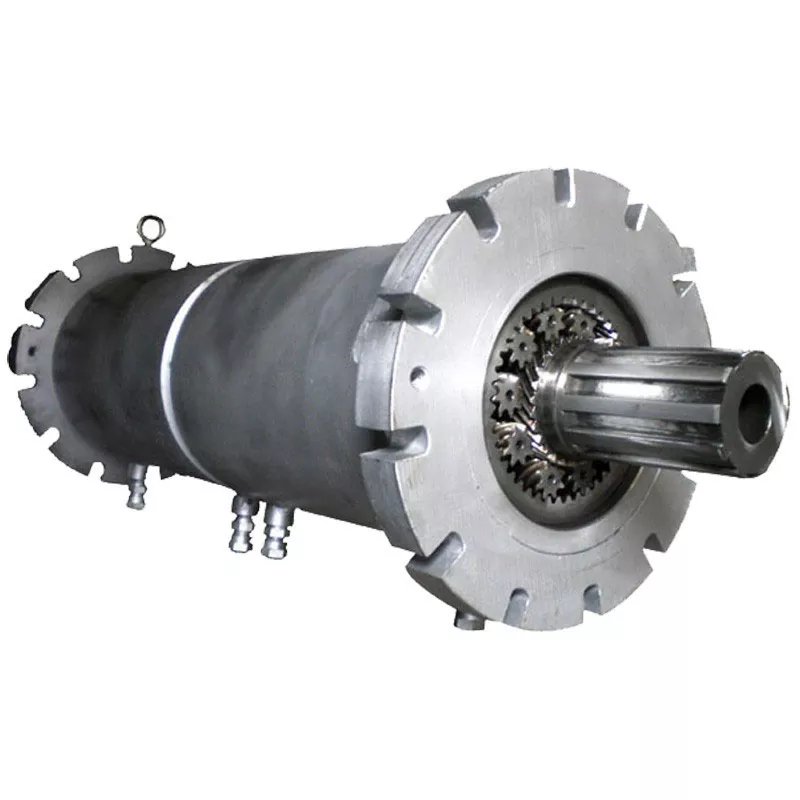
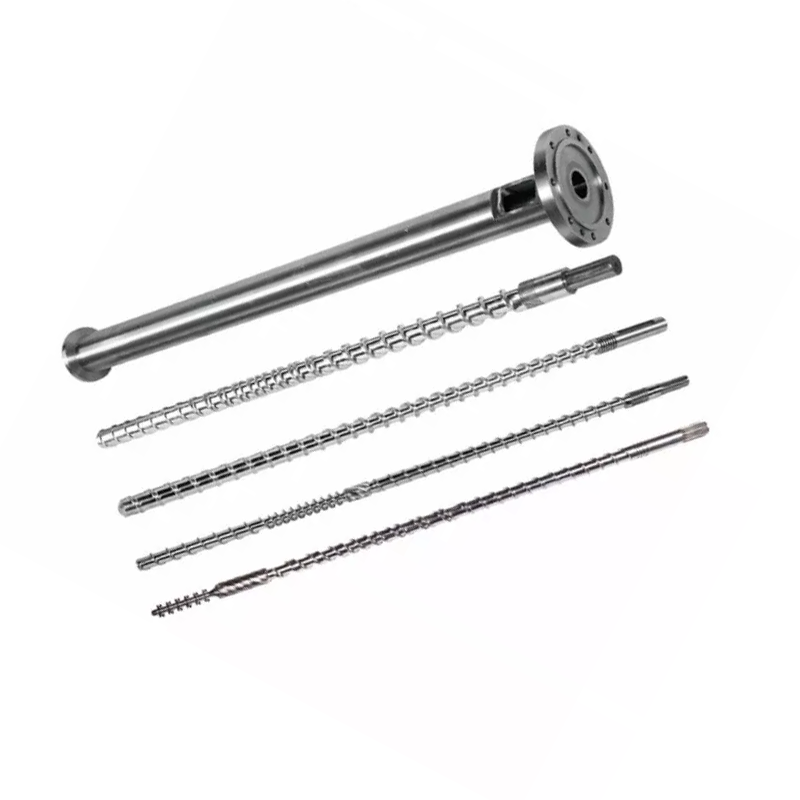
En ĉi tiu gvidilo, planeda ŝraŭbo signifas la plastigan sistemon ankaŭ nomatan planeda rulpremilo. Ĝi ne estas planeda rulila ŝraŭbo-aktuario uzata por lineara moviĝo. La polimer-pretiga unuo enhavas centran ŝraŭbon, plurajn pli malgrandajn planedajn ŝraŭbojn kaj barelon kun internaj dentoj.
Nanhaiya konstruas sian norman planedan sekcion kun 6 ĝis 18 planedŝraŭboj, depende de la segmenta diametro. La tipa dentsenigo estas 0,2 ĝis 0,4 mm. Materialo plurfoje pasas tra la senejoj inter la centra ŝraŭbo, planedŝraŭboj kaj denta barelo.
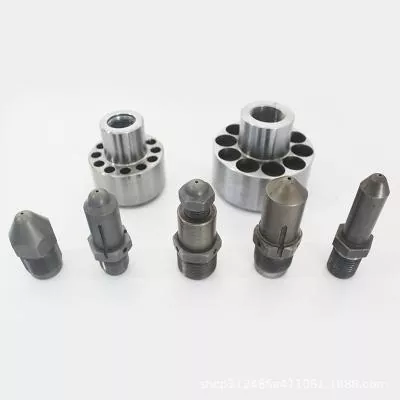
Nia fabriko vido:aĉetanto neniam sendu enketon, kiu nur diras "planedŝraŭbo". Indiku ĉu vi bezonas la kompletan plastigan sekcion, centran ŝraŭbon, planedajn ŝraŭbojn, dentitan barelon, disvastigringon aŭ anstataŭan modulon. Ĉi tiuj partoj funkcias kiel geometria aro.
Kial la geometrio ŝanĝas la miksadlaboron
La planedŝraŭboj ruliĝas ĉirkaŭ la centra ŝraŭbo ene de la interne dentita barelo. Materialo estas plurfoje dividita, etendita en maldikajn tavolojn kaj rekombinita dum ĝi antaŭeniras. Tio kreas multajn surfackontaktojn por miksado kaj varmoŝanĝo.
Recenzo de 2024 enEksprima Polimeraj Leterojpriskribas la ruliĝantan kaj kalandrado-similan agon kaj ligas la grandan kontaktan areon kun distribua miksado, temperaturkontrolo kaj malvolatiligo. Fluosimulado (2021) trovis ke spindelgeometrio ŝanĝas distribuan kaj disvastigan miksadon, kun ekstensa fluo kaj oftaj ŝanĝoj en fluospeco helpanta klarigi la rezulton.
Nanhaiya povas dividi planedan sekcion en du stadiojn kun disvastigringo inter ili. La ringo altigas lokan malantaŭan premon, aldonas tondilon, instigas pli fruan fandadon kaj subtenas miksadon kaj degasadon. Ĉi tio estas proceza elemento, ne dekoracio, do ĝia pozicio apartenas al la projektdezajno.


Komparu la procezan devon, ne la nombron da ŝraŭboj
Unuopaj, ĝemelaj kaj planedsistemoj ĉiuj povas fandi kaj transporti polimerojn, sed ili ne distribuas la laboron en la sama maniero. La utila komparo komenciĝas per la formuliĝo, bezonata miksa mekanismo, temperaturfenestro, ellasiga ŝarĝo kaj premo post la miksa sekcio.
| Decida faktoro | Ununura ŝraŭbo | Kunturnanta ĝemelŝraŭbo | Planeda ŝraŭbo |
|---|---|---|---|
| Plej bona deirpunkto | Stabila, konata materialo kun ĉefe fandiĝanta kaj transporta devo | Kunmetado kun fleksebla nutrado kaj modulaj miksaj elementoj | Varmo-sentemaj, tre plenigitaj aŭ malfacilaj miksaĵoj bezonantaj larĝan kontaktan areon |
| Distribua miksado | Limigita krom se miksiloj estas aldonitaj | Bona kaj agordebla | Bonega per ripeta divido kaj ruliĝanta ago |
| Disversa miksado | Geometrio-dependa kaj ofte limigita | Forta kun la ĝustaj knedado kaj miksado de elementoj | Modera ĝis forta depende de spindeldezajno kaj disvastigringoj |
| Termika kontrolo | Simpla sistemo, pli malgranda interŝanĝa areo | Bona sed povas aldoni grandan mekanikan varmon | Granda surfacareo subtenas proksiman varmoŝanĝon |
| Degasado | Disponebla sed malpli fleksebla | Bone kun ventoj kaj vakuaj sekcioj | Bonege kiam maldikaj tavoloj kaj ellasaj stadioj estas desegnitaj kune |
| Altrapida operacio | Bona por taŭgaj eltrudaj devoj | Ofte la plej forta elekto | Kutime ne elektita por maksimuma ŝraŭbrapideco |
| Generado de premo | Bone | Akceptebla kaj dezajn-dependa | Ofte bezonas apartan kontraŭfluan preman solvon |
| Purigado kaj viŝado | Povas reteni materialon en malaltfluaj lokoj | Mem-viŝado kun la ĝusta intermeshing dezajno | Forta memviŝado per planeda engaĝiĝo |
| Mekanika komplekseco | Plej malalta | Pli alta | Plej alta, kun multoblaj precizecaj pariĝaj komponentoj |
Nia fabriko vido:ne pagu por planeda sekcio kiam bone desegnitaununura ŝraŭbojam tenas produktadon kaj kvaliton. Ne elektu planedan kiam la vera bezono estas altrapida kunmetado kaj fleksebla flanka nutrado, ke aparalela ĝemelŝraŭbopli bone manipulas. Ĝisdatigu nur kiam la formuliĝo elmontras specifan procezlimon.
Kie planeda ŝraŭbo gajnas sian koston
Nanhaiya celas tri postulemajn aplikaĵgrupojn: altajn plenigaĵojn, elastomerojn kaj flekseblajn plastojn, kaj specialan pulvorplenan miksadon aŭ granuladon. Ĝia planeda 3D-tondsistemo pritraktas PP kun almenaŭ 60% kalcia karbonato, PA kun almenaŭ 40% vitrofibro, kaj alt-viskozeca TPU kaj TPE.
La sama produkta gamo reduktas plastigan tempon je 30% ĝis 50% kompare kun tradiciaj unuŝraŭbaj sistemoj. Por altplenaj aplikoj, la celita tirforta devio estas je aŭ sub 5%. Por specialaj pulvorplenaj materialoj, la celdisvastigo estas ĉe aŭ super 90%.
Altaj plenigaĵoj
Tipa laboro inkluzivas PP-plankan substraton kun 50% ĝis 70% kalcia karbonato kaj PA aŭtomobilaj strukturoj kun 30% ĝis 50% vitrofibro.
Aĉetu por:ripeta divido de plenigaĵo-riĉa fandado, temperaturo kontrolo kaj konsekvencaj propraĵoj.
Varmo-sentemaj flekseblaj materialoj
Tipa laboro inkluzivas TPR-ludilojn, TPE-sigelajn striojn kaj flekseblan PVC-pipon kun almenaŭ 30% plastiganto.
Aĉetu por:miksado kaj varmo-interŝanĝo dum regado de restadtempo kaj volatiligo.
Specialaj pulvoraj sistemoj
Tipa laboro inkluzivas kupro-plenajn PE-konduktajn kunmetaĵojn kaj aluminoplenajn komputil-eluziĝo-rezistajn kunmetaĵojn.
Aĉetu por:distribuado de pulvoroj, kontrolo de aglomerado kaj planita degasado.

Ĉi tiuj ciferoj difinas la aplikaĵon de Nanhaiya. Aĉetspecifo ankoraŭ bezonas la precizan rezinan gradon, plenigaĵan partiklon, aldonan pakon, humidon, nutraĵmetodon, temperaturplafon kaj akceptan teston por la produkto de la aĉetanto.
Kie planeda estas la malĝusta elekto
La planeda sistemo havas pli da sekskuniĝaj komponentoj kaj postulas precizan dentan geometrion, senigon kaj varmotraktadon. Aĉetprezo kaj bontenadkosto povas superi unu- kaj duŝraŭbajn alternativojn. La revizio de 2024 ankaŭ identigas altan ŝraŭbrapidecon kaj preman generacion kiel relativajn malfortojn.
Premo gravas ĉar miksa sekcio kaj ĵetkubo faras malsamajn laborojn. Planeda sekcio povas bone prepari la fandadon sed daŭre bezonas kontraŭfluan ununuran ŝraŭbon aŭ ilarpumpilon por stabiligi premon ĉe restrikta ĵetkubo. Tiu decido influas motorŝarĝon, kontrolojn, loĝtempon kaj liniaranĝon.
Elektu alian sistemon kiam:la formuliĝo estas facile fandebla kaj la linio jam renkontas kvaliton; la komerca kazo dependas ĉefe de la plej malalta komenca kosto; la procezo bezonas agreseman altrapidan kunmetadon; flanka nutrado regas la recepton; aŭ la ĵetkubpremo devas veni de la sama simpla plastiga stadio.
Skalo ankaŭ ŝanĝas la respondon. Eksperimenta pligrandiga studo en 2023 trovis, ke geometrio, materiala viskozeco, trafluo kaj transporta rapideco ŝanĝis degeltemperaturon, premon kaj loĝtempon. Sukcesa malgranda provo ne povas esti transdonita per diametroproporcio sole.
Norma aŭ mutaciita planeda ŝraŭbo?
Lanorma planeda ŝraŭboapartigas stabilan nutradon de planeda miksado kun termoizola tavolo. Ĝia flulinia fluvojo reduktas stagnajn areojn kaj subtenas purigadon dum bataj aŭ materialaj ŝanĝoj. Ĝi estas uzata por rigida, duonrigida kaj mola PVC, krom ABS, TPO, TPU kaj plenigita polietileno.
Lamutaciita planeda ŝraŭbopovas ŝanĝi la ŝraŭban aranĝon aŭ dentan profilon ĉirkaŭ speciala devo. Malvola manĝa malvarmigo helpas malhelpi varmo-senteman materialon bruli ĉe la nutra aparato. Dediĉita ventolado kaj interna spirala sigela ĉapo povas esti malfermitaj aŭ fermitaj ĉirkaŭ la proceza postulo.
| Projekta kondiĉo | Norma dezajno | Mutaciita dezajno |
|---|---|---|
| Vasta gamo de konataj PVC, ABS, TPO, TPU aŭ plenigitaj PE-produktoj | Forta deirpunkto | Uzu nur se la norma aranĝo ne povas renkonti difinitan limon |
| Varmo-sentema nutrado komencas algluiĝi aŭ degradi antaŭ la miksa sekcio | Revizu nutraĵizoladon kaj malvarmigon | Malvola manĝa malvarmigo povas esti integrita ĉirkaŭ la devo |
| Humideco aŭ volatila forigo estas ĉefa kvalita postulo | Enscenigita sekcio kaj disvastigringo povas subteni degasadon | Dediĉaj ellasiloj kaj sigelaj aranĝoj permesas pli da personigo |
| Algluaĵo, silikono, kablo-komponaĵo, WPC aŭ nekutima kunmetaĵo | Ebla post revizio de formulado | Pli bona vojo kiam dentoprofilo, restadtempo aŭ ventolado devas ŝanĝiĝi |
| Ofta ŝanĝo de produkto | Simpligita kanalo kaj mempuriga ago estas utilaj | Kromaj funkcioj ne devus krei nenecesan purigadkompleksecon |
Nanhaiya konstruo kaj operacia gamo
Nanhaiya fabrikas la centran ŝraŭbon, planedajn ŝraŭbojn kaj dentitan barelon el 38CrMoAlA-ŝtalo al GB/T 3077. La ĉefa ŝraŭbo ricevas duoblan nitridingon, la pelitaj ŝraŭboj uzas estingadon plus nitruradon, kaj la malŝarĝa haveno estas electroplated por koroda protekto.
| Ero | Nanhaiya-produktaj datumoj |
|---|---|
| Planedaj ŝraŭboj po sekcio | 6 ĝis 18, proporcia al planeda segmenta diametro |
| Tipa dentpurigo | 0,2 ĝis 0,4 mm |
| Ĉefa ŝraŭba rapido | 3 ĝis 60 r/min tra la publikigita NHY-SW-familio |
| Vetura potenco | 119 ĝis 250 kW trans la publikigita modeltabelo |
| Postulo pri varmotransporta oleo | 400 ĝis 600 dm3 trans la publikigita modeltabelo |
| Maksimuma PVC travidebla foliproduktado | 500 ĝis 1,800 kg/h trans la publikigita modeltabelo |
| Maksimuma PVC kolora malmola folio eligo | 700 ĝis 2,000 kg/h trans la publikigita modeltabelo |
| Maksimuma PVC-mola filmproduktado | 900 ĝis 2,400 kg/h trans la publikigita modeltabelo |
| Estinga malmoleco | HB260-290 |
| Nitrura malmoleco kaj profundo | HV900-1100; 0,5 ĝis 0,8 mm |
| Nitrura fragileco | Grado 1 aŭ pli malalta |
| Surfaca malglateco kaj rekteco | Ra0.4; 0,015 mm |
| Alojo malmoleco kaj profundo | HRC55-62; 0,8 ĝis 2,0 mm |
Ĉi tiuj gamoj helpas difini la produktan familion. Fina eligo dependas de la elektita modelo, formuliĝo, nutrado, ventolado, temperaturo-kontrola sistemo, kontraŭflua prema imposto kaj produktospecifo.

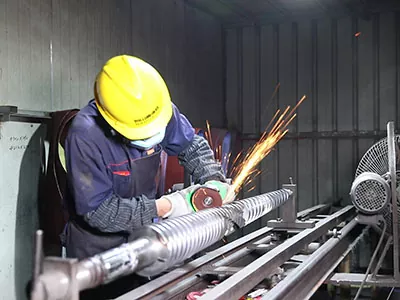
Tiu de Nanhaiyaproduktada ekipaĵoinkluzivas CNC-tornilojn por laborpecoj ĝis 6 m, boradon kaj muelan ekipaĵon kun 0,02 mm poziciiga precizeco, kaj kvin-aksa kapableco por kompleksaj ŝraŭbstrukturoj. Laservo teamosubtenas antaŭvenda desegnaĵo kaj procezo revizio.
Kuru provon, kiu respondas al la aĉeta demando
Provo devus kompari la nunan procezon kun la proponita planeda agordo sub skriba akceptplano. Ne juĝu la sistemon el unu alloga specimeno farita kun malsama formuliĝo aŭ pli malalta eligo.
- Frostigu la formulon.Registru ĉiun polimeron, plenigaĵon, plastigilon, stabiligilon, pigmenton, humidvaloron kaj reciklitan frakcion.
- Difinu la nunan limon.Deklaru ĉu la problemo estas aglomerado, kolora striado, termika degenero, malbona degasado, variaj trajtoj, eligo aŭ purigadtempo.
- Agordu la bezonatan produktorezulton.Uzu mezureblajn disvastiĝon, streĉiĝon, koloron, volatilan, dikecon, surfacon aŭ difektajn kriteriojn.
- Registru la procezan fenestron.Kaptu furaĝrapidecon, rapidecon, zontemperaturojn, fandantan temperaturon, premon, tordmomanton aŭ motoran ŝarĝon, vakuon kaj restadtempan indikilon.
- Kontrolu kontraŭfluan premon aparte.Konfirmu ĉu la planeda sekcio, unuŝraŭba senŝargiĝo aŭ ilarpumpilo portas la ĵetkubon.
- Inspektu post la kuro.Revizu restaĵon, purigadon, dentsurfacojn, kuŝejojn kaj materialon restantan ĉirkaŭ la disvastigilo aŭ ellastruo.
Nia fabriko vido:la plej konvinka planeda provo ne estas tiu kun la plej alta produktado. Ĝi estas tiu, kiu montras al la aĉetanto ĝuste kiu malnova limo malaperis, kiu nova limo aperis, kaj ĉu la kvalita fenestro restis malfermita sufiĉe longe por reala produktado.
RFQ-kontrollisto por planeda ŝraŭboprojekto
- Kompleta formuliĝo kun pezaj procentoj
- Rezinaj gradoj, viskozecoj kaj temperaturlimoj
- Plenigaĵo-tipo, partikla formo, grandeco kaj humideco
- Pogranda denseco kaj nuna nutraĵmetodo
- Celo kaj nuna eligo en kg/h
- Bezonataj limoj pri disvastigo aŭ produkto-posedaĵo
- Nuna ŝraŭba sistemo kaj konata botelkolo
- Petita norma aŭ mutaciita agordo
- Vendado, vakuo kaj volatila-foriga ŝarĝo
- Die premo kaj laŭflua ekipaĵo
- Puriga frekvenco kaj materialŝanĝa sekvenco
- Disponeblaj desegnaĵoj kaj konektaj dimensioj
- Motoro, rapidumujo kaj temperaturo-kontrolaj datumoj
- Fotoj, specimenoj kaj malsukcesaj kvalitaj pruvoj
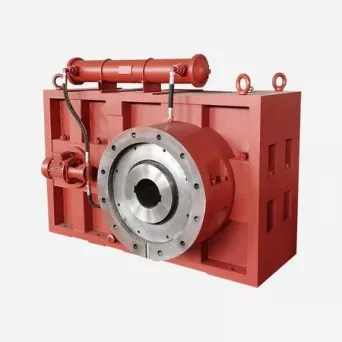
Se ĉi tio estas anstataŭaĵo, inkludu la centran ŝraŭbon, planedajn ŝraŭbojn, interne dentitan barelon kaj disvastigringajn dimensiojn kiel aron. Miksi novajn kaj eluzitajn sekspariĝajn komponantojn sen mezurado povas ŝanĝi liberan kaj ŝarĝan distribuon.
Oftaj demandoj
Kio estas planeda ŝraŭbo en polimera prilaborado?
Ĝi estas plastiga kaj miksa sistemo kun centra ŝraŭbo, multoblaj planedŝraŭboj kaj interne dentita barelo. La planedŝraŭboj rotacias ĉirkaŭ la centra ŝraŭbo dum materialo estas rulita en maldikajn tavolojn, miksitajn kaj transportitaj tra la unuo.
Kiam planeda ŝraŭbo estas pli bona ol ununura ŝraŭbo?
Planeda sistemo iĝas alloga kiam ununura ŝraŭbo ne povas disponigi sufiĉe da distribua miksado, varmotransiga areo aŭ degasado por alt-plenigaĵo, varmecsentema, elastomera aŭ multi-komponenta formuliĝo. Ununura ŝraŭbo restas pli simpla kiam la laboro ĉefe fandiĝas, transportas kaj generas premon.
Kiam ĝemelŝraŭbo estas pli bona ol planeda ŝraŭbo?
Kunrotacia ĝemelŝraŭbo ofte estas la pli bona elekto por altrapida kunmetado, fleksebla flanka nutrado kaj forta disvastiga miksado. Planeda sistemo estas pli forta kie milda termika kontrolo, bonega distribua miksado, memviŝado kaj degasado estas la regantaj bezonoj.
Ĉu planeda ŝraŭbo povas prilabori altplenajn kunmetaĵojn?
Jes. Nanhaiya agordas planedajn ŝraŭbojn por altplena PP, vitrofibro-plifortigita PA, plenigita polietileno, WPC kaj aliaj kunmetitaj sistemoj. La manĝilo, spindel-aranĝo, temperaturkontrolo, eluziĝopakaĵo kaj laŭflua prema stadio devas kongrui kun la ĝusta formuliĝo.
Kio estas la diferenco inter normaj kaj mutaciitaj planedaj ŝraŭboj?
La norma dezajno de Nanhaiya uzas difinitajn nutrajn kaj planedajn miksajn sekciojn por larĝa gamo de PVC, ABS, TPO, TPU kaj plenigitaj polietilenaj aplikoj. Mutaciitaj versioj povas uzi ŝanĝitan spindelan aranĝon aŭ dentan profilon, malvolan manĝan malvarmigon, dediĉitan ventumilon kaj internan sigelan ĉapon por pli specialiĝintaj procezdevoj.
Ĉu planeda ŝraŭbo generas sufiĉe da ĵetpremo per si mem?
Ne por ĉiu linio. Planedaj rulpremilaj sistemoj estas elektitaj ĉefe por miksado, varmotransigo kaj degasado, kaj ilia prem-genera kapablo povas esti pli malalta ol tiu de ununura ŝraŭbo. Kelkaj linioj uzas kontraŭfluan ununuran ŝraŭbon aŭ ilarpumpilon kiam la ĵetkubo postulas pli stabilan premon.
Kiajn datumojn mi sendu Nanhaiya por planeda ŝraŭboprojekto?
Sendu la kompletan formulaĵon, komponantajn procentojn, pograndan densecon, humidecon kaj volatilojn, temperaturlimojn, celan eliron, bezonatan disvastiĝon, nunan ekipaĵon, premdevon, vent-bezonojn, specifon de produkto, purigan horaron kaj disponeblajn desegnaĵojn.
Komerca malkaŝo: Nanhaiya fabrikas la planedajn ŝraŭbojn kaj rilatajn komponantojn ligitajn en ĉi tiu gvidilo. Fina elekto kaj akcepto dependas de la formuliĝo, ekipaĵa agordo, aprobita desegnaĵo kaj projekta testa plano.