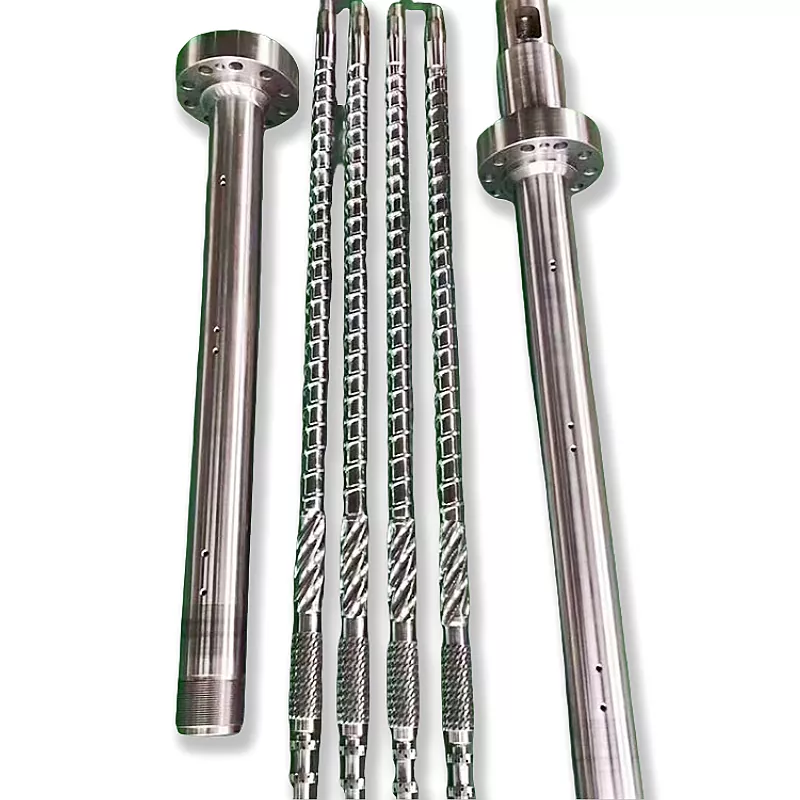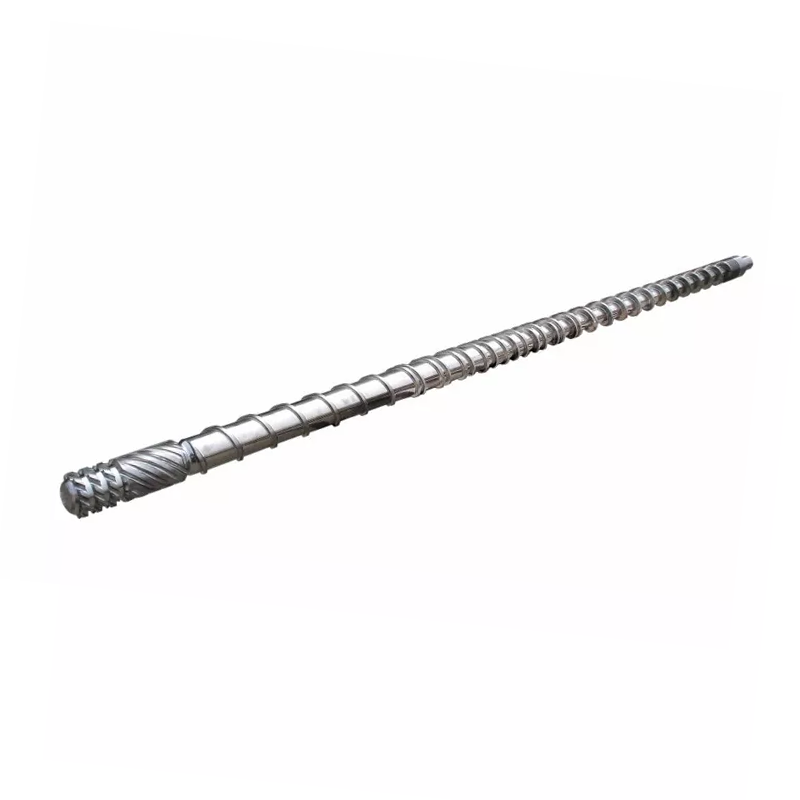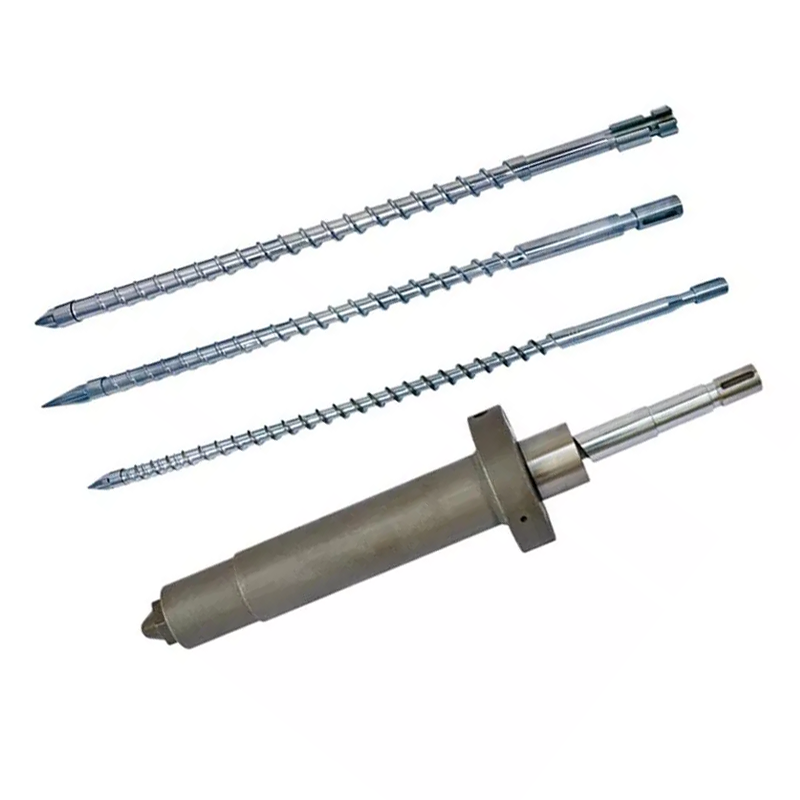
Ŝraŭbpinto estas sufiĉe malgranda por esti traktita kiel rezerva parto, tamen sufiĉe preciza por decidi ĉu ĉiu pafo komenciĝas per la sama volumeno de fandado. Aĉetu ĝin kiel kongrua fluo kaj sigela aro, ne kiel fadenigita metala punkto.


Rapida respondo
Elektu injektomuldan ŝraŭbpinton per kvar aferoj: la nerevena valva dezajno, la ĝusta ŝraŭbo kaj barela interfaco, la prilaborita rezino kaj plenigaĵo, kaj la eluziĝo de la ekzistanta aro. Maŝinmodelo sole ne sufiĉas kiam versioj, antaŭaj riparoj aŭ ne-normaj ŝraŭboj povas ekzisti.
Por anstataŭiga mendo, sendu la originalan desegnaĵon kiam disponeblas, tiam kontrolu la fadenon, ŝultron, pintolongon, ringan vojaĝon, sidlokon, eksteran diametron kaj fandantajn trairejojn kontraŭ la fakta maŝino. Bona citaĵo komenciĝas per geometrio. Materialo kaj surfaca traktado sekvas.
La ŝraŭbpinto kontrolas fluon en ambaŭ direktoj
Dum ŝraŭba reakiro, la nerevena valvo malfermiĝas kaj lasas fanditan polimeron pasi direkte al la fronto de la ŝraŭbo. Je la komenco de injekto, ĝi fermiĝas tiel ŝraŭbmovo kaj premo agas sur la pafo anstataŭ puŝi fandadon malantaŭen laŭ la ŝraŭbo.
Tial la ŝraŭba pinto, kontrolringo kaj sidloko apartenas al la procezo, ne nur al prizorgado.La lernilo pri kontraŭrevena valvo de ENGELpriskribas la samajn du funkciigajn statojn kaj ligas ferman konduton rekte al injekto-ripeteblo.
Nia fabriko vido:la plej multekosta ŝraŭbpinta eraro malofte estas la diferenco inter du materialaj gradoj. Ĝi estas parto, kiu fadeniĝas sur la ŝraŭbon sed ne vojaĝas, sigelas aŭ vicigas ĝuste. Sukcesa konvena testo estas pli valora ol longa listo de vendaj adjektivoj.
Elektu la asembleon ĉirkaŭ la mulda devo
La ĝusta dezajno devas malfermiĝi libere dum reakiro, fermiĝi antaŭvideble dum injekto kaj eviti troan limigon en la fanda vojo. Ĝi ankaŭ devas postvivi la abrazivan, gluan kaj korodan ŝarĝon de la rezino sen difekti ĝiajn sekspariĝajn surfacojn.
| Demando pri aĉeto | Kial ĝi ŝanĝas la ŝraŭbpinton | Kion sendi la provizanton |
|---|---|---|
| Kia rezino estas muldita? | Viskozeco, lubrikeco, degenero-sentemo kaj koroda imposto influas fluajn trairejojn, materialon kaj surfacan traktadon. | Ekzakta rezina grado, kolorsistemo, kontraŭflama kontraŭflamo kaj normala pretiga gamo. |
| Ĉu la rezino estas plifortigita aŭ plenigita? | Vitra fibro, minerala plenigaĵo kaj reakirita poluado povas akceli abrazivan eluziĝon ĉe la ringo, sidloko kaj fandado-pasejoj. | Plenigaĵo, pezoprocento kaj ĉu ĝi ŝanĝiĝas laŭ produkto. |
| Kiom preciza devas esti la pafo? | Maldikmuraj, multkavaj kaj mallozaj partoj elmontras malgrandajn ŝanĝojn en valvfermo kaj elfluado. | Parta pezo, kavkalkulo, pafpeza toleremo kaj lastatempaj tendencaj datumoj. |
| Kio estas la nuna valva stilo? | Glita ringo, pilko-kontrolo kaj aliaj dezajnoj havas malsamajn fluareojn, vojaĝadon kaj ferman konduton. | Originala parto numero, desegnaĵo, fotoj kaj la kompleta forigita aro. |
| Ĉu la ŝraŭbo estis anstataŭigita antaŭe? | Maŝinmodelo eble ne plu identigas la instalitan fadenon, pintolongon aŭ sidlokan geometrion. | Nuna ŝraŭbo-desegnaĵo kaj rektaj mezuradoj, ne nur la maŝina nomplato. |
| Kial la parto estas anstataŭigita? | Rompita fadeno, eroziita fluvojo kaj lika ringo ne montras al la sama korekta ago. | Portu fotojn, procezajn simptomojn, bontenadhistorion kaj malsukcesajn dimensiojn. |
Nanhaiya ofertas normajn kaj personecigitajn fadenajn ŝablonojn, plus opciojn de invers-fluaj konsiletoj por specialaj polimeroj. La elektita parto povas esti kongrua kun aninjekto muldado ŝraŭboaŭ liveritaj kiel parto de la pli larĝainjekto muldado kaj eltrudado rezervaj partoj gamo.


Legu procedajn signalojn antaŭ ol forigi la aro
Varia kuseno, drivanta pafpezo aŭ malbona transiga ripetebleco povas montri valvelfluon, sed neniu el ili pruvas ĝin sole. Rezinŝanĝoj, nutraĵmalstabileco, temperaturkontrolo, barela eluziĝo, aero en la fandado, premaj agordoj kaj muldaj kondiĉoj povas krei similajn simptomojn.
ENGEL rekomendas kontroli la nerevenan valvon, ŝraŭbon kaj plastigan barelonkiam la fandita kuseno fluktuas. La sama solvo de problemoj kunligas variadon de kuseno kaj pafo-pezo kun procesaj agordoj kaj kompona eluziĝo.
| Rimarkita signalo | Ebla ŝraŭbpinta konekto | Kontrolu antaŭ mendi |
|---|---|---|
| Kusena pozicio varias de pafo al pafo | La ringo povas fermiĝi ĉe malsama punkto aŭ liki post sidigado. | Tendenco reala pozicio, premo kaj pafo pezo sub stabila procezo. |
| Parta pezo drivas dum agordoj restas fiksaj | Refluo povas redukti la efikan volumon liverita al la ŝimo. | Ekskludu kaŭzojn de nutrado, temperaturo, materialo kaj ŝimo-kavaĵo. |
| Mallongaj pafoj aperas intermite | La valvo eble ne sigelas ripeteble, precipe post reakiroŝanĝoj. | Komparu transigan respondon kaj rulu la aprobitan valvan teston de la maŝinfaristo. |
| Reakiro fariĝas limigita | Difektita ringo, deponaĵo aŭ subgranda flupado povas rezisti antaŭen fandan fluon. | Inspektu pri libera movado, deponaĵoj, frotado kaj trairejo obstrukco. |
| Nigraj makuloj sekvas materian ŝanĝon | Mortaj punktoj aŭ difektitaj surfacoj povas reteni kaj liberigi degraditan polimeron. | Inspektu la plenan fandan vojon, ajuton, ŝraŭban antaŭon kaj purigan proceduron. |
| Metala bruo aŭ ringokapto | Galling, deformado, misparaleligo aŭ fremda materialo povas ĉeesti. | Haltu kaj inspektu laŭ la sekura prizorga proceduro de la maŝinfaristo. |
Post kiam la aro estas forigita, ekzamenu la eksteran diametron de la ĉekringo, ambaŭ finajn vizaĝojn, la sidsurfacon, pintkorpon, fanditajn trairejojn kaj fadenon. AnARBURG teknika artikoloidentigas abrazion, adheron kaj korodon kiel eluzaĵmekanismojn kaj montras ke eluziĝo ĉe la ringa diametro, finvizaĝo kaj sigela sidloko povas ŝanĝi ringan vojaĝon kaj kusenan stabilecon.
Ne diagnozu ĉekan ringon aldonante tenantan premon ĝis la parto pleniĝas.Agorda ŝanĝo povas kaŝi elfluon sen korekti ĝin. Kaptu stabilan bazlinion, sekvu la aprobitan testan metodon de la maŝinfaristo kaj inspektu la aparataron antaŭ ol ŝanĝi la anstataŭan specifon.
Anstataŭigu unu parton nur kiam la kuniĝaj partoj ankoraŭ estas bonaj
Ĉekringo povas esti anstataŭigita memstare kiam ĝia sekspariĝa pinto kaj sidloko restas ene de la aprobitaj grandeco, la sigelaj surfacoj estas solidaj, kaj la nova ringo povas moviĝi libere tra sia kompleta vojaĝo. Ĉi tio estas la pli malmultekosta riparo, sed nur kiam la inspektado subtenas ĝin.
Anstataŭigu la kongruan pinton, ringon kaj sidlokon kiam pluraj surfacoj montras eluziĝon, ringo kaptis aŭ kolapsis kontraŭ alia komponento, la malnovaj partoj estis miksitaj trans maŝinoj, aŭ neniu fidinda originala grandeco restas. Kombini unu novan sigelan parton kun du eluzitaj pariĝaj partoj povas krei novan elfluan vojon.
Nia fabriko vido:eluzita specimeno estas pruvo, ne majstra desegnaĵo. Se ni kopias ĝuste eroziitan sidlokon, mallongigitan ringon aŭ difektitan fadenon, la nova parto povas reprodukti la malnovan problemon kun pli pura surfaco. Ni rekonstruas la celitan rilaton de la desegnaĵo, kuniĝaj komponantoj kaj neeluzitaj referencpunktoj.


Nanhaiya injekto muldado ŝraŭbo pinto datumoj
LaNanhaiya injekto muldado ŝraŭbo pintoestas konstruita kiel la interfaco inter la ŝraŭbo kaj ajuto-flanka fanda vojo. Ĝi haveblas por malsamaj ŝraŭbdiametroj kaj injektaj maŝinaj markoj, kun kutimaj fadenoj kaj kompona geometrio por anstataŭiga laboro.
| Specifo | Nanhaiya-produktaj datumoj | Aĉeta graveco |
|---|---|---|
| Baza materialo | D2 | Registru la realan materialon sur la citaĵo kaj inspektado dokumentoj. |
| Malmoleco | HRC45-62 | La elektita valoro devas kongrui kun la varmotraktado, eluziĝo-devo kaj pariĝomaterialoj. |
| Rekteco | 0,02 mm/m | Geometrio kaj vicigo gravas ĉe la ŝraŭbo-antaŭa interfaco. |
| Kirasita vizaĝo | Dumetala | Provizas eluziĝorezistan opcion ĉe elmontritaj laborsurfacoj. |
| Vitro-fibraj agordoj | 30% / 60% | Indiku la realan vitrofibran procenton kaj rezinan gradon en la RFQ. |
| Parta pezo | 1 kg | Produkt-paĝa referenca valoro; fina pezo sekvas la aprobitan geometrion. |
| Itinero de fabrikado | CNC-maŝinado, varmotraktado kaj precizeca polurado | Ĉi tiuj operacioj kontrolas formon, surfacan kondiĉon kaj pretan kongruon. |
| Normaj aplikoj | PE, PP, ABS kaj PVC termoplasta muldado | Sendu ankaŭ aldonaĵojn, koloraĵojn, reciklitajn enhavojn kaj plenigaĵojn. |
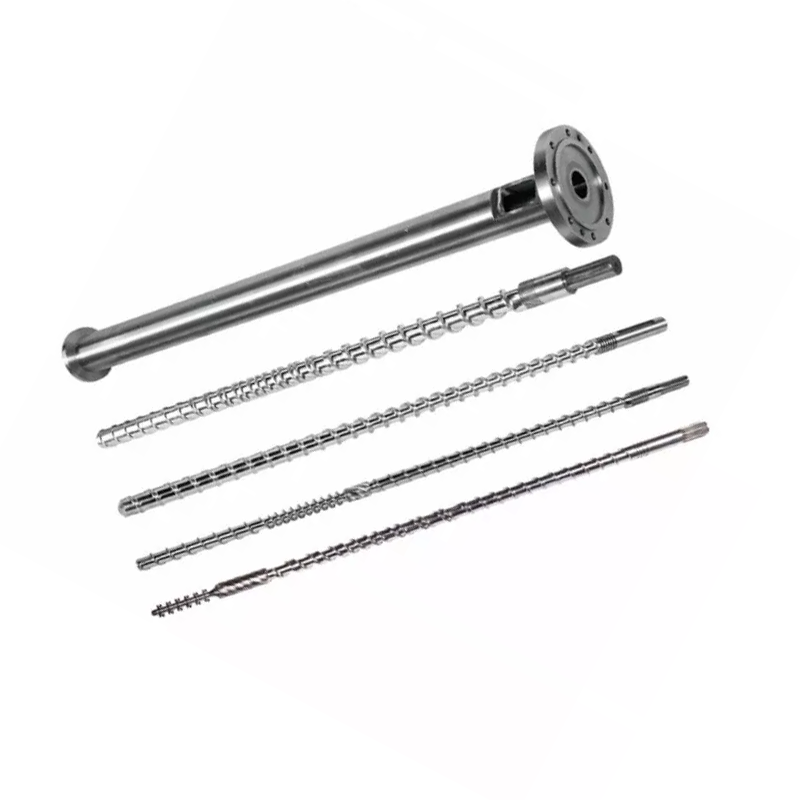
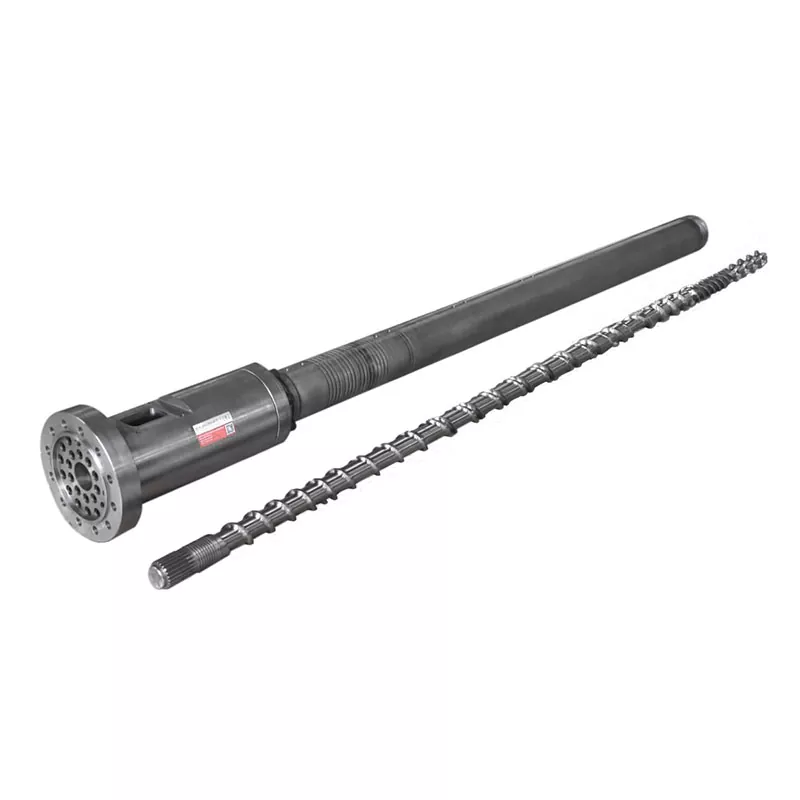
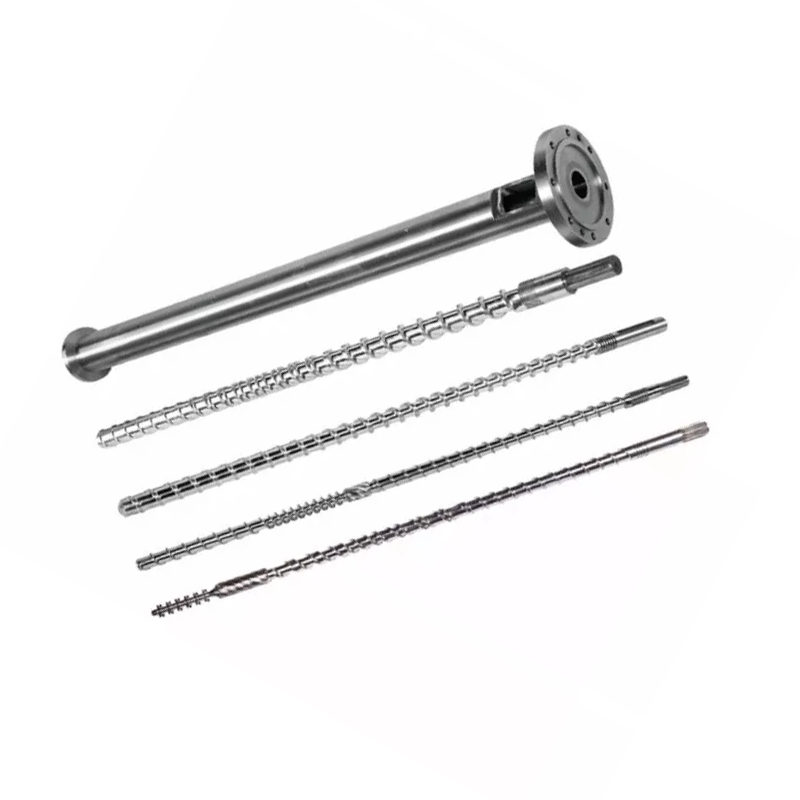
Por la kompleta plastiga unuo, Nanhaiya ankaŭ fabrikasmutaciantaj injektomuldaj ŝraŭboj, laŭgradaj injektaj ŝraŭbojkaj kongruaj anstataŭigaj bareloj. La apudainjekta cigaredingopovas esti reviziitaj samtempe kiam elfluado, paraleligo aŭ fandfluaj problemoj etendiĝas preter la ŝraŭbpinto.
Dimensioj kiuj decidas ĉu la parto konvenos
Maŝinfaristo kaj modelo povas malvastigi la serĉon, sed ĝi ne povas anstataŭigi desegnaĵon. Modelfamilioj povas uzi plurajn injekt-unuajn grandecojn, kaj maŝino jam povas porti anstataŭan ŝraŭbon kiu devias de sia origina konstruo.
- Identigu la instalitan ŝraŭbon.Rekorda maŝinfaristo, modelo, injekt-unua nomo, ŝraŭbodiametro, seria informo kaj ajna antaŭa ŝraŭbo-anstataŭaĵo.
- Difinu la fadenon tute.Inkluzivi plej grandan kaj malgrandan diametron, tonalton, fadendirekton, fadenlongon, komencan pozicion, reliefon kaj ŝultrolokon.
- Mezuru la aksan stakon.Registru ĝeneralan pintolongon, ringan longon, sidlokon, ringan vojaĝon kaj ĉiun ŝultron, kiu kontrolas ferman pozicion.
- Mezuru radialaj interfacoj.Rekordu pintan korpdiametron, ringon eksteran kaj internan diametron, sidlokdiametrojn, barelboran referencon kaj bezonatan laboran liberecon.
- Mapu la degelvojon.Montru flutkalkulon, pasejlarĝon, pasejprofundon, nazprofilon kaj ajnan radiuson, kiu influas fluon aŭ purigadon.
- Marku sigeladon kaj eluzi surfacojn.Identigu kiuj vizaĝoj kontaktas dum fermo kaj kiuj dimensioj estas mezuritaj el neeluzitaj referencoj.
Ne kaŝu necertecon ene de toleremo.Se la malnova surfaco estas eluzita, etikedu la mezuran valoron kiel fakta eluzita dimensio. Tenu la proponitan finitan dimension aparta. Tiu distingo lasas inĝenieristikon korekti la parton anstataŭe de aprobo de preciza kopio de la difekto.
Inspektu la anstataŭaĵon antaŭ ol ĝi eniras produktadon
Envenanta inspektado devus kontroli identecon, dimensiojn kaj movadon antaŭ ol la kunigo estas elmontrita al varmo kaj premo. Konservu la aprobitan desegnaĵon, materialan rekordon kaj inspektan rezulton sub la sama partnumero.
- Partnumero kaj desegna revizio kongruas kun la aĉetordo
- Materialaj kaj varmotraktaj registroj kongruas kun la citaĵo
- Kritikaj diametroj kaj aksaj longoj estas ene de desegna toleremo
- Fadenaj mezuriloj aŭ kuniĝkontroloj konfirmas la ligon
- Kontrolo ringo vojaĝas libere sen videbla skuado aŭ forkapto
- Ringo kaj sidloko kontaktas la celitajn sigelsurfacojn
- Fanditaj trairejoj estas puraj, glataj kaj liberaj de svingoj
- Poluritaj surfacoj montras neniujn manipulajn damaĝojn aŭ tegajn difektojn
- Kunvendirekto kaj komponentordo estas dokumentitaj
- Bazlinia pafa pezo kaj kuseno estas registritaj post instalado
Post instalado, uzu aprobitan startan proceduron kaj komparu la procezon kun la retenita bazlinio. Nova konsileto povas ŝanĝi reakiron, malkunpremrespondon aŭ valvan ferman konduton, do ne supozu, ke ĉiu malnova agordo devas resti netuŝita.
Kion la fabriko devas kontroli
Ŝraŭbpinta kvalito venas de la rilato inter partoj. Fadenkoncentreco, ŝultropozicio, ringovojaĝado, sigel-vizaĝa geometrio, flu-voja finpoluro kaj varmotraktada kondiĉo devas labori kune. Unu impona malmoleca nombro ne povas kompensi por malĝusta staklongo aŭ malglata sigela surfaco.
Tiu de Nanhaiyaproduktada ekipaĵoinkluzivas CNC-segilojn kun nutraĵeraro je aŭ sub 0,1 mm, CNC-tornilojn por laborpecoj ĝis 6 m, kaj boradon kaj muelan ekipaĵon kun 0,02 mm poziciiga precizeco. Kvin-aksa maŝinado estas uzata por neregulaj flugoj kaj specialaj flanĝaj strukturoj.

Por aĉetantoj, la praktika demando ne estas ĉu provizanto posedas maŝinilon. Demandu kiel la desegnaĵo estas reviziita, kiuj dimensioj estas inspektitaj, kiel materialo kaj varmotraktado estas spuritaj, kaj kiel la preta ringa movado estas kontrolita. Nanhaiya provizas antaŭvendan desegnaĵan revizion kaj teknikan subtenon per siaservo teamo.
RFQ-kontrollisto por anstataŭiga ŝraŭbpinto
Sendu unu klaran pakaĵon anstataŭ serion da partaj mesaĝoj. La sekvaj informoj lasas la provizanton decidi ĉu la laboro estas norma anstataŭaĵo, invers-inĝenierita komponento aŭ restrukturado.
- Maŝinproduktanto, modelo, seria numero kaj injekt-unua grandeco
- Instalita ŝraŭbo diametro kaj ŝraŭbo desegno
- Originala ŝraŭbpinta parto numero kaj desegna revizio
- Kompleta malnova aro kun partoj konservitaj en ordo
- Fotoj de la fronto, flanko, fadeno kaj sigelaj vizaĝoj
- Dimensioj de fadeno, ŝultro, ringo, sidloko kaj trairejo
- Rezina grado, plenigaĵo kaj plenigprocento
- Koloraĵo, reciklita enhavo kaj korodaj aldonaĵoj
- Normala fanda temperaturo kaj pafo grandeco
- Parta pezo, kavkalkulo kaj akceptita variado
- Kuseno, translokigo kaj reakiro tendenco antaŭ forigo
- Observita eluziĝo, malsukcesa reĝimo kaj kvanto bezonata
Se la desegnaĵo mankas, marku ĉiun mezuran surfacon kaj fotu la mezuran aranĝon. Ne sendu eĉ unu eksteran diametron kaj petu al la fabriko konkludi la fadenon, sidlokon kaj vojaĝon el ĝi.
Oftaj demandoj
Kion faras injekto-mulda ŝraŭbpinto?
La ŝraŭbpinta asembleo portas nerevenan valvon. Ĝi malfermiĝas dum ŝraŭba reakiro tiel fandado povas moviĝi antaŭ la ŝraŭbo, tiam fermiĝas dum injekto por limigi retrofluon kaj translokigi premon en la ŝimon.
Kio estas la signoj de eluzita ĉekringo aŭ ŝraŭba pinto?
Oftaj procezsignaloj inkludas varian fandantan kusenon, malkonsekvencan pafpezon, malbonan preman ripeteblon, mallongajn pafojn post kiam aliaj kialoj estis ekskluditaj, kaj pli longan aŭ malpli stabilan transigan respondon. Konfirmu eluziĝon per kontrolita liktesto kaj dimensia inspektado.
Ĉu mi povas mendi anstataŭan ŝraŭbpinton nur laŭ maŝina modelo?
La maŝinfaristo kaj modelo estas utilaj deirpunktoj, sed fidinda anstataŭiga ordo ankaŭ devus inkluzivi la ŝraŭb-diametron, fadenon kaj ŝultro-dimensiojn, pintolongon, kontrolan ringon kaj sidlokojn, fluvojon, rezinon, plenigaĵon, desegnaĵon kaj klarajn fotojn.
Ĉu mi anstataŭigu nur la ĉekan ringon aŭ la kompletan ŝraŭban pinton?
Anstataŭigu nur la eluzitan komponanton kiam la pariĝopinto, sidloko kaj fadeno restas ene de la aprobitaj dimensioj kaj surfaca kondiĉo. Anstataŭigi la kongruan kunigon kiam pluraj sigelaj surfacoj estas eluzitaj, dimensioj estas necertaj, aŭ miksitaj malnovaj kaj novaj partoj ne povas produkti fidindan movadon kaj sigeladon.
Kiun materialon uzas Nanhaiya por injektaj ŝraŭbaj pintoj?
Nanhaiya ofertas D2-injektajn ŝraŭbajn konsiletojn kun publikigita malmoleca gamo de HRC45-62, 0,02 mm/m rekteco kaj bimetala kirasa-vizaĝa opcio. La fina agordo kongruas kun la rezino, plenigaĵo, maŝininterfaco kaj eluziĝo.
Ĉu pli malmola ŝraŭbpinto ĉiam daŭras pli longe?
Ne. Malmoleco estas nur unu parto de eluza rendimento. Aloja kemio, varmotraktado, koroda rezisto, pariĝmaterialoj, surfaca finpoluro, vicigo, senigo kaj la prilaborita rezino ĉiuj influas funkcidaŭron.
Kion mi sendu Nanhaiya por kotizo de ŝraŭba pinto?
Sendu la maŝinfariston kaj modelon, ŝraŭbo-diametron, rezinon kaj plenigaĵon, originalan parton aŭ desegnon, kompletan pariĝajn dimensiojn, fotojn el pluraj anguloj, eluziĝo-simptomojn, pafpezan tendencon kaj la kvanton bezonatan.
Komerca malkaŝo: Nanhaiya fabrikas la injektajn ŝraŭbajn konsiletojn kaj rilatajn komponantojn ligitajn en ĉi tiu gvidilo. Teknikaj rekomendoj devas esti aplikataj kun la sekurecaj proceduroj de la maŝinfaristo kaj la aprobita projektdesegnaĵo.