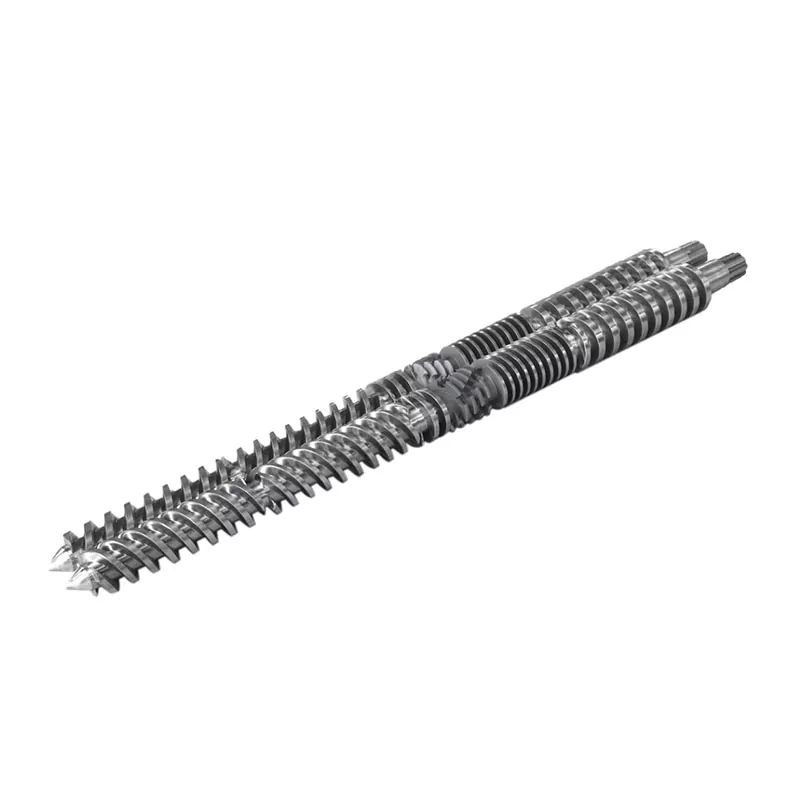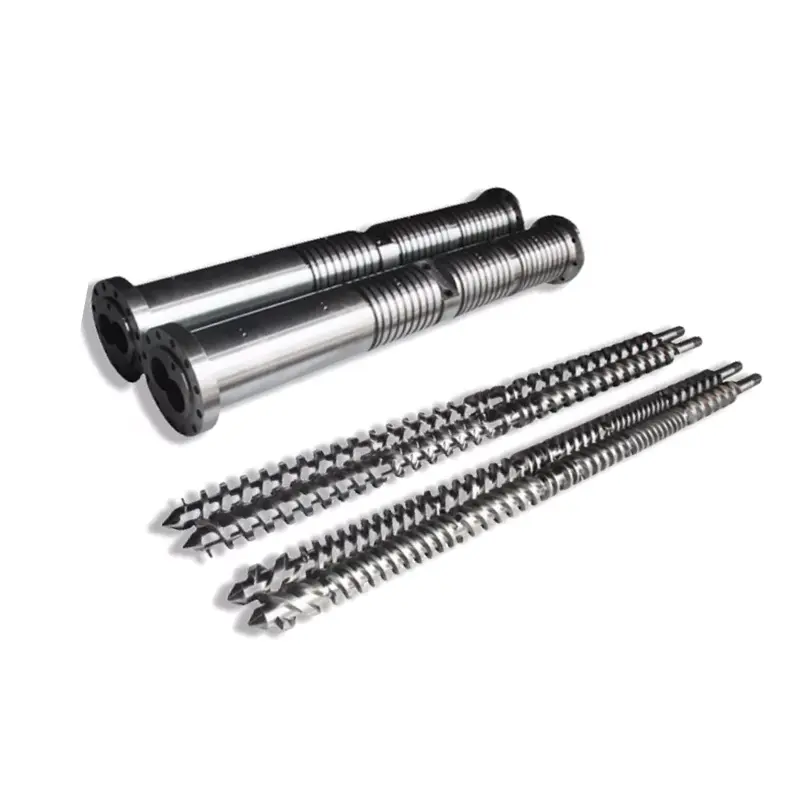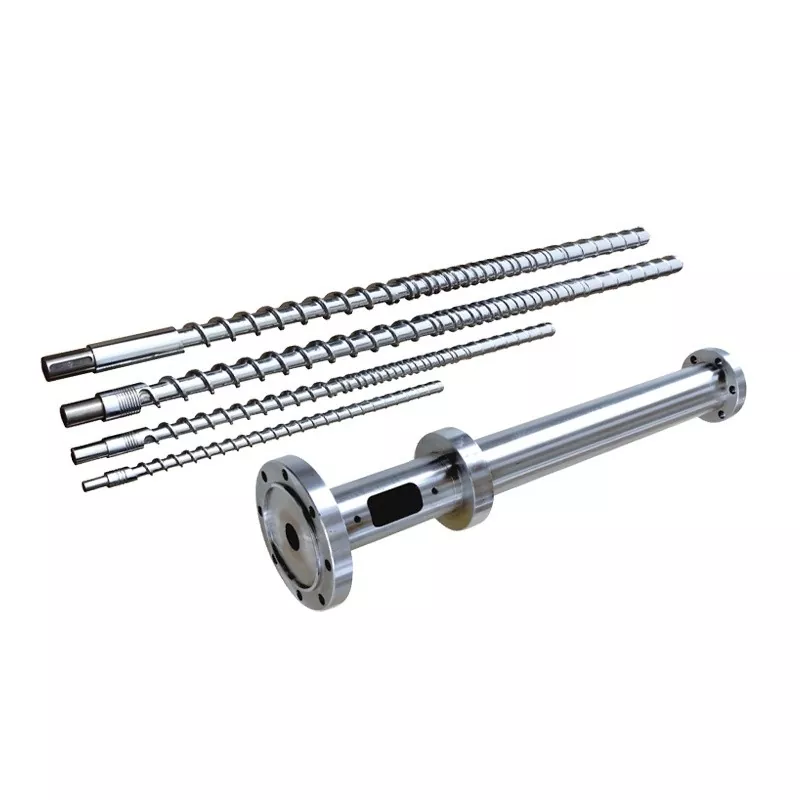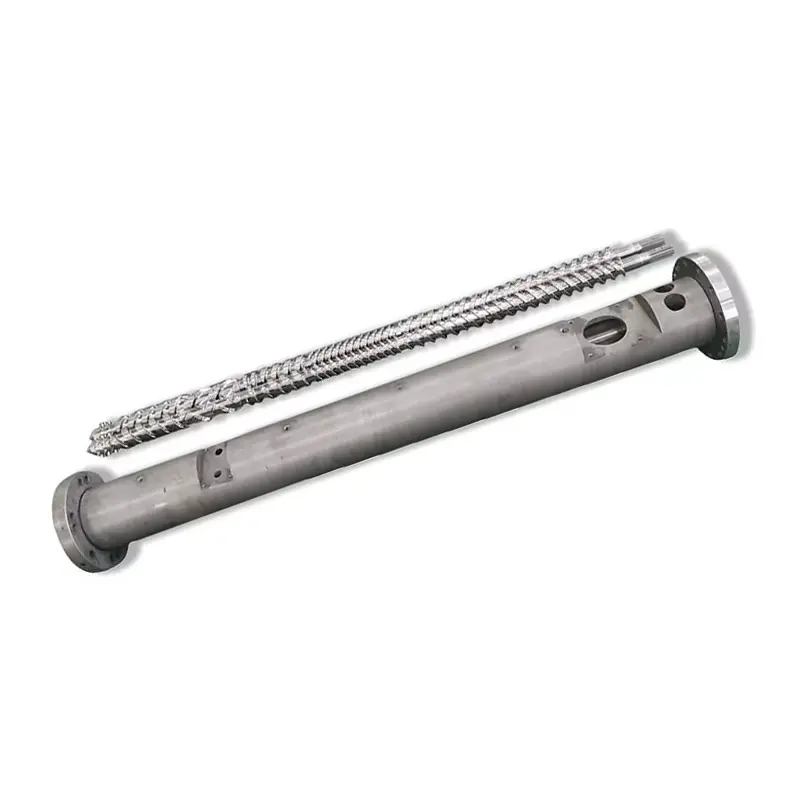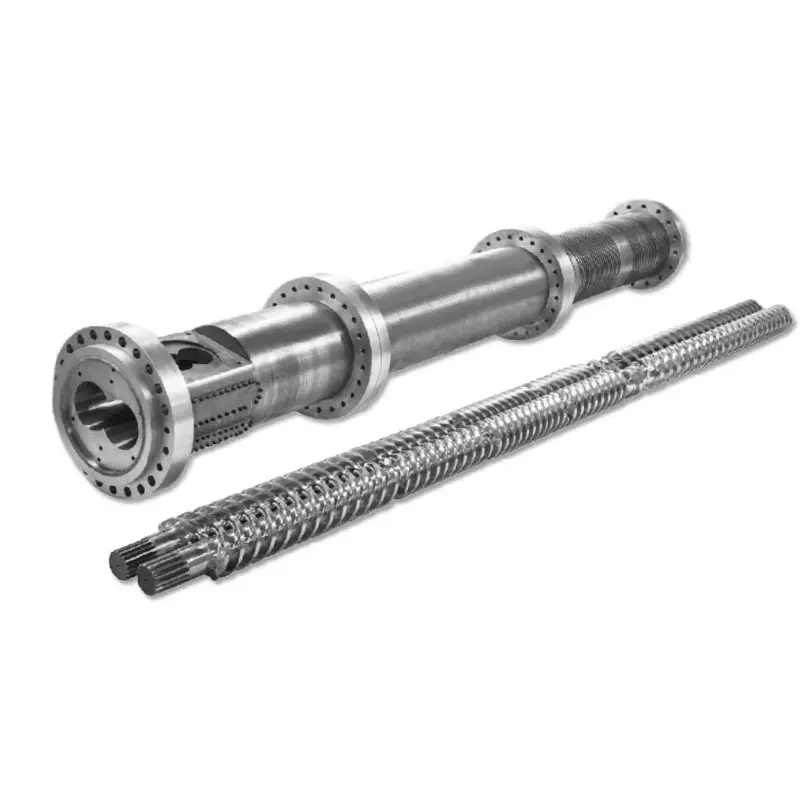
Ŝraŭbo-rpm ne estas eliga ciferdisko per si mem. Rapida ŝanĝo ŝanĝas solidan transportadon, fandantan tempon, tondon, preman generacion kaj loĝtempon, do la utila rezulto devas esti juĝita kun fanda temperaturo, motorŝarĝo, premo kaj produktokvalito.

Rapida respondo
Pliigi ŝraŭbrapidecon kutime pliigas trenfluon kaj la rapidecon, je kiu materialo eniras la procezon, sed la rilato ne estas senlima aŭ perfekte linia. Pli da rpm ankaŭ povas aldoni tondan varmon, mallongigi restadtempon kaj elmontri malfortan furaĝon aŭ fandan sekcion.
Ŝanĝu unu kontrolitan variablon samtempe, atendu stabilan kondiĉon, tiam komparu eliron, fandan temperaturprofilon, premon, motoran ŝarĝon kaj produktan kvaliton. Ĉesu kiam unu el tiuj atingas sian aprobitan limon, eĉ se la veturado povas turni pli rapide.
Legu la ekstrudilon kiel unu ligitan sistemon
Materialo eniras kiel groca solido, iĝas kompakta lito, degelas, miksiĝas kaj foriras tra limiga fluvojo. La motoro liveras mekanikan energion dum barelvarmigiloj kaj malvarmigaj cirkvitoj interŝanĝas varmon kun la procezo. La ŝraŭbo kaj ĵetkubo dividas la preman devon.
Industri-skala studo (2016) testis tri polimerojn, tri ŝraŭbgeometriojn, kvin rapidecojn kaj tri temperaturkondiĉojn, por 135 operaciaj situacioj. La aŭtoroj mezuris energibezonon kaj fandatemperaturan variadon kune. Iliaj rezultoj ŝanĝiĝis kun materialo, ŝraŭbo kaj kondiĉoj, tial unu universala rpm-al-eliga regulo estas nefidinda.
Nia fabriko vido:la plej bona mastruma punkto ne estas la plej alta rpm kiun la invetilo akceptas. Ĝi estas la plej alta stabila produktadkondiĉo, kiu restas ene de la aprobitaj limoj de motoro, skatolo, premo, temperaturo kaj produktkvalito. Se unu limo alvenas frue, identigu tiun botelon antaŭ ordigi pli rapidan stiradon aŭ novan ŝraŭbon.
Kio ŝanĝiĝas kiam ŝraŭbo-rapido pliiĝas
Pli altaj rpm movas la ŝraŭbsurfacon pli rapide relative al la barelo. En stabila gamo, ĉi tio povas pliigi solidan transporton kaj fandantan transportadon. Ĝi ankaŭ ŝanĝas tondrapidecon, enigaĵon de mekanika energio, la disponeblan tempon por fandado kaj la nombron da ŝraŭbo-revolucioj kiujn materialo spertas.
La direkto de la fanda temperaturo-ŝanĝo ne estas universala. HDPE-studo (2014) uzis tri rezinviskozecojn, tri ŝraŭbgeometriojn kaj plurajn rapidecojn kaj fiksitajn temperaturojn. Ĝi trovis, ke ŝraŭbspeco, rezina viskozeco, fiksita temperaturo kaj rapideco ĉiuj influis energiouzon kaj fandan konsistencon.
Unu-flugitaj ŝraŭboj montris kritikan rapidecon kie fanda kvalito plimalboniĝis, dum la testita barierŝraŭbo konservis pli bonan temperaturunuformecon.


Barela fiksita temperaturo ne estas la fanda temperaturo
La regilo montras hejt-zonan celon kaj kutime temperaturon proksime de la barelmuro. Polimero ene de la kanalo ankaŭ ricevas mekanikan energion de deformado kaj frotado. Malvarmigo povas forigi parton de tiu varmeco, sed la fina fandado povas resti pli varma, pli malvarma aŭ malpli unuforma ol unu regila legado sugestas.
Mezuru degeltemperaturon ĉe difinita loko kaj deklaru la sensilmetodon. La Polymer Engineering & Science-studo (2006) uzis termoparkradon trans la fandfluo. Ĝi trovis malalt-temperaturajn regionojn ĉe alta trafluo per unu-flugaj ŝraŭboj, dum la testita barierŝraŭbo per Maddock-miksilo atingis pli bonan fandadon kaj pli malaltan varion.
Ne malaltigu ĉiun hejtzonon nur ĉar la mezurita fandado estas varma.Se la ŝraŭbo kreas la plej grandan parton de la varmego, agresema redukto povas lasi la solidan liton pli malvarma dum tondo restas alta. Revizu kie fandado okazas, hejtila eligo, malvarmiga respondo kaj motora ŝarĝo antaŭ ol ŝanĝi la tutan profilon.
Kial eligo ĉesas sekvi rpm en rekta linio
Ĉe pli malalta rapideco, bone nutrita ekstrudisto povas montri preskaŭ-linian rilaton inter rpm kaj amasfluo. Tiu rilato malfortiĝas kiam buletoj ne plu plenigas la kanalon proporcie, pogranda denseco ŝanĝiĝas, la furaĝgorĝo glitas, fandado malfruiĝas, aŭ kontraŭflua rezisto ŝanĝas la premfluan ekvilibron.
Studo de la Universitato de Stutgarto en 2022 komparis glatajn, helikforme kanelitajn kaj aksecannelitajn furaĝzonojn ĉe altaj ŝraŭbrapidecoj. Ĝi trovis sojlon preter kiu trairo iĝis nelinia, kaj tiu buletoformo kaj grandeco influis tiun sojlon. Ĉi tio subtenas praktikan fabrikan regulon: registri la realan krudmaterialon same kiel la polimernomon.



Kiel legi la publikigitan rapidecon kaj eligan gamon de Nanhaiya
Nanhaiya publikigas la sekvan familian tablon sur ambaŭ ĝiajununura ŝraŭbo kategoriokaj PE/PP altrapida paĝo. Ĝi estas utila por identigi la deklaritan produktan gamon de la firmao. Ĝi ne estas funkcianta garantio por nespecifita materialo kaj ĵetkubo.
| Modelo | L/D | Eldonita eligo | Eldonita rapido | Veturanta motoro |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 ĝis 5 kg/h | 10 ĝis 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 ĝis 8 kg/h | 10 ĝis 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 ĝis 10 kg/h | 10 ĝis 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 ĝis 36:1 | 10 ĝis 120 kg/h | 10 ĝis 150 rpm | 5,5 ĝis 22 kW |
| NHY65 | 25:1 ĝis 36:1 | 60 ĝis 300 kg/h | 20 ĝis 150 rpm | 22 ĝis 75 kW |
| NHY75 | 25:1 ĝis 36:1 | 200 ĝis 450 kg/h | 20 ĝis 150 rpm | 30 ĝis 132 kW |
| NHY90 | 25:1 ĝis 36:1 | 180 ĝis 600 kg/h | 20 ĝis 110 rpm | 30 ĝis 185 kW |
| NHY120 | 25:1 ĝis 36:1 | 320 ĝis 1000 kg/h | 20 ĝis 90 rpm | 75 ĝis 280 kW |
| NHY150 | 25:1 ĝis 36:1 | 400 ĝis 1300 kg/h | 20 ĝis 75 rpm | 90 ĝis 400 kW |
Fonto: Nanhaiya retejo, kontrolita la 31-an de aŭgusto 2026. Ĉiu vico enhavas larĝajn seriovalorojn. Ne kombinu la plej altan eliron, rapidon kaj motoran nombron en unu supozitan maŝinan agordon.
Aserto de la retejo de Nanhaiya:la PE/PP altrapida paĝo deklaras, ke optimumigita ŝraŭbstrukturo kaj altmomanta rapidumujo povas duobligi efikecon kontraŭ tradicia ekipaĵo, kaj ke ĝia dezajno povas malaltigi PP-eltrudan temperaturon.
La paĝo ne deklaras la komparmaŝinon, rezinon, ĵetkubon, testmetodon aŭ akceptfenestron. Traktu ambaŭ deklarojn kiel provizantajn asertojn, kiuj postulas projektan specifan testan protokolon antaŭ ol ili eniras ROI aŭ aĉetan garantion.
Interpretu kombinaĵojn, ne izolitajn legaĵojn
| Tendenco post pliiĝo de rpm | Ebla interpreto | Sekva kontrolo |
|---|---|---|
| Eligo altiĝas, premo kaj ŝarĝo restas stabilaj, kvalito tenas | La linio ankoraŭ povas esti ene de sia utila funkcia fenestro | Konfirmu degel-temperaturan unuformecon kaj kontraŭfluan malvarmigan kapaciton |
| Rpm altiĝas sed produktaĵgajnoj ŝrumpas | Nutra kapablo, fandado aŭ kontraŭflua rezisto povas esti limigaj | Kontrolu nutraĵkonsistecon, specifan eliron, filtrilon kaj ĵetan premon |
| Fanda temperaturo kaj motora ŝarĝo rapide altiĝas | Mekanika energio kaj rezisto pliiĝas | Reviziu rezinviskozecon, ŝraŭbgeometrion, filtrilkondiĉon kaj varmecan profilon |
| Meza degeltemperaturo falas sed variado pliiĝas | Malfrua aŭ nekompleta fandado povas ĉeesti | Inspektu produktajn difektojn kaj komparu kun la fandkapablo de la ŝraŭbo |
| Premocikloj kun eligo kaj motora ŝarĝo | La problemo povas esti nutrado, fandado, temperaturkontrolo aŭ limigo | Uzu ladiagnoza gvidilo |
| Ŝarĝo pliiĝas post ŝanĝo de filtrilo aŭ ĵetkubo | Laŭflua rezisto ŝanĝis la operacian punkton | Komparu puran kaj malpuran premon je la sama materialo kaj rapideco |


Uzu kontrolitan paŝoteston anstataŭ persekuti la kontrolojn
- Elektu unu stabilan materialan loton kaj produkton.Rekordu rezinan gradon, buleton aŭ remuelitan formon, aldonaĵojn, humidecon kaj lastatempan materialan sekvencon.
- Establi bazlinion.Registru realajn rpm, furaĝon, eliron, fandan temperaturon, premon, motorŝarĝon, zonlegaĵojn kaj produktan kvaliton post kiam la linio stabiliĝas.
- Ŝanĝu unu aprobitan variablon.Uzu la pliigon kaj stabiligan tempon difinitan per la linioproceduro. Ne ŝanĝu rapidon, nutradon kaj temperaturon kune.
- Komparu kaj mezumon kaj variadon.Akceptebla mezumo povas kaŝi biciklan premon aŭ neegalan degel-temperaturan profilon.
- Marku la unuan limigan kondiĉon.Ĝi povas esti motora ŝarĝo, premo, fanda kvalito, dimensia stabileco, malvarmiga kapacito aŭ surfaca difekto.
- Ripeti nur ene de aprobitaj limoj.La utila maksimumo estas atingita kiam alia pliiĝo donas tro malmulte da produktaĵo aŭ puŝas mezurita kondiĉo ekster akcepto.
Nia fabriko vido:kliento, kiu sendas kvin stabilajn operaciajn punktojn, donas al ni pli utilajn pruvojn pri dezajno ol kliento, kiu sendas unu maksimuman rpm. La tendenco montras kie la linio perdas efikecon kaj ĉu la sekva ŝanĝo apartenas al la nutra sekcio, ŝraŭbo-geometrio, eluziĝokondiĉo aŭ kontraŭflua ekipaĵo.
Kiam la proceza tendenco montras reen al la aparataro
Pli altaj rpm ne povas ripari troan ŝraŭb-al-barela senigon, subgrandan furaĝsekcion, fandantan sekcion kiu falas malantaŭen, aŭ miksilon kiu kreas tro multe da premoperdo. Ĝi povas plifaciligi tiujn limojn. Purigu kaj mezuru eluzitajn komponantojn antaŭ kopii ilin.
Uzu labaro, konvencia kaj miksa ŝraŭbo komparokiam fanda unuformeco ŝanĝiĝas kun rapideco. Uzu laporti mezuran gvidilonkiam specifa produktaĵo malkreskas kun pura fluvojo kaj stabila materialo.
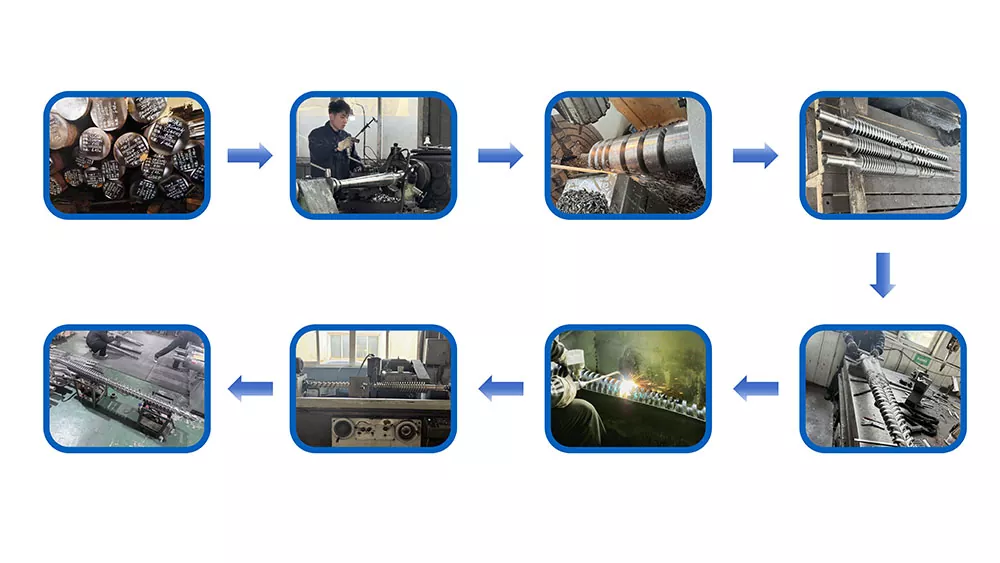
Tiu de Nanhaiyaekipaĵo paĝodeklaras ke ĝiaj CNC-torniloj povas maŝinprilabori pecojn ĝis 6 m kaj ĝia bora kaj muelada ekipaĵo havas 0.02 mm poziciigantan precizecon. Tiuj estas fabrik-nivelaj eldonitaj kapabloj. La aprobita desegnaĵo ankoraŭ devas difini la dimensiojn kaj inspektajn punktojn por la mendo.

Datenoj por altprodukta ununura ŝraŭba revizio
- Maŝinfaristo, modelo kaj ŝraŭbo diametro
- Originalaj kaj nunaj ŝraŭbo kaj barelaj mezuradoj
- Rezina grado, buleta formo, remuelita kaj aldonaĵoj
- Normala kaj cela eligo kun akceptita kvalito
- Motoro, rapidumujo-proporcio kaj taksita tordmomanto-datumoj
- Fakta rpm, motora ŝarĝo kaj energia tendenco
- Barelaj fikspunktoj kaj realaj zonlegadoj
- Fandtemperatura loko kaj sensila metodo
- Tendenco de premo, detaloj pri filtrilo kaj ĵetkubo
- Malvarmigo, transporto kaj laŭfluaj limoj
- Fotoj de difektoj kaj konservitaj specimenoj
- Originalaj desegno kaj konekto-dimensioj
Oftaj demandoj
Ĉu pliiĝanta ŝraŭbo-rapido ĉiam pliigas eliron de extruder?
Ne. Eligo povas altiĝi kun ŝraŭbo-rapideco ene de stabila operacianta fenestro, sed nutra kapablo, buletoformo, ŝraŭbo-geometrio, fanda kapablo, mortrezisto, motorŝarĝo kaj eluziĝo povas limigi la rezulton. Ĉe alta rapideco, specifa eligo povas fali aŭ la fandado povas iĝi malpli unuforma.
Ĉu la agordita temperaturo de la barelo estas sama kiel la temperaturo de fandado?
Ne. Barelaj fikspunktoj kontrolas hejtigzonojn, dum la polimero ankaŭ ricevas mekanikan energion de ŝraŭbo-rotacio kaj tondo. Mezuru la fandadon ĉe difinita loko per taŭga sensilo kaj registru la metodon anstataŭ trakti la regilon fikspunkton kiel la realan fanditan temperaturon.
Kial fandi temperaturo povas altiĝi kiam ŝraŭbo-rapido pliiĝas?
Pli alta ŝraŭbrapideco povas pliigi tondrapidecon kaj enigaĵon de mekanika energio. Kiom la fanda temperaturo ŝanĝiĝas dependas de rezina viskozeco, ŝraŭbgeometrio, plenigaĵo, barelprofilo kaj kontraŭflua rezisto. Kelkaj ŝraŭbo kaj materialaj kombinaĵoj povas anstataŭe montri malbonan aŭ nekompletan fandadon preter kritika rapideco.
Kial eligo povas ĉesi pliiĝi eĉ kiam rpm altiĝas?
La nutraĵsekcio povas ĉesi pleniĝi proporcie, buleta glito povas ŝanĝiĝi, pogranda denseco povas varii, degelkapacito povas esti atingita, aŭ morto kaj filtrila rezisto povas limigi la sistemon. Eluzita ŝraŭbo kaj barelo ankaŭ povas pliigi elfluadon kaj redukti utilan pumpadon.
Kion registru operatoroj post ŝanĝado de ŝraŭbrapideco?
Registru realan ŝraŭbrapidecon, furaĝrapidecon, eliron, fandantan temperaturon kaj variadon, fandantan premon kaj variadon, motorŝarĝon, zontemperaturojn, malvarmigan respondon, produktan kvaliton kaj la tempon permesitan atingi novan stabilan kondiĉon.
Kiajn datumojn mi sendu Nanhaiya por altprodukta unuŝraŭba revizio?
Sendu la rezinan gradon kaj formon, aldonaĵojn kaj plenigaĵojn, bezonatajn elirojn, nunajn rpm, datumojn pri motoro kaj skatolo, barelprofilon, fandtemperaturon kaj premon-tendencojn, ĵetkubojn kaj filtrilojn, ŝraŭbajn kaj barelajn desegnaĵojn, eluziĝo-mezuradon kaj la produktan difekton aŭ produktadlimon, kiun vi devas solvi.
Redakcia noto: Nanhaiya-produktaj specifoj kaj asertoj estas identigitaj kiel kompanio-publikigitaj informoj. Sendependa esplorado subtenas la procezrilatojn, ne garantion por iu Nanhaiya modelo. Finaj limoj kaj akceptkondiĉoj postulas la materialon, maŝinon, aprobitan desegnaĵon kaj projektan testplanon.