Novaĵoj

Kiel la ŝraŭbo povas renkonti eluziĝoreziston kaj altprecizajn pretigajn postulojn?

2026-05-11 0 Lasu al mi mesaĝon

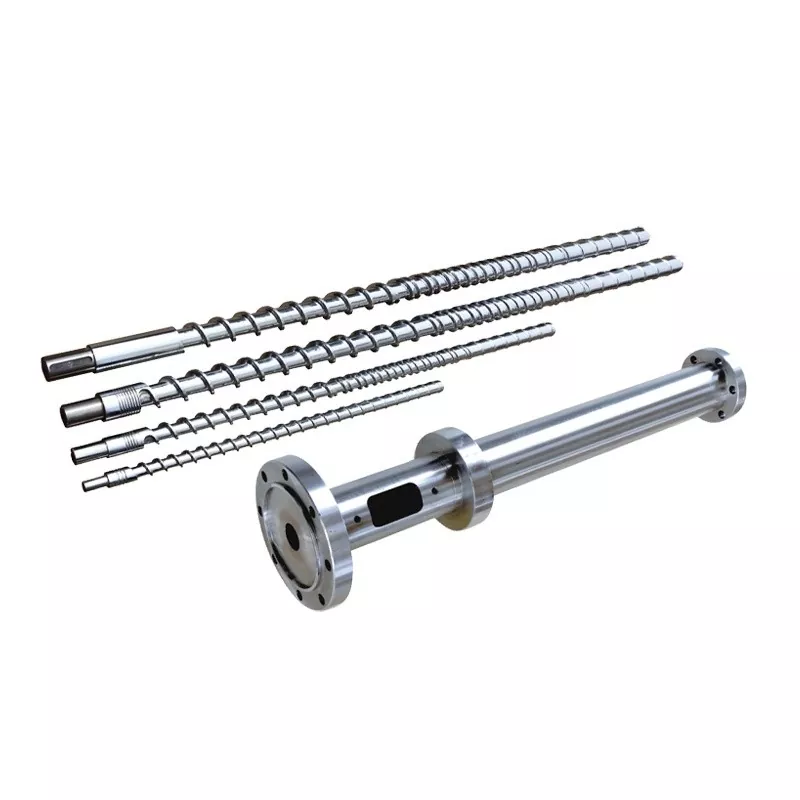
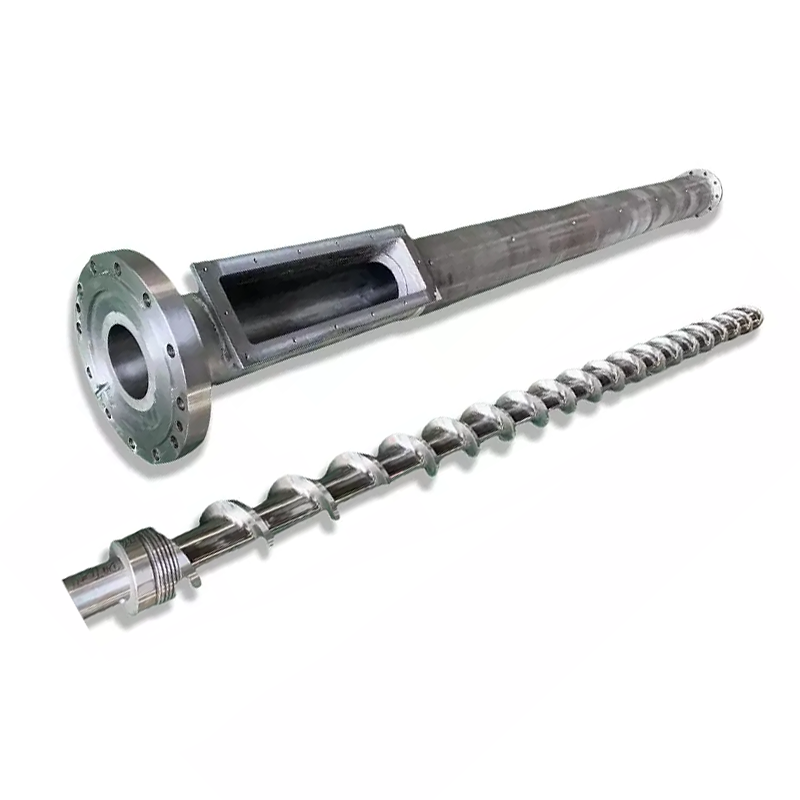
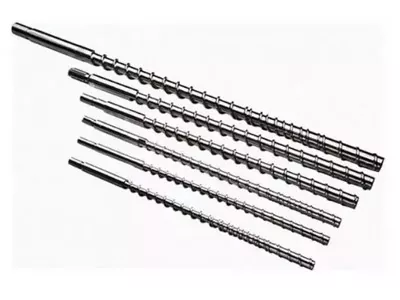
En la kampo de plasta eltrudado kaj injektomuldado, laununura ŝraŭboestas la kerna potenca komponanto de la tuta linio de produktado. Bone desegnita kaj precize fabrikita, ĝi ne nur determinas la stabilecon de materiala transportado kaj plastiga kvalito, sed ankaŭ rekte influas la dimensian precizecon de pretaj produktoj kaj produktadkontinuecon. Fronte al kompleksaj materialoj enhavantaj vitran fibron, kalcian karbonaton, mineralajn plenigaĵojn kaj korodajn aldonaĵojn, konservi bonegan eluziĝon kaj stabilan pretigan precizecon por ĉi tiu ŝlosila parto sub longdaŭra alta ŝarĝo, alta frotado kaj alta temperaturo fariĝis teknika fokuso por ekipaĵaj administrantoj kaj procezaj inĝenieroj.

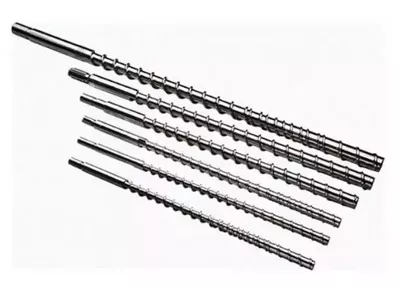
single-screw

Eluziĝo kaj Korodo: Primaraj Kaŭzoj Bazitaj sur Produktadaj Datumoj

Faktoroj kondukantaj al trofrua ŝraŭba surfacfiasko rekte rilatas al la karakterizaĵoj de la prilaboritaj materialoj. Malsamaj materialoj produktas malsamajn damaĝmekanismojn sur aUnunura Ŝraŭbo,postulante celitajn protektajn solvojn. La malsupra tabelo resumas tri oftajn specojn de materiala damaĝo kaj iliajn efikojn:

Materiala Tipo / Kondiĉo Ĉefa Damaĝa Mekanismo Specifa Efekto sur Ununura Ŝraŭbo
Vitra fibro, kalcia karbonato, mineralaj plenigaĵoj Abrazio kaj tranĉado de malmolaj eroj Ŝraŭbflugaj randoj rondiĝas, transdonante efikecajn falojn, senigo pliiĝas
PVC, EVA, TPR kaj aliaj varmo-sentemaj materialoj Korodaj gasoj (ekz., HCl) liberigitaj ĉe alta temperaturo Mikroporoj kaj pikado sur metala surfaco, forto-degenero
Alt-viskozeca fandado aŭ reciklita materialo Loka trovarmiĝo pro alta tonda streĉo Akcelita surfaca laceco eluziĝo, fendoj aŭ disfaldo


En fakta produktado, abrazia eluziĝo kaj kemia korodo ofte alternas, plue akcelante la difekton de ŝraŭbo. Tial kompleta protekta sistemo devas esti konstruita el tri aspektoj: materialo, varmotraktado kaj surfaca inĝenierado.

Ŝlosilaj Teknikaj Vojetoj por Plibonigi Eluziĝon kaj Precizecon

Kernaj Procezoj: Sistema Protekto de Baza Materiala Traktado al Malmola Tegaĵo

Por atingi kaj altan eluziĝon kaj altan precizecon, profesiaj produktantoj kutime adoptas la sekvan laŭpaŝan procezsistemon:

  • Bazmaterialo estingo kaj hardado- Uzu 38CrMoAlA alojŝtalon, faru estingadon kaj alttemperaturan moderigon por akiri unuforman harditan sorbitan strukturon, forigante forĝan streson kaj havigante bonan kernan fortikecon.
  • Preciza muelado- Uzu altprecizajn cilindrajn kaj CNC-fadenajn muelilojn por certigi geometrian precizecon de la flugprofilo. La rekteco, tonaltoleremo, kaj surfaca malglateco de aUnunura Ŝraŭboestas kontrolitaj al mikrona nivelo, reduktante fandan retrofluon kaj lokan frikcion.
  • Surfaca nitrurado– Apliki gason aŭ jonnitridon por formi 0,3–0,6 mm blankan tavolon sur la ŝraŭbsurfaco, atingante surfacan malmolecon de HV900–1100, multe plibonigante abrazivan eluziĝoreziston konservante kernan fortikecon.
  • Electroplating aŭ senelektroplatado– Por tre korodaj materialoj (ekz. PVC, fluoroplastoj), aldonu malmolan kromion aŭ elektronikelan tavolon super la nitrurita tavolo por sigeli mikroporojn kaj plibonigi korodan reziston, reduktante fandan adheron.
  • Dualaloja ŝprucveldado (PTA aŭ lasera tegaĵo)- Por tre abrazivaj materialoj kiel vitrofibro, kalcia karbonato aŭ reciklita materialo, apliku nikel-bazitan aŭ kobaltan alojon sur la flugpintoj, atingante malmolecon super HRC60. Ĉi tiu kunmetita strukturo permesas al la ŝraŭbo konservi stabilan plastigan kapaciton kaj precizan forigon sub altrapida eltrudado kaj korodaj medioj.

Preciza Maŝinado kaj Proceza Kongruo: Certigante Unuforman Plastigadon kaj Produktan Konsistencon

Alta precizeco temas ne nur pri la propraj dimensiaj toleremoj de la ŝraŭbo, sed ankaŭ pri kontrolado de la senigo inter la ekstera diametro de la ŝraŭba flugo kaj la barela interna muro. Sperto montras, ke kontroli la senigon inter aUnunura Ŝraŭbo kaj la barelo ene de 0,10–0,20 mm (depende de diametro) signife reduktas fandantan elfluadon kaj pliigas specifan produktadon. Krome, optimumigitaj geometriaj parametroj (kunpremadproporcio, L/D-proporcio) kongruaj kun kanelitaj barelaj nutraj buŝoj povas atingi altan tondan plastigon ĉe pli malaltaj ŝraŭbrapidecoj, reduktante fandtemperaturon je ĉirkaŭ 10 °C, tiel plibonigante produktan surfackvaliton kaj dimensia stabileco.

Totalaj Solvoj por Malmolaj Operaciaj Kondiĉoj

Por specialaj materialoj kiel ekzemple ligno-plasta kunmetaĵo (WPC), tre plenigitaj inĝenieristikplastoj kaj reciklitaj materialoj, ĉefaj produktantoj ŝanĝiĝis de simpla partprilaborado al integraj teknikaj servoj kovrantaj "materialan elekton - procezdezajnon - posttraktadon".

Ekzemple, por plifortigita nilono enhavanta pli ol 30% vitrofibro, ŝraŭbo povas esti dizajnita kun varia tonalto kaj varia kanalprofundo, kun rondetaj transiroj ĉe la flugradiko por redukti streskoncentriĝon. Kombinita kun duobla-aloja ŝprucveldado kaj spegula polurado (surfaca malglateco Ra ≤ 0,05 μm), ĉi tio reduktas riskon de karbona deponejo kaj faciligas purigadon.

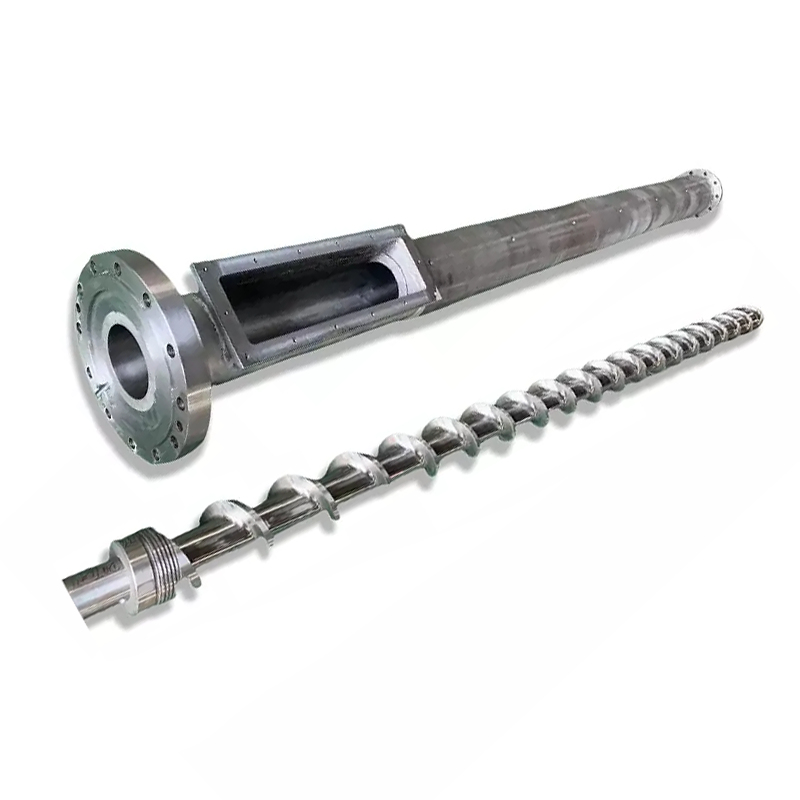
single-screw

Konkludo: Longtempa Valoro de Investado en Alt-Efikeca Ŝraŭbo

En resumo, aUnunura Ŝraŭbofabrikita kun preciza dezajno kaj multoblaj protektaj traktadoj ne nur signife plilongigas sian propran servon, sed ankaŭ plibonigas eltrudan kaj injektan muldan energian efikecon, reduktas bontenadon kaj certigas produktan kvalitan konsistencon. Kiam plastaj pretigaj kompanioj elektas fabrikiston kielZhoushan Nanhaiya Plastic Machinery Co., Ltd.- kiu posedas kompletan procezan ĉenon, precizecan maŝinan ekipaĵon kaj ampleksan industrian sperton - ili akiras unu-haltan teknikan certigon de ŝraŭbmaterialo, varmotraktado ĝis surfaca tegaĵo, metante solidan bazon por longdaŭra stabila produktado.

Rilataj Novaĵoj
Lasu al mi mesaĝon
X
Ni uzas kuketojn por oferti al vi pli bonan foliuman sperton, analizi retejon-trafikon kaj personecigi enhavon. Uzante ĉi tiun retejon, vi konsentas pri nia uzo de kuketoj. Privateca Politiko
MalakceptiAkceptu