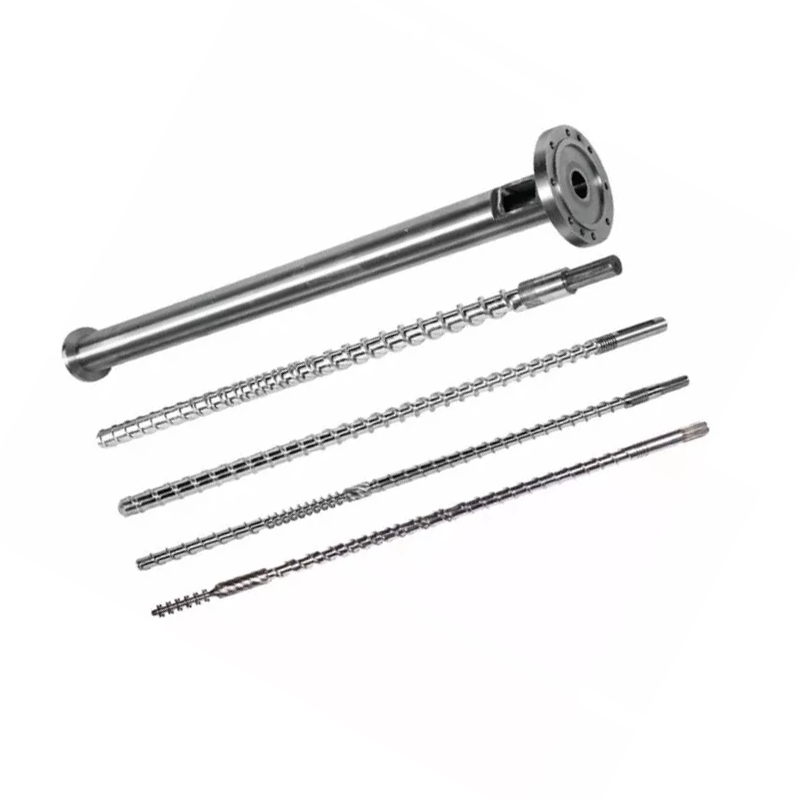
Pipo ĵetkubo devas konveni pli ol nominala diametro. Ĝi devas kongrui kun la polimero, formuliĝo, pipnormo, eligo, extruder-konekto, kalibra sistemo kaj la maniero kiel viaj funkciigistoj ŝanĝas grandecojn. Ĉi tiu gvidilo transformas tiujn enigojn en aĉetospecifon por produktado de PVC, PE, CPVC, PP kaj PPR.


Aĉeti atubo extrusion die kapo, sendu al la provizanto kvin kongruajn datumajn arojn: la materialo kaj formuliĝo; la pipo normo, diametro kaj murgamo; eligo kaj linio-rapido; la extruder-flanĝo kaj fand-enira interfaco; kaj la kontraŭflua kalibrilo, vakuo, malvarmigo kaj transporta aranĝo. Peto, kiu donas nur "PVC-tubon, 110 mm" ne estas preta por inĝenieristiko.
La plej grava kontraktpunkto estas la akcepta kondiĉo. Nomu la realan produktadmaterialon, tubgrandecon, stabilan eliron, liniorapidecon, hejtadon kaj sensilaranĝon, permeseblan murvarion, eksteran diametron, ovalecon, surfacan kondiĉon kaj postulatajn produktajn provojn. La ĵetkubo formas la varman fandadon, sed ĝi ne povas per si mem garantii la finan malvarmigitan tubon.
La unua decido ne estas la diametro de ĵetkubo
La unua decido estas la produktadkoverto. Unu kapo povas prizorgi grupon de proksimaj grandecoj kun ŝanĝeblaj ĵetkuboj kaj mandriloj. Tre larĝa grandeca gamo povas produkti kompromisojn en fluo, loĝtempo, alĝustigo, kappremo kaj transiĝa laboro. La ĝusta gamo dependas de la materialo kaj rapideco, ne nur de kiuj enmetoj povas fizike konveni en la korpo.
Ni dividas ĉiun enketon en tri limojn. La produktolimo kovras tubmaterialon, normon, diametron kaj muron. La procezlimo kovras produktaĵon, rapidecon, temperaturon kaj premon. La mekanika limo kovras la flanĝon, centran linion, hejtilojn, sensilojn, levan kaj kontraŭfluan pozicion.
| Enigo de aĉetanto | Kial ĝi ŝanĝas la kapon | Sendu pruvojn |
|---|---|---|
| Polimero kaj kompleta formulo | Ŝanĝas viskozecon, varmegan sentemon, gliton, eluziĝon, korodan riskon, loĝtempan limon kaj purigan metodon | Rezino-grada datumfolio, formuliĝprocentoj kaj specimeno |
| Pipo-normo kaj apliko | Difinas la pretan produkton, kiun la linio devas produkti kaj testi | Ekzakta norma nombro, eldono, merkato kaj interna desegnaĵo |
| OD, muro, SDR aŭ horaro gamo | Agordas la ringan fluon, ilan familion kaj praktikan ŝanĝ-parton | Grandectabelo kun minimumaj, normalaj kaj maksimumaj produktoj |
| Reta eligo kaj linia rapideco | Ŝanĝas flurapidecon, premon, hejtŝarĝon, loĝtempon kaj kontraŭfluan malvarmigan postulon | Stabila vendebla kg/h por ĉiu kritika grandeco |
| Ekstrudilo kaj adaptila interfaco | Determinas la enirgeometrion, riglilpadronon, registron, sigelon, centran altecon kaj subtenon | Kontrolita desegnaĵo plus mezuritaj fotoj de la ekzistanta maŝino |
| Kalibrado kaj malvarmiga sistemo | Influas malaltiĝon, finan OD, ovalecon, murdistribuon kaj komencan konduton | Desegnoj de kalibrilo, datumoj de vakuaj benzinujoj, longeco de malvarmigo kaj pozicio de forigo |
| Ŝanĝa plano | Determinas kiuj partoj estas forpreneblaj, kiel ili estas centritaj kaj kiom sekure funkciigistoj pritraktas ilin | Ŝanĝi frekvencon, purigadmetodon, gruokapaciton kaj celan malfunkcion |
Nia fabriko vido:ni ne rigardas nominalan tubdiametron kiel sufiĉan ĵet-kapan specifon. Se aĉetanto donas al ni nur la rezinan nomon kaj OD, ni petas pri la murserio, formulo, eligo, extruder-interfaco kaj grandeco-metodo antaŭ ripari la fluvojon. Rapida citaĵo bazita sur mankantaj enigaĵoj kutime movas la neresponditajn demandojn en komisiadon.



Komencu kun la finita pipo-normo
Mortkapo estas produkta ilaro. Ĝi ne estas pipa atestilo. La aĉetanto devas identigi la precizan produktonormon kaj eldonon, dum la provizanto devas traduki la pipkoverton en fluvojon, ilaron kaj alĝustigmetodon. Fina plenumo estas pruvita sur la finita pipo per la provoj necesaj por ĝia merkato kaj apliko.
Por oftaj akvopipaj projektoj, tri utilaj oficialaj referencoj estasISO 1452-2:2009 por PVC-U-tuboj, ISO 4427-2:2019 por PE-tubojkajISO 15874-2:2013 por PP-tuboj uzataj en instalaĵoj de varma kaj malvarma akvo. Kontrolu la nunan eldonon, amendojn kaj nacian adopton kiam la kontrakto estas preta.
| Familio de pipoj | Oficiala komenca referenco | Informoj, kiujn la kapa RFQ ankoraŭ bezonas |
|---|---|---|
| PVC-U-premtubo | ISO 1452-2 aŭ la bezonata nacia ekvivalento | PVC-sek-miksaĵa formulo, pipserio, nominala OD, murtablo, eniga poŝmono, eligo, linio-rapideco kaj surfacaj postuloj |
| PE-premtubo | ISO 4427-2 aŭ la bezonata nacia ekvivalento | Ekzakta PE-kunmetaĵo, SDR-gamo, OD-gamo, solida aŭ kunektrudita konstruo, stria aŭ tavola aranĝo, eligo kaj malvarmiga sistemo |
| PP aŭ PPR varma kaj malvarma akvotubo | ISO 15874-2 aŭ la bezonata nacia ekvivalento | Ekzakta PP-grado, pipa dimensioklaso, serva aplikaĵo, tavolkonstruo, diametro kaj mura gamo, eligo kaj kalibra metodo |
| Elektra tubo aŭ industria tubo | La aplikebla nacia, industria aŭ klienta specifo de la aĉetanto | Materiala formulo, rigideco aŭ funkcia celo, geometrio, koloro, presaĵo aŭ strio, prova plano kaj permeseblaj surfacaj difektoj |
Ne skribu "laŭ internacia normo" en la RFQ.Nomu la dokumenton, parton, eldonon kaj lokan adopton. Poste aligu vian finitan desegnon kaj inspektan planon. Similaj nominalaj grandecoj povas havi malsamajn murintervalojn, testkondiĉojn kaj identigajn postulojn.
Unu plia disiĝo gravas. Trink-akva aprobo koncernas la pretan pipprodukton kaj ĝiajn malsekigitajn materialojn. Mendi kapon de ĵetkubo de Nanhaiya ne transdonas trinkakvan aprobon al la pipo de la aĉetanto. Rezina aprobo, kunmetaĵkontrolo, produktadrekordoj kaj triaparta atestado restas parto de la observsistemo de la pipo-fabrikisto.
Indiku la realan formulon, ne nur PVC aŭ PE
Tiu de Nanhaiyatubo extrusion die kapoestas ofertita por PVC kun aldonaĵoj, PE, CPVC kaj PP. Tiuj nomoj difinas materialajn familiojn. Ili ne rakontas al ni la fandan viskozecon, plenigaĵŝarĝon, stabiligilan sistemon, reciklitan enhavon, pretigan fenestron aŭ tendencon elŝuti.
Por PVC, sendu la plenan sek-miksan recepton laŭ pezo kaj la miksa kondiĉo. Kalcia karbonato-nivelo kaj partikla traktado, lubrikaĵa ekvilibro, stabiligila sistemo, efiko-modifilo, pretiga helpo, pigmento kaj relabora procento povas ĉiuj ŝanĝi muran aspekton, kappremon kaj deponan konduton.
Por PE aŭ PPR, sendu la precizan kunmetitan gradon kaj nunan provizantan datumfolion. Inkluzivi informon pri fanda masfluo aŭ viskozeco kiel publikigite por tiu grado, denseco, aldonaĵoj, karbonigra aŭ kolorsistemo, remuelita limo kaj ĉu identigaj strioj aŭ funkciaj tavoloj estas kunekstruditaj.
PVC kaj CPVC
Varma historio kaj restadtempo meritas proksiman atenton. La fluvojo devus eviti nenecesan retenadon, kaj la hejta plano devas subteni kontrolitan ekfunkciigon kaj purigadon. Formulŝanĝoj devas esti malkaŝitaj antaŭ fabrikado.
PE
Grado, fanda forto, eligo kaj malvarmiga kapablo agas kune. Altprodukta PE-kapo bezonas stabilan cirkonferencan fluon kaj taŭgan grandeco-sistemon, ne simple pli grandan ringan breĉon.
PP kaj PPR
Indiku la precizan rezinon kaj servoprodukton. Varma kaj malvarma akvotubo, industria tubo kaj plurtavola konstruo povas postuli malsamajn ilojn, malvarmigon kaj akceptajn kondiĉojn.
Nia fabriko vido:kiam produktteamo ŝanĝas plenigaĵon, rezinan gradon aŭ reciklitan procenton post kiam la ilaro estas aprobita, la ĵetkubo ne subite fariĝis malpreciza. La proceza enigo ŝanĝiĝis. Ni registras la referencan formulon sur la teknika interkonsento, por ke estonta problemo komenciĝu de konata kondiĉo.

La ĵetkubmalfermaĵo ne estas la fina tubgrandeco
Varma ringforma fandado ne forlasas la ĵetkubon kaj restas geometrie fiksita. Ĝi povas ŝveliĝi ĉe la elirejo, malsupreniri sub forigo, kontakti la kalibrilon, ŝrumpi dum malvarmigo kaj daŭre ŝanĝiĝi dum ĝia temperaturo egaliĝas. Tial nominala 110 mm tubo ne aŭtomate uzas 110 mm ĵetan malfermaĵon.
La fina rezulto venas de sistemo: eligo de extruder, fanda temperaturo kaj premo, ĵetkubo kaj mandrila geometrio, cirkonferenca varmo-ekvilibro, centrado, aervojo, kalibrilo, vakuo, malvarmigo kaj transportrapideco. Se ĉi tiuj partoj estas aĉetitaj de malsamaj provizantoj, la aĉetanto devus asigni unu kontrolitan interfacdesegnaĵon kaj unu akceptan respondecmatron.
| Kontrolelemento | Kion ĝi rekte influas | Kion ĝi ne povas pruvi sole |
|---|---|---|
| Die kaj mandrila fluo vojo | Anula fandita distribuo, premoperdo, loĝeja konduto kaj komenca tubformo | Fina malvarma OD, muro, ovaleco aŭ prema agado |
| Mandrila centra ĝustigo | Komenca cirkonferenca breĉo kaj korekto de murdistribuo | Stabila rezulto kiam temperaturo, fluo aŭ laŭflua vicigo daŭre drivas |
| Hejtilo-zona aranĝo | Termika kontrolo ĉirkaŭ kaj laŭ la kapo | La fakta degeltemperaturo sen difinita mezurmetodo |
| Kalibrilo kaj vakua tanko | Ekstera grandeco, frua malvarmigo kaj formo-subteno | Uniforma muro kiam la envenanta fanda tubo estas malstabila |
| Malvarmiga sistemo | Rapideco de solidiĝo, dimensia stabileco kaj forigo de resta varmo | Bona geometrio kiam akvotemperaturo aŭ fluo estas nekontrolita |
| Haul-off | Linia rapideco, malaltiĝo kaj konstanta transporto | Ĝusta dimensioj kiam la tirilo estas misalignita aŭ rapideco variadas |
Utila regulo pri grandeco:specifu la plej malgrandan kaj plej grandan tubon, sed inĝenieru ĉirkaŭ la malfacilaj operaciaj anguloj. Ĉi tiuj ofte estas la plej granda pipo ĉe alta produktaĵo, la plej maldika muro ĉe alta liniorapido, malalt-produkta eta grandeco kiu pliigas loĝtempon, kaj la produkto kun la plej malloza muro aŭ surfaca postulo.


Nanhaiya ofertas alĝustigeblajn mandrilojn, malvarmigajn kanalajn opciojn kaj anstataŭigeblajn tegaĵojn sur sia pipa kapa gamo. Uzu tiujn eblojn pro difinita kialo. Alĝustigo estas utila kiam funkciigistoj havas ripeteblan centran metodon. Anstataŭigeblaj eluzaĵkomponentoj estas utilaj kiam ilia amplekso, rezerva kvanto kaj anstataŭiga proceduro estas klaraj.
Ŝlosu la ekstrudan interfacon antaŭ ol la maŝinado komenciĝas
Pipĵetkubo povas havi bonegan internan fluvojon kaj ankoraŭ malsukcesi instali ĉar la enirejo, registro, riglilpadrono, sigelo aŭ centra alteco estis supozitaj. Anstataŭaj projektoj estas aparte vundeblaj ĉar maŝindesegnaĵoj povas esti malnovaj, modifitaj aŭ neatingeblaj.
Ni preferas tri formojn de pruvo: la originala kontrolita desegnaĵo, freŝaj mezuradoj kaj klaraj fotoj kun skalreferenco. Se la tri malkonsentas, solvu la konflikton antaŭ ol la fabrikada desegnaĵo estas liberigita.
- Ekstrudisto faro, modelo kaj ŝraŭba agordo
- Ŝraŭbo-diametro kaj taksita eliga gamo
- Malŝarĝo aŭ adaptila flanĝo desegnaĵo
- Registri diametron, profundon kaj toleremon
- Riglilkvanto, fadeno, tonalta rondo kaj orientiĝo
- Sigel-vizaĝa geometrio kaj paka metodo
- Diametro de fandado kaj transira longo
- Bezonata rompplato aŭ ekraninterfaco
- Premo-sensilo haveno grandeco kaj loko
- Fand-temperatura sensilo tipo kaj enmeto
- Hejtilo-tensio, ofteco, potenco kaj konektiloj
- Tipo de termopar kaj kongruo de regilo
- Die-kapa centra alteco kaj fluodirekto
- Subtena kadro, radoj, reloj aŭ levpunktoj
- Disponebla instalado kaj bontenado senigo
- Distanco al kalibrilo kaj viciga referenco
Nanhaiya fabrikas agordeblabarelaj flanĝojkaj die-kapaj komponantoj, do la adaptilo povas esti diskutita kun la kapo anstataŭ maldekstre kiel instala surprizo. Por kompleta linio-projekto, vicigu la die interfacon kun la elektitaplasta extruder-maŝino, kontroloj kaj kontraŭflua ekipaĵo.
Nia fabriko vido:telefonfoto de flanĝo helpas nin kompreni la aranĝon, sed ĝi ne difinas riglilon aŭ registran taŭgecon. Ni uzas la foton por trovi demandojn. Ni uzas subskribitan desegnon por tranĉi metalon. Tiu distingo malhelpas malgrandan interfacan eraron prokrasti tutan instaladon.


Elektu konstruon ĉirkaŭ la materialo kaj purigado
La diligenta pipa ĵetkapo de Nanhaiya uzas alt-fortan alojan ŝtalon kun harditaj surfacoj kaj estas produktita per precizeca CNC-maŝinado kaj varmotraktado. Ĝia generaloextruder die kapopaĝo listigas 38CrMoAl, nitruradon kaj surfacmalmolecon de HV950 ĝis HV1000.
Tiuj valoroj estas utilaj komencaj datumoj, sed la aprobita specifo ankoraŭ devus identigi la precizan komponan materialon, traktan amplekson, finitan malmolecan kriterion, flu-surfacan finpoluron, dimensia inspektadon kaj ajnan korodan postulon. Malmolecvaloro sur unu komponanto ne estu kopiita al ĉiu fermilo, hejtila kovrilo aŭ struktura parto.
| Serva kondiĉo | Koncerno pri akiro | Kion difini en la citaĵo |
|---|---|---|
| Plenigita PVC | Abrasiva mineralo plenigaĵo, kuŝejoj kaj purigadfrekvenco | Formulo, plenignivelo, malsekigita-komponenta materialo kaj traktado, anstataŭigebla-eluzebla amplekso kaj purigadmetodo |
| CPVC aŭ varmo-sentema kunmetaĵo | Termika historio, hold-up kaj materiala degenero | Pretiga fenestro, flu-voja koncepto, varmigaj zonoj, sensilpunktoj, ekfunkciigo kaj ĉesiga proceduro |
| Karbonnigra PE | Stabila distribuo, surfaca kvalito kaj longaj kuroj | Kunmetita grado, eliga gamo, prema fenestro, hejtila aranĝo kaj purigadaliro |
| Reciklita enhavo | Poluado, viskozeca variado kaj abrazivaj partikloj | Fonto, maksimuma procento, filtra plano, specimeno, atendata variado kaj akceptlimoj |
| Oftaj kolorŝanĝoj | Retenado, aliro, ŝanĝ-parta uzado kaj rubo | Kolorsekvenco, purigadmaterialo, permesita ŝanĝotempo, puriga proceduro kaj forpreneblaj partoj |
Pli malfacila ne estas kompleta materia strategio.Surfaca malmoleco, kaza profundo, substrata fortikeco, koroda konduto, finpoluro kaj riparmetodo devas konveni al la komponento kaj procezo. Petu al la provizanto listigi kio estas traktita, kiel ĝi estas kontrolita kaj kiu inspektada registro venas kun la mendo.


Revizio de Nanhaiyaproduktada ekipaĵo, atestilojnkajteknika servodum provizanta kvalifiko. Instala gvidado kaj longtempa prizorga konsilo povas esti inkluditaj en la interkonsentita subtena amplekso.
Faru grandecoŝanĝon parto de la aĉetkalkulo
Pli malalta ilara prezo povas esti multekosta se ĉiu ŝanĝo ligas gruon, difektas hejtilojn aŭ postulas ripetan provo-eraran centradon. Demandu kiel la ĵetkubo kaj mandrilo estas forigitaj, kie varmaj partoj estas metitaj, kiuj fermiloj estas pritraktitaj, kiel vicigo estas restarigita kaj kiuj sigeloj aŭ konsumeblaj estas anstataŭigitaj.
| Ŝanĝa demando | Kial la aĉetanto devus zorgi | Kontrakta eligo |
|---|---|---|
| Kiuj grandecoj dividas unu korpon? | Montras la realan nombron da kapoj kaj ŝanĝ-partaj aroj | Kongrueca matrico per tubo OD, murgamo kaj materialo |
| Kio devas malvarmiĝi antaŭ forigo? | Influas malfunkcion kaj pritraktan sekurecon | Skribita temperaturo kaj manipulado |
| Kiel estas ĵetkubo kaj mandrilo centritaj? | Influas komencan peceton kaj murkorektadon | Ĝustiga diagramo, referencaj pozicioj kaj trejnado |
| Kiuj iloj kaj levaj aparatoj estas bezonataj? | Malhelpas nesekuran improvizitan uzadon | Listo de iloj, partaj pezoj, levpunktoj kaj fiksaĵdesegnaĵoj |
| Kiuj partoj estas rutinaj rezervaĵoj? | Reduktas malfunkcion post fadeno, sigelo, hejtilo aŭ sensila damaĝo | Dujara rekomendita rezerva listo kun prezo laŭ objekto |
| Kiel la fluvojo estas purigita? | Ŝanĝas laboron, surfacan riskon kaj kolorŝanĝan rubaĵon | Aprobitaj purigaj iloj, materialoj kaj malmuntaj paŝoj |
Por miksita produkta horaro, kalkulu la ŝanĝokoston laŭ horoj, laboro kaj ekrubo. Se planto ŝanĝiĝas inter du malproksimaj tubgrandecoj plurajn fojojn semajne, du kompletaj kapoj povas protekti pli da produktada tempo ol unu korpo kun multaj enigaĵoj. Se ŝanĝoj estas maloftaj kaj la gamo estas kompakta, komuna korpo povas esti prudenta.
Nia fabriko vido:ni demandas, kiu ŝanĝos la ilaron kaj kian levan ekipaĵon disponeblas. Dezajno, kiu funkcias sur pura kunigbenko, povas esti mallerta apud varma extruder kaj vakua tanko. Operaciisto-aliro estas inĝenieristiko, ne post-venda detalo.

Uzu tubdifektojn por trovi la respondecan procezzonon
Kiam pipo forkuras specifon, funkciigistoj ofte alĝustigas la ĵetkubon unue ĉar ĝiaj centraj rigliloj estas videblaj. Tio povas provizore plibonigi unu legadon kaŝante temperaturon, extruder aŭ kontraŭfluan problemon. Registru la difekton ĉirkaŭ la cirkonferenco kaj laŭlonge de la tubo antaŭ ol fari plurajn ŝanĝojn samtempe.
| Rimarkita difekto | Mortkapaj kontroloj | Kontraŭflue kaj laŭflue ĉekoj | Aĉeta leciono |
|---|---|---|---|
| Unu flanko konstante pli dika | Mandrila centrado, fluvojaj deponaĵoj, damaĝo, hejtila ekvilibro kaj asembleo | Ekstrudilo ŝpruciĝanta, kalibrila vicigo, vakua distribuo, malvarmigo kaj haul-for-vicigo | Postulas alireblan centradon, temperaturzonojn kaj alignan referencon |
| Muro ŝanĝiĝas ĉirkaŭ kaj laŭ la tubo | Loza alĝustigo, termika biciklado, malstabila premo aŭ neegala fluo | Nutrado, ŝraŭba eligo, linio-rapida kontrolo, vakuo kaj akvo-temperatura stabileco | Akceptu stabilan operacian fenestron, ne unu mallongan aron da mezuradoj |
| Longaj surfacaj linioj | Poluado, deponaĵo, grataĵo aŭ difektita ĵetlipa surfaco | Nefanditaj eroj, filtrado, kalibrilo-difekto kaj uzado-markoj | Difinu purigajn ilojn, filtrilan planon, surfacan inspektadon kaj rezervajn ilojn |
| Flavaj, brunaj aŭ nigraj strioj | Mortaj zonoj, kuŝejoj, troa loka varmego kaj longa loĝtempo | Poluita furaĝo, bareldeponaĵoj, ŝraŭbo-eluziĝo kaj ĉesiga praktiko | Revizu la plenan fandan vojon kaj purigan rutinon antaŭ kopii la malnovan geometrion |
| Alta kappremo | Restriktita ringoforma breĉo, malalta temperaturo, blokado aŭ netaŭga fluvojo | Ekrana limigo, materiala viskozeco, eligo-postulo kaj sensila kondiĉo | Deklaru la premon-mezurpunkton kaj operacian limon en la specifo |
| Pipo ovaleco | Neegala elirfluo aŭ komenca tubopozicio | Kalibrilo-eluziĝo, vakuo, malvarmiga ekvilibro, subteno kaj transporta vicigo | Fina ovaleco apartenas al la kompleta linio-akcepttesto |
| Malglata interna surfaco | Mandrila finpoluro, kuŝejoj, temperaturo kaj flua konduto | Materiala humideco, disvastigo, degenero kaj eliga stabileco | Inkluzivi kaj internajn kaj eksterajn surfacajn kriteriojn en la specimena aprobo |
Unu-ŝanĝa regulo:registri la bazan linion, ŝanĝu unu kontrolitan variablon, atendu, ke la materialo vojaĝu tra la linio, marku la tuŝitan tubon kaj mezuru denove. Hazarda alĝustigo de temperaturoj, centrado, vakuo kaj transporto samtempe detruas la indicon necesan por identigi la kaŭzon.
Se eligo aŭ fandita premo estas malstabila antaŭ la kapo, ankaŭ inspektu la ŝraŭbon kaj barelon. Nanhaiya provizojPVC-tubo ununuraj ŝraŭboj, PVC-tubo paralela ŝraŭbo barelojkajPVC-tubo konusaj ĝemelŝraŭbaj bareloj. La ĵetkubo ne devus esti restrukturita por kompensi eluzitan aŭ maltaŭgan plastigan sekcion.

Pipa extrudado die kapo RFQ-kontrollisto
Kompleta RFQ lasas la aĉetanton kompari inĝenieran amplekson anstataŭ kompari malaltan bazan prezon kun inkluziva citaĵo. Metu la sekvajn erojn en unu revizi-kontrolitan pakaĵon.
- Identigu la produktojn.Listigu ĉiun tubon OD, muron, SDR aŭ horaron, tavolkonstruadon, koloron kaj aplikon. Marku la normalan produkton kaj la plej malfacilan grandecon.
- Nomu la normon.Donu la ĝustan normon, parton, eldonon, nacian adopton kaj internan desegnaĵon. Aligu la planon de inspektado pri finita tubo.
- Malkaŝu la materialon.Provizu la plenan PVC-formulon aŭ ĝustan PE, PP aŭ PPR-gradon, aldonaĵojn, plenigaĵon, pigmenton, reciklitan enhavon kaj provizantajn datumajn foliojn.
- Difinu tarifon.Donu netan vendeblan produktaĵon kaj linio-rapidecon por ĉiu kritika produkto, plus la disponeblan malvarmigan kapaciton kaj normalan operacian horaron.
- Priskribu la ekstrudilon.Ŝtata unuopa, paralela ĝemelo aŭ konusa ĝemelŝraŭbo; ŝraŭbo diametro; motora potenco; normala fanda premo kaj temperaturo; aranĝo de adaptilo; kaj nunaj procezlimoj.
- Kontrolu la interfacon.Aligu la flanĝon, registri, riglilon cirklon, sigelan vizaĝon, fandan fendulon, centran altecon, sensil-havenon kaj subtenajn desegnaĵojn.
- Indiku elektrajn detalojn.Listo de hejtila tensio kaj frekvenco, termopar-tipo, konektilnormo, regilo-kongruo, kablolongo kaj danĝera areo postulo se aplikeble.
- Montru la laŭfluan linion.Inkluzivi kalibrilo-dimensiojn, vakuan tankon, malvarmigan longon, ŝprucaĵon aŭ mergan aranĝon, transportan tipon, centran linion kaj distancon de la eliro.
- Elektu la ŝanĝkampon.Enlistigu ŝanĝ-partajn arojn, rezervajn hejtilojn kaj sensilojn, sigelojn, fermilojn, pritraktajn ilojn, stokajn rakojn kaj deziratan grand-ŝanĝan proceduron.
- Difinu dokumentojn.Petu muntajn kaj partajn desegnaĵojn, fakturon de materialoj, materialajn kaj varmotraktadajn registrojn, dimensia inspektadon, elektran liston, funkcian instrukciojn kaj rezervajn liston.
- Skribu la akceptoteston.Nomu la rezinon, formulon, tubgrandecon, kurdaŭron, eliron, liniorapidecon, procezajn rekordojn, dimensia specimenon kaj pasi/malsukcesajn kriteriojn.
- Klarigi subtenon.Interkonsentu pri instal-gvido, respondeco pri komisiado, trejnado de operaciisto, fora asistado kaj la limo inter kaploko kaj kompleta linio.
Anstataŭa averto:eluzita ĵetkubo eble ne plu konservas siajn originajn dimensiojn. Mezuru la maŝinan interfacon kaj bonan retenitan tubon, trovu iujn originalajn desegnaĵojn kaj klarigu kial la malnova kapo estas anstataŭigita. Kopii ĉiun eluzitan dimension povas reprodukti la saman fluon aŭ paraleligproblemon.
La ŝraŭba agordo ankaŭ devas kongrui kun la materiala devo. Foliumi Nanhaiya'sununuraj ŝraŭboj, paralelaj ĝemelŝraŭbojkajkonusaj duŝraŭbaj barelojkiam la enketo kovras la plenan plastigan sekcion. Por akcesoraĵoj kaj konektitaj iloj, uzu laeltrudaj rezervaj gamoj.
Akceptu la kapon pri la produktadkondiĉo, kiun vi planas vendi
Dimensia inspektado pruvas, ke la fabrikitaj komponantoj kongruas kun la desegno. Ĝi ne pruvas kiel specifa kunmetaĵo fluos tra la kompleta linio. Solida akceptoplano havas du partojn: komponan konfirmon kaj produktadon.
| Etapo de akcepto | Kion kontroli | Registro por konservi |
|---|---|---|
| Dokumenta revizio | Aprobita desegna revizio, materiala fakturo, ŝanĝ-parta matrico, hejtilo kaj sensillisto, manlibroj kaj rezerva amplekso | Subskribita dokumentregistro |
| Inspektado de komponantoj | Kritikaj interfacoj, samcentraj ecoj, sigelaj vizaĝoj, fermiloj, havenoj, materialo, traktado kaj videbla fluo-surfaca kondiĉo | Dimensiaj kaj materialaj aŭ traktaj registroj specifitaj en la ordo |
| Kontrolo de muntado | Fit, orientiĝo, hejtilo instalado, sensilo enmeto, centra movado, subteno, levo kaj aliro | Kontrollisto kun fotoj |
| Kontrolo pri varmigo | Zonidentigo, regilorespondo, sensillegado, nuna remizo kaj termika stabileco | Zonomapo kaj stabiligitaj legaĵoj |
| Produktadkuro | Interkonsentita materialo, tubgrandeco, eligo, liniorapideco, temperaturo, fanda premo, motorŝarĝo, vakuo kaj malvarmigokondiĉoj | Temp-bazita procezfolio kaj retenitaj specimenoj |
| Inspektado de tuboj | OD, muro ĉe multoblaj horloĝpozicioj, ovaleco, maso per longo, interna kaj ekstera surfaco, rekteco kaj postulataj normaj testoj | Inspekta raporto ligita al specimena pozicio kaj produktada tempo |
| Rutina operacio | Ekfunkciigo, centra korekto, normala halto, sekura malmuntado aŭ unu interkonsentita grandoŝanĝo | Operaciisto-subskribo kaj malferma-listo |
Uzu la normalan formulon de la aĉetanto kiam praktike. Se necesas anstataŭa materialo, registru la diferencon kaj limigu tion, kion pruvas la testo. Sukcesa PE-kuro ne validas PVC-formulon, kaj dikmura malaltrapida produkto ne pruvas maldikmuran altrapidan kondiĉon.
Nia fabriko vido:ni preferas stabilan kuron kun spureblaj mezuradoj ol mallonga ekrano ĉe maksimuma produktado. La premo devas ekloĝi, murlegaĵoj devas resti kontroleblaj, hejtiloj ne devas cikli nenormale kaj la malvarmigita tubo devus renkonti la interkonsentitan inspektadon. Tiu rezulto donas al ambaŭ flankoj utilan transdonpunkton.


Oftaj demandoj
Kiaj informoj estas postulataj por citi tuban eltrudan kapon?
Sendu la polimeran gradon kaj formulon, tubon-normon, kompletan grandecon kaj muran gamon, cel-produktadon kaj linion-rapidecon, ekstrudan tipon, fandan fjordon kaj flanĝan desegnon, hejtigan tensio, sensilpostulojn, laŭfluajn kalibrajn detalojn, preferatajn ŝanĝajn partojn kaj akceptplanon. Fotoj kaj mezuritaj desegnaĵoj de la nuna konekto ankaŭ estas utilaj por anstataŭaj projektoj.
Ĉu unu tuba ĵetkapo povas funkcii PVC, PE kaj PPR?
Komuna ekstera korpo povas esti teknike ebla en mallarĝe difinita projekto, sed PVC, PE kaj PPR ne kreas la samajn fluajn, termigajn aŭ dimensigajn kondiĉojn. Ni unue komparas la plenan formuliĝon, eliron, grandecon, fluvojajn postulojn kaj purigan metodon. Aparta ilaro aŭ aparta kapo povas esti la pli sekura produktadelekto.
Ĉu la diametro de la pipo ĵetkubo egalas al la fina tubo-diametro?
Kutime ne. La varma tubo ŝanĝiĝas post forlasado de la ĵetkubo ĉar la fandado ŝvelas, tiras malsupren, eniras la kalibrilon kaj malvarmiĝas. La postulataj dimensioj de ĵetkubo kaj mandrilo devas esti dizajnitaj kun la materialo, produktaĵo, liniorapideco, vakuograndeco kaj malvarmigosistemo, prefere ol kopiitaj rekte de la nominala tubgrandeco.
Ĉu la mortkapo sola povas garantii tuban murdikecon kaj ovalecon?
Ne. La ĵetkapo establas la ringan fandan distribuon, sed fina murdikeco kaj ovaleco ankaŭ dependas de fanda stabileco, centrado, temperaturekvilibro, kalibrilo kondiĉo, vakuo, malvarmigo, haul-off vicigo kaj linio rapido. Akcepto devus testi la kompletan operacian linion.
Kiun materialon uzas Nanhaiya por eltrudaj ĵetkuboj?
La ĝenerala ekstrudisto de Nanhaiya kappaĝo listigas 38CrMoAl kun nitrurado kaj surfaca malmoleco de HV950 al HV1000. La dediĉita pipa eltruda ĵetkubo estas priskribita kiel aloja ŝtalo kun harditaj surfacoj. Fina materialo, varmotraktado kaj malsekigita-surfaco postuloj devas esti konfirmitaj por la rezino, aldonaĵoj kaj purigadmetodo en la aprobita specifo.
Ĉu mi aĉetu unu mortkapon kun multaj grandecaj enigaĵoj aŭ plurajn kompletajn kapojn?
Uzu ŝanĝajn partojn kiam la grandeco, eligo kaj rutino de purigado permesas al unu korpo kovri la laboron sen troa alĝustigo. Apartaj kapoj povas havi sencon kiam produktoj tre diferencas en diametro, polimero, eligo, tavolstrukturo aŭ ŝanĝfrekvenco. Komparu totalan transiĝtempon kaj produktadriskon, ne nur pri ilarprezo.
Kiel devus esti akceptita pipa eltruda ĵetkubo?
Komencu per desegno, materialo, traktado, hejtilo, sensilo, flanĝo kaj fluvoja kontrolo. Poste rulu la interkonsentitan produktadmaterialon laŭ la specifita tubgrando, eligo kaj liniorapideco. Rekordtemperaturoj, fanda premo, murlegaĵoj ĉirkaŭ la cirkonferenco, ekstera diametro, ovaleco, surfaca kondiĉo, maso per longo kaj ajnaj provoj postulataj de la cela tubnormo.
Kio kaŭzas, ke unu flanko de eltrudita tubmuro estas pli dika?
Eblaj kaŭzoj inkluzivas ĵetkubon aŭ mandrilan mis-centradon, cirkonferencan temperaturmalekvilibron, neegalan fandaĵfluon, enpagojn aŭ difekton en la flupado, malstabila ekstrudilproduktaĵo, kalibrigila misparaleligo, malebena vakuo aŭ malvarmigo, kaj transporta misparaleligo. Kontrolu la tendencon antaŭ ol uzi centrajn riglilojn por kaŝi kontraŭfluan problemon.
Teknika enhavo preparita el la aktualaj informoj pri produktoj, ekipaĵoj kaj servo de Nanhaiya, subtenata nur de oficialaj ISO-pipaj-normaj paĝoj. Fina diegeometrio, materialo, traktado, dimensioj kaj akceptaj kriterioj estas difinitaj per la aprobita projektospecifo.