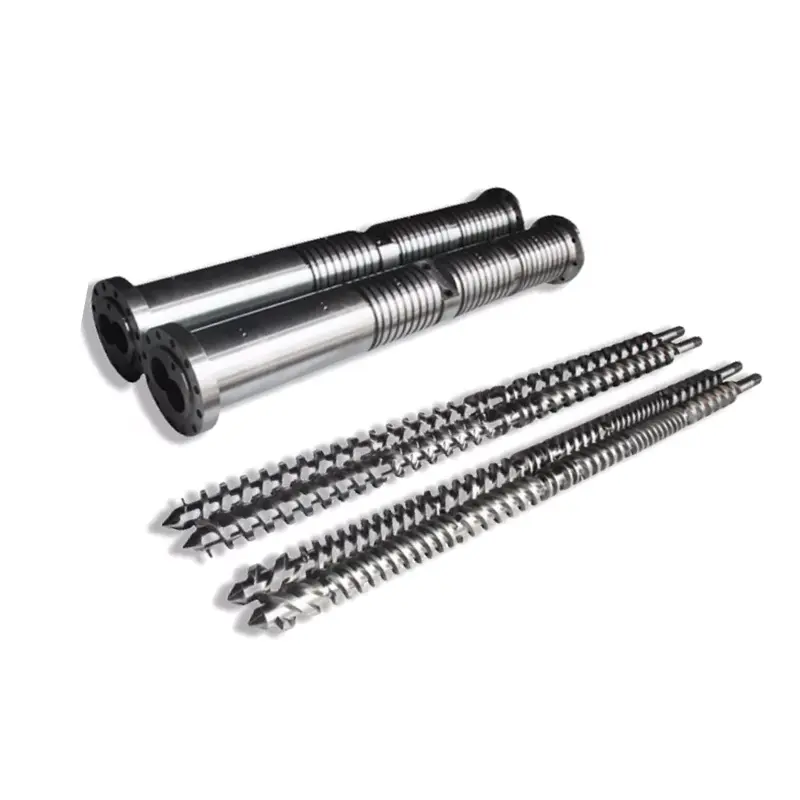
Ĝemelŝraŭbo-aro havas pli ol unu laborinterspacon. Por fari solidan riparadon aŭ anstataŭigan decidon, mapu ĉiun ŝraŭbon, ĉiun barellobon, la interplektiĝan rilaton kaj la maŝininterfacojn sub unu kontrolita referenco.
Mezuru paralela ĝemelŝraŭbo kaj barela eluziĝo kiel kongrua sistemo. Notu ambaŭ ŝraŭbojn ĉe nomitaj aksaj stacioj, ambaŭ lobojn de la oka kalibro en difinitaj direktoj, ŝraŭb-al-ŝraŭba senigo, centrodistanco, fazo kaj aksa ĝustigo. Komparu la mapon kun la aprobita desegnaĵo. Simptomoj povas ekigi inspektadon, sed mezuradoj decidas ĉu anstataŭigi ŝraŭbojn, barelon aŭ la kompletan aron.

Paralela ĝemelŝraŭbo ne havas unu universalan senigon
Sur konvencia ununura ŝraŭbo, diametra senigo ofte estas esprimita kiel barelo interna diametro minus ŝraŭboflugo ekstera diametro. Radiala senigo estas duono de tiu diferenco. Niaununura ŝraŭbo eluziĝo mezurado gvidiloklarigas kial la aksaj stacioj kaj difinoj ankoraŭ devas kongrui.
Loka diametra rilato = responda barela dimensio minus responda ŝraŭbo ekstera diametro
Loka radiala rilato = loka diametra rilato dividita per 2
Ĉi tiu aritmetiko ne priskribas la kompletan geometrion de interplektiĝanta ĝemelŝraŭbo-aro.
Paralela ĝemelŝraŭbo aldonas la duan ŝraŭbon, interplektiĝan regionon, centrodistancon kaj tempigitan angulan rilaton. La barelo estas normale oka profilo prefere ol ununura ronda kalibro. Eluziĝo ankaŭ povas esti malsama en la maldekstraj kaj dekstraj loboj kaj sur kontraŭaj vizaĝoj de la flugoj.
La mezurdosiero devus do apartigi almenaŭ kvin rilatojn:
- La ekstera profilo de ĉiu ŝraŭbo al sia ekvivalenta barellobo.
- Ŝraŭbo-al-ŝraŭbo senigo tra la intermeshing regiono.
- Centra distanco kaj la pozicio de ambaŭ barelloboj.
- Rotacia fazo, handedness kaj maldekstra aŭ dekstra ŝraŭba identeco.
- Rilataj aksaj senigoj, puŝovizaĝoj, disigiloj kaj finpozicioj.
Nia fabriko vido:aĉetanto, kiu petas "0.3 mm-senigon" sen nomi la surfacojn, ne donis al ni plenumeblan postulon. Ni demandas ĉu tiu nombro estas diametra, radiala, interfluga, flanka, pinto aŭ aksa libereco, kie ĝi estas mezurita kaj en kiu kondiĉo. Diveni ĉi tie povas krei metalan kontakton aŭ lasi la novan aron loza.


Konservu asemblean identecon antaŭ tiri la ŝraŭbojn
Mezuradoj perdas valoron se la maldekstraj kaj dekstraj ŝraŭboj estas miksitaj aŭ la faza referenco malaperas dum forigo. Antaŭ ol malfiksi la aro, fotu la veturan finon kaj malŝarĝan finon. Marku la rigardan direkton uzatan por priskribi rotacion, tiam etikedu ambaŭ ŝraŭbojn, ŝaftojn, disigilojn kaj tempomarkojn.
Registro ĉu la maŝino uzassamturnantaj ŝraŭbojaŭkontraŭrotaciaj ŝraŭboj. Ankaŭ registri ĉu la ŝraŭboj estas unupecaj aŭ kunmetitaj el elementoj. Ne supozu, ke du ŝraŭboj kun similaj eksteraj dimensioj dividas la saman manon, splineon, ordon aŭ tempigon.
Uzu la forigajn instrukciojn de la maŝinfaristo kaj konservu ĉiun ŝlosadon kaj temporan funkcion. Se la paro ne povas esti turnita sub la aprobita proceduro post remuntado, ĉesu. Apliki veturmomanton por venki nekonatan interferon povas igi identigan eraron en damaĝon.

Konstruu unu koordinatsistemon por ambaŭ ŝraŭboj kaj ambaŭ loboj
Purigu la komponantojn sen forigi signojn de poentado, perdo de tegaĵo aŭ truado. Lasu la partojn atingi stabilan inspektan temperaturon. Establu nulpunkton ĉe nomita fino kaj marku aksajn staciojn, kiuj povas esti ripetitaj sur la ŝraŭba paro kaj barelo.
Aldonu staciojn antaŭ kaj post geometriaj ŝanĝoj, nutraj kaj ventmalfermaĵoj, miksaj regionoj kaj la premo-konstrua fino. Ĉe ĉiu stacio, identigu maldekstran ŝraŭbon, dekstran ŝraŭbon, maldekstran lobon kaj dekstran lobon. Registri plurajn anguldirektojn kiam la metodo permesas, ĉar ununura diametro povas kaŝi ovalecon aŭ unuflankan eluziĝon.
| Kampo | Kiel identigi ĝin | Kion ĝi malkaŝas |
|---|---|---|
| Aksa stacio | Distanco de difinita nutraĵo aŭ elflua datumo | Kie eluziĝo koncentriĝas laŭ la proceza sekcio |
| Ŝraŭba identeco | Maldekstre aŭ dekstre, kun la rigardfino deklarita | Malsimetria flugeluziĝo kaj paro integreco |
| Ŝraŭba profilo | OD, radiko, pinto aŭ flankvaloro kun metodo kaj angula pozicio | Perdo de metalo sur la laborsurfacoj |
| Barellobo | Maldekstra aŭ dekstra lobo, direkto kaj mezuraviadilo | Pligrandiĝo, ovaleco kaj loka forlaviĝo |
| Intermiksiĝanta rilato | Nomitaj surfacoj, angula pozicio, faza kondiĉo kaj metodo | Risko de troa breĉo aŭ mekanika interfero |
| Surfaca kondiĉo | Numerita foto ligita al la stacidoma mapo | Poentado, truado, tegperdo, deponejoj kaj kontaktomarkoj |
| Referenca valoro | Aprobita desegnaĵo, novparta raporto aŭ interkonsentita desegna bazlinio | Kiom multe ŝanĝiĝis la geometrio |
La eldonita barela diagnoza metodo de Coperionpostulas ĝiajn barelojn esti puraj kaj malvarmetaj, tiam uzas bormezuradon kaj alt-rezolucian videoinspektadon sur certaj ZSK kaj STS grandecoj. Viaj maŝinoj kaj inspektaj iloj povas malsami, sed la aliro montras kial dimensia kaj vida evidenteco apartenas al la sama raporto.
Ne inventu rezolucion aldonante dekumajn lokojn preter la instrumento kaj metodo. Registru la instrumenton, kalibra staton, subtenan kondiĉon, inspektan temperaturon kaj funkciigiston aŭ inspektan rekordon. Ripetebla mapo kun honesta necerteco estas pli utila ol impona kalkultabelo konstruita el ambiguaj punktoj.



Ĉu vi havas forigitan ĝemelŝraŭbaĵon preta por revizio?Sendu la asembleon desegnon, maldekstren kaj dekstran identigon, stacidomon mapon, fotojn kaj operacian historion. Ni povas diskuti kio devas esti konservita kaj kiuj areoj bezonas pli proksiman mezuradon.
Sendu la portmaponRigardu paralelajn ĝemelŝraŭbajn produktojnUzu liniokonduton por elekti inspektajn lokojn, ne por deklari malsukceson
Falanta eligo je la sama ŝraŭbrapideco, malstabila premo, ŝanĝiĝanta ŝarĝo, malbona disvastigo, nefandita materialo kaj ripetiĝantaj produktaj difektoj povas pravigi inspektadon. Ili ankaŭ povas veni de nutrado, formuliĝo, hejtiloj, sensiloj, ventolado, limigita ĵetkubo aŭ veturproblemo.
Konservu operacian bazlinion antaŭ ol ŝanĝi plurajn agordojn samtempe. Registru realan furaĝrapidecon, ŝraŭbrapidecon, ŝarĝon aŭ tordmomantan indicon, premon, zonajn agordojn, mezurita degeltemperaturo kiam disponeblaj kaj pretproduktaj kontroloj. Komparu la saman formuliĝon kaj laŭfluan aranĝon.
La Japana Ŝtalo-Verkaro notas, ke eluzitaj ĝemelŝraŭbaj elementoj povas redukti trairon kaj disvastigon kaj povas kontribui al serioza ŝraŭbo-ŝafto aŭ rapidumkesto fiasko. Tio estas bona kialo por inspekti frue, sed la simptomo ankoraŭ devas esti konektita kun fizika kondiĉo de via maŝino.
Se linio revenas al normalo post korektado de nutrilkalibrado aŭ blokita ellastruo, ni ne vendus vestaĵon kiel la diagnozo. Se la procezo restas malstabila kaj la mezurmapo montras kongruan lokan senigon pliiĝon, la anstataŭiga kazo estas multe pli forta. La celo estas solvi la produktadproblemon, ne gajni mendon por la plej granda aro.
| Observita ŝablono | Procezaj kontroloj antaŭ kondamno | Fizika evidenteco serĉenda |
|---|---|---|
| Eligo falas je senŝanĝa rapideco | Precizeco de nutrado, pogranda denseco, recepto kaj ĵetlimigo | Loka kalibrovastigo, flugeluziĝo kaj senigoŝanĝo |
| Premo aŭ ŝarĝo fariĝas malstabila | Nutrado, temperaturkontrolo, ventolado kaj kontraŭflua limigo | Neegala maldekstra/dekstra eluziĝo, deponaĵoj, damaĝo aŭ kontaktmarkoj |
| Disperso aŭ fanda kvalito malpliiĝas | Materiala loto, aldona dozado, miksa agordo kaj temperaturo-historio | Portu ĉe la celitaj miksaj surfacoj aŭ malĝustaj instalitaj elementoj |
| Metala bruo aŭ subita tordmomanto | Haltu sub la maŝina proceduro kaj inspektu veturadon kaj vicigon | Freŝaj kontaktmarkoj, fleksitaj partoj, faza eraro aŭ fremda materialo |
| Rapida ripeta eluziĝo post anstataŭigo | Materiala poluado, vicigo, muntado, operaciaj limoj kaj surfaca elekto | Ripeta loko kaj direkto de damaĝo |
Decidu kion anstataŭigi de la kongrua raporto
Nurŝraŭb-anstataŭaĵo estas akceptebla kiam ambaŭ barelloboj restas ene de la aprobita geometrio, la centra rilato estas solida kaj la eluziĝokaŭzo estas komprenita. Barel-restriktita anstataŭaĵo ankaŭ povas esti pravigita kiam la ŝraŭboparo restas akceptebla kaj kongrua kun la reestigita kalibrogeometrio.
Anstataŭigu la egalitan aron kiam ambaŭ flankoj estas eluzitaj, la referenca geometrio estas necerta, aŭ nova komponento ankoraŭ kurus kontraŭ difektita partnero. Se la eluziĝo-ŝablono montras misalignon, fazan eraron aŭ fremdan materialon, forigu tiun kaŭzon antaŭ ol instali novajn partojn.
| Mezurita kondiĉo | Verŝajna amplekso por taksi | Bezonata sekurigilo |
|---|---|---|
| Ŝraŭbparo eluzita; ambaŭ loboj ene de la aprobitaj limoj | Riparu aŭ anstataŭigu la ŝraŭbojn | Konfirmu la rekonstruitan aŭ novan geometrion kontraŭ la retenita barelo |
| Barelloboj eluzitaj; ŝraŭboj ene de la aprobitaj limoj | Kvalifikita barela riparo aŭ anstataŭigo | Kontrolu kongruon kun ambaŭ retenitaj ŝraŭboj kaj centra distanco |
| Ambaŭ ŝraŭboj kaj barelo eluzitaj | Kongrua ŝraŭbo kaj barela anstataŭaĵo | Aprobu unu kontrolitan desegnaĵaron kaj inspektadan planon |
| Lokigita poentado aŭ unuflanka kontakto | Kaŭzi esploron antaŭ elekto de komponantoj | Kontrolu vicigon, lagrojn, ŝaftojn, fazon kaj poluadon |
| Geometrio akceptebla sed devo ŝanĝita | Recenzo pri procezo kaj geometrio | Difinu la novan materialon, produktadon, maŝinlimojn kaj akcepton de produkto |
Ne uzu senmarkan interretan multiplikilon kiel aŭtomatan anstataŭan limon. Diametro, ŝraŭbo-tipo, maŝina dezajno, materialo kaj produkto-toleremo ĉio gravas. La originala konstrudesegnaĵo kaj la servokriterioj de maŝinfaristo devus kontroli la decidon.
Por pli larĝaj simptomoj kaj riparelektoj, vidu nianŝraŭba barelo eluziĝo kaj anstataŭiga gvidilo. Ĉi tiu ĝemel-specifa paĝo aldonas la maldekstran/dekstren, lobon, centron kaj fazajn informojn, kiujn konvencia unu-bora inspektado ne kovras.
Uzu la eluziĝolokon por specifi la surfacon
Tiu de Nanhaiyaparalelaj ĝemelŝraŭbaj produktojinkluzivas PVC, PE, PP, kaŭĉukon, plasto, kunmetaĵo kaj granulation aplikoj. Materiala imposto varias trans tiu gamo. Vitra fibro, minerala plenigaĵo, pigmento, reciklita poluado kaj korodaj komponantoj devas esti deklaritaj laŭ grado kaj ŝarĝo.
Niaj ko-rotaciaj kaj kontraŭ-rotaciaj produktaj paĝoj listigas la samajn kernajn referencvalorojn: 38CrMoAlA, varmotraktada malmoleco de HB260 ĝis 320, nitrurada malmoleco de HV950 ĝis 1000, nitrida profundo de 0,50 ĝis 0,70 mm kaj nitrida malmoleco de grado 1 aŭ pli malalta. Ili ankaŭ listigas Ra0.4 kaj ŝraŭbrektecon de 0.015 mm.
Disponeblaj produktovaloroj ankaŭ inkluzivas kroman malmolecon de HV 950 aŭ pli alta je 0,05 ĝis 0,10 mm dikeco, kaj bimetala malmoleco de HRC60 ĝis 65 ĉe 2,0 ĝis 3,0 mm profundo. HV kaj HRC uzas malsamajn skalojn, do la plej granda presita nombro ne identigas la pli bonan opcion.
| Trovo el la eluziĝomapo | Kion difini en la nova specifo | Kion ne supozi |
|---|---|---|
| Flugkonsiloj perdas materialon en plenigita procezzono | Protektitaj fluglokoj, traktado aŭ alojo, tavolprofundo kaj fina geometrio | Ĉiu zono bezonas la saman ĝisdatigon |
| Unu barellobo portas pli ol la alia | Loba mapo, vicigo kaj centraj kontroloj, tiam barela protekto | Pli malmola materialo sole korektos misalignon |
| Pikado aŭ surfaca perdo | Materiala kemio, purigadhistorio, tuŝita zono kaj kongrua surfaca sistemo | Ĉiu surfaca damaĝo estas abrasiva eluziĝo |
| Kontaktmarkoj ripetas sur unu vizaĝo | Fazo, rekteco, ŝafto, lagro kaj asembleo revizio | La ŝraŭboprofilo estas la sola kaŭzo |
| Uniforma vesto post longa stabila servo | Origina geometrio, mezurita ŝanĝo kaj postulata prizorga intervalo | Redezajno estas aŭtomate necesa |
battenfeld-cincinnati rekomendas eluzaĵmezuradon unufoje jare aŭ post 6,000 funkciaj horojen ĝia serva gvidado por unuopa, konusa ĝemelo, paralela ĝemelo kaj planedaj ekstrudistoj. Traktu tion kiel planan referencon de unu provizanto. Linioj traktantaj severajn plenigaĵojn aŭ montrante rapidan eluziĝon eble bezonas malsaman intervalon.


Turnu la inspektadan dosieron en fabrikeblan ordon
La citaĵo-pakaĵo devus enhavi la maŝinfariston kaj modelon, aprobitajn desegnaĵojn, materialan formulon, operacian rekordon kaj eluzaĵmapon. Identigu ĉu vi volas fidelan anstataŭaĵon, riparan taksadon aŭ geometrian ŝanĝon. Se rendimento devas pliboniĝi, deklaru la mezureblan celon kaj la maŝinlimojn.
Desegna kontrolo gravas tiom multe kiom nominala grandeco. Tiu de Nanhaiyaproduktada ekipaĵo paĝolistigas CNC-boradon kaj muelan pozicion-precizecon de 0,02 mm, CNC-tornilojn por laborpecoj ĝis 6 metroj, kaj kvin-aksan maŝinadon por neregulaj flugoj kaj specialaj flanĝoj. Tiuj kapabloj daŭre bezonas malambigua desegnaĵo kaj inspektadplano.
Ni pridubos desegnaĵon kiam la specifita forigo konfliktas kun la eluzita specimeno aŭ kiam maldekstre kaj dekstra informo mankas. Tio estas parto de fabrikada respondeco. Subskribita desegna revizio estas pli malmultekosta ol malkovri la malkonsenton ĉe instalado.


Ĉu vi bezonas anstataŭan amplekson antaŭ ol vi petas prezojn?Sendu unue la malnovpartan raporton kaj operacian problemon. Ni povas helpi apartigi desegnajn demandojn, porti pruvojn kaj selektadon de materialoj antaŭ ol komenciĝos la komerca komparo.
Petu anstataŭan revizionMalfermu la enketpaĝonKontrolu taŭgecon unue, poste kontrolu produktadon
Envenanta inspektado devus konfirmi partidentecon, desegnaĵrevizion, maldekstrajn kaj dekstrajn etikedojn, materialajn dokumentojn, specifitajn dimensiojn kaj protektitajn surfacojn antaŭ instalado. Konservu la rekordon pri sendado kaj inspektado ligita al la kompona seria aŭ paro identigo uzata en via planto.
Sekvu la procedojn de muntado, vicigo, lubrikado, hejtado kaj ekfunkciigo de la ekstrudisto. Konfirmu la postulatan liberan movadon de la paro nur per la aprobita metodo. Ne uzu la veturadon por devigi neklarigitan streĉan pozicion.
Komisiono kun la interkonsentita materialo, manĝaranĝo kaj ĵetkubo. Registra eligo, ŝraŭbo-rapideco, ŝarĝo aŭ tordmomanto, premo, temperaturkonduto, ventkondiĉo kaj finita produktokvalito. Komparu kontraŭ la akceptkondiĉo, ne kontraŭ mallonga senŝarĝa rotacio aŭ pli facila rezino.

Petu Nanhaiya revizii vian ĝemelŝraŭban eluziĝodosieron
Sendu la maŝinan desegnon, maldekstren kaj dekstran ŝraŭbidentigon, rotacian vidpunkton, fazajn informojn, centran distancon, surhavmapon, materialan recepton kaj operacian rekordon. Diru al ni, kiu simptomo instigis la inspektadon kaj ĉu via prioritato estas restarigo, pli longa eluziĝo aŭ nova proceza devo.
Retpoŝtaj desegnaĵoj kaj mezuradojDiskutu per WhatsAppRigardu paralelajn ĝemelŝraŭbajn produktojn
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produktoj:Kunrotaciantaj paralelaj ĝemelŝraŭbaj bareloj | Kontraŭ-rotaciaj paralelaj ĝemelŝraŭbaj bareloj | PVC paralelaj ĝemelŝraŭbaj bareloj | Kaŭĉuko kaj plasto paralelaj ĝemelŝraŭboj
Retpoŝto:info@nhyscrew.com
Telefono:+86-13505809643| Poŝtelefono:+86-13587082002
Bloko C, n-ro 2 Okcidenta Sekcio, Avenuo Xingzhou, Distrikto Dinghai, Urbo Zhoushan, Provinco Zhejiang, Ĉinio.
Servaj informoj | Produktada ekipaĵo | Firmaa profilo | Kontaktu nin
Oftaj demandoj
Kio estas paralela ĝemelŝraŭba barelo-liberigo?
Ĝi estas aro de geometriaj rilatoj, ne unu universala interspaco. Utila specifo distingas la senigon de ĉiu ŝraŭbo al sia barellobo, ŝraŭb-al-ŝraŭbo-senigo tra la intermeshing regiono, centra distanco, fazo kaj ajna rilata aksa libereco. La aprobita maŝina desegnaĵo difinas la celvalorojn kaj mezurmetodojn.
Ĉu mi povas kalkuli ĝemelan ŝraŭban forigon kiel barela ID minus ŝraŭbo OD?
Tiu subtraho povas priskribi lokan diametran rilaton nur kiam la du valoroj rilatas al ekvivalentaj lokoj kaj difinita kalibrogeometrio. Ĝi ne priskribas ŝraŭb-al-ŝraŭban senigon, interreton, fazon, centrodistancon aŭ ekster-rondan okan kalibron. Ne uzu ĝin kiel la nuran akceptvaloron de ĝemelŝraŭbo.
Kiom da lokoj mi mezuru sur ĝemelŝraŭbo kaj barelo?
Ne ekzistas universala kalkulo. Kreu sufiĉajn aksajn staciojn por kovri la regionojn de nutrado, fandado aŭ kunpremado, miksado, ventoj kaj premo-konstruaj regionoj, tiam aldonu staciojn ĉirkaŭ videblaj damaĝoj aŭ geometriaj ŝanĝoj. Uzu la samajn stacionomojn sur ambaŭ ŝraŭboj kaj ambaŭ barelloboj.
Kion oni devas registri antaŭ ol forigi paralelajn ĝemelajn ŝraŭbojn?
Registru la instalitajn maldekstrajn kaj dekstrajn poziciojn, rotacion viditan de nomita fino, handedness, tempo aŭ fazaj markoj, ŝafkonektoj, interspacigiloj kaj aksa ordo. Fototu la veturadon kaj malŝarĝajn finaĵojn, etikedu ĉiun parton kaj konservu la forigon de la maŝinfaristo.
Ĉu mi povas anstataŭigi nur la ĝemelajn ŝraŭbojn kaj konservi la malnovan barelon?
Jes, kiam la barelboroj, centra rilato kaj surfaca kondiĉo restas ene de la aprobitaj limoj kaj la kaŭzo de ŝraŭba eluziĝo estas komprenita. Se la barelo estas pligrandigita, ovala, gajnita aŭ misalignita, novaj ŝraŭboj sole povas lasi troan aŭ malebenan senigon. Bazu la decidon sur kongrua mezuraporto.
Kiom ofte devus esti mezurita paralela ĝemelŝraŭba bareluziĝo?
Agordu la intervalon de la bontenadplano de la maŝinfaristo, materiala severeco, operaciaj horoj kaj la propra eluziĝotendenco de la linio. Battenfeld-cincinnati publikigas unu jaron aŭ 6,000 funkciajn horojn kiel sia serva rekomendo, sed tio estas planreferenco prefere ol universala anstataŭiga limo.
Ĉu Nanhaiya publikigas unu norman laborpermeson por ĉiu paralela ĝemela ŝraŭbo?
Neniu ununura labor-libera valoro kovras la tutan gamon. Nanhaiya publikigas produktajn valorojn por materialo, varmotraktado, surfaca malmoleco, tavolprofundo, malglateco kaj ŝraŭborekteco. La funkciaj liberigoj ankoraŭ devas esti difinitaj sur la aprobita desegnaĵo por la specifa maŝino kaj ŝraŭba paro.
Kion mi sendu por anstataŭa paralela ĝemelŝraŭba barela citaĵo?
Sendu la maŝinfariston kaj modelon, aprobitajn desegnaĵojn, maldekstren kaj dekstran ŝraŭbidentigon, rotacian vidpunkton, centran distancon, konekton kaj flanĝajn detalojn, materialan formulon, eligaĵon kaj operacian rekordon, aksan eluziĝomapon, surfacajn fotojn, malsukcesan historion kaj postulatajn inspektajn dokumentojn.
Por sistemo-elekto kaj operaciaj principoj, daŭrigu kun niaparalela ĝemelŝraŭbo extruder gvidiloaŭ la pli larĝaĝemela ŝraŭbo extruder elekta gvidilo.