Malrapida reakiro tempigilo povas montri al nutra problemo, ŝanĝita procezo aŭ eluzita aparataro. La utila diagnozo diras al vi kiu, kaj ĉu ĝi efektive kostas al vi ciklotempon.
Se la reakiro de ŝraŭbo por injekto muldas tro longe, unue konfirmu, ke ĝi prokrastas la ciklon. Tiam kontrolu kontinuecon de nutrado, realan ŝraŭbrapidecon, malantaŭan premon kaj temperaturon kontraŭ stabila referenca kuro. Inspektu geometrion kaj uzu kiam tiuj ĉekoj ne klarigas la perdon. Anstataŭigi komponantojn nur post identigi la limigan funkcion.

Unue, konstatu ĉu reakiro estas sur la kritika vojo de la ciklo
Ŝraŭbo-reakiro estas la plastiga kaj mezura etapo: la ŝraŭbo turniĝas, preparas la sekvan pafon kaj retiriĝas dum fandado akumuliĝas antaŭ ĝi. Ĝi estas diferenca de injekto, kiam la ŝraŭbo antaŭeniras por liveri tiun pafon. Kontrolu la tempigilon de via regilo, precipe ĉu ĝi inkluzivas prokraston aŭ malkunpremon.
Reakiro ofte interkovras parton de la malvarmiga sekvenco. Ĝia efiko al totala ciklotempo dependas do de kiam reakiro komenciĝas kaj kiu maŝina ago devas atendi ke ĝi finiĝos. Legu la sekvencospuron prefere ol supozi, ke ĉiu sekundo forigita de reakiro forigas sekundon de la ciklo.
| Daŭro de reakiro | Atendu preter la fenestro | Kion signifas la ŝanĝo |
|---|---|---|
| 12 sekundoj | 2 sekundoj | Reakiro prokrastas la sekvan agon. |
| 9 sekundoj | 0 sekundoj | La 3-sekunda reakira plibonigo forigas 2 sekundojn da atendado. |
| 7 sekundoj | 0 sekundoj | Pliaj 2 sekundoj de reakiro alportas neniun plian ciklan redukton en ĉi tiu ekzemplo. |
Nia unua demando estas ĉu la maŝino atendas fandadon aŭ simple raportas nombron, kiun vi ŝatus redukti. Se reakiro jam konvenas komforte ene de la disponebla fenestro, ni koncentriĝus pri konsistenco kaj fandaĵo-kvalito antaŭ rekomendi pli altan eligan ŝraŭbon.
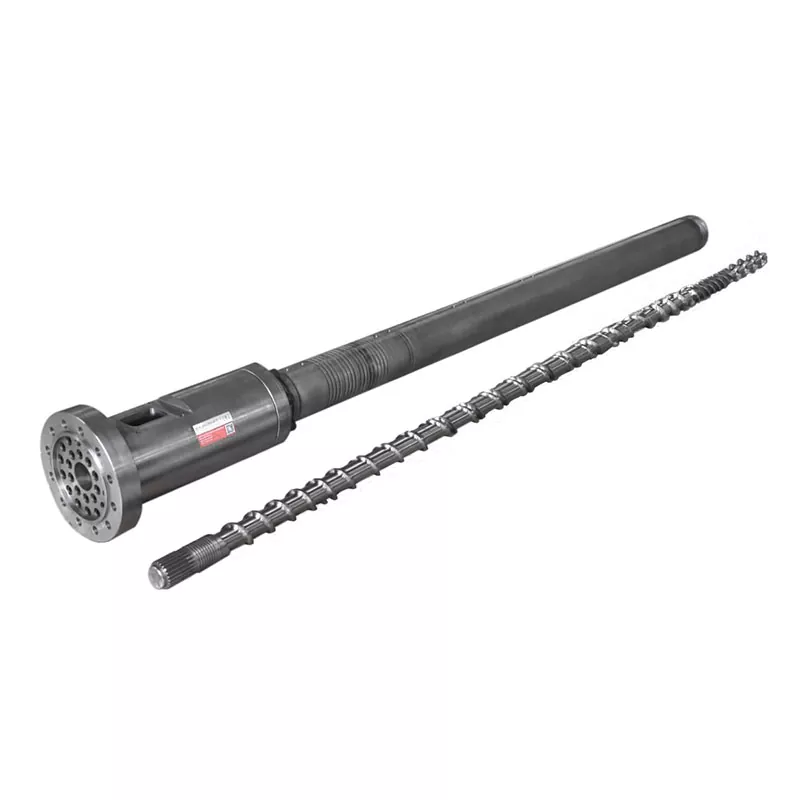
Por pli larĝa klarigo de la asembleo, vidu nianinjekto muldado ŝraŭbo barelo gvidilo. Ĉi tie, la celo estas pli mallarĝa: establi kial reakiro ŝanĝiĝis kaj kian agon la evidenteco subtenas.
Subita ŝanĝo kaj laŭgrada malkresko bezonas malsamajn deirpunktojn
Konservu referencon antaŭ ĝustigi la maŝinon. Komparu la saman rezinan gradon, regrind-proporcion, pafadon, ŝimon kaj temperaturkondiĉon. Registri individuajn ciklojn same kiel la mezumon; foja tre malrapida reakiro povas interrompi produktadon eĉ kiam la mezumo ŝajnas akceptebla.
| Observita ŝablono | Kontrolu unue | Indikoj registrindaj |
|---|---|---|
| Subita pliiĝo post ŝanĝo de materialo aŭ recepto | Formo de nutrado, remuelado, sekigita kondiĉo kaj translokigitaj agordoj | Materiala loto, miksaĵoproporcio, partiklokondiĉo kaj antaŭ/post procezaj registroj |
| Intermitaj malrapidaj cikloj kun normalaj cikloj inter ili | Nutra interrompo, ponto kaj real-rapida variado | Reakiro spuro, ŝargilo aktiveco kaj reala RPM por la samaj cikloj |
| Reakiro iom post iom plimalboniĝas sub stabila devo | Kontrolu funkciajn kondiĉojn, tiam inspektu eluziĝon | Historiaj reakiro-datumoj kaj mezuritaj ŝraŭbo/bareldimensioj |
| Alta ŝarĝo kaj reala RPM sub la komando | Maŝina veturado, tordmomanto kaj termika kondiĉo | Faktaj kontraŭ ordonitaj RPM, ŝarĝo-tendenco kaj maŝinaj alarmoj |
| Problemo komenciĝas tuj post anstataŭigo de komponantoj | Instalita parto identeco, dimensioj, geometrio kaj kunigo | Aprobita desegna revizio, ekipitaj komponantoj kaj komisiaj agordoj |
Ĉi tiuj ŝablonoj decidas la enketordon; neniu estas pruvo per si mem. Subita faŭlto kun bruo, poentado aŭ nenormala ŝarĝo bezonas rapidan maŝin-servan atenton, eĉ se la tempigo komence similas procezproblemon.
Konfirmu, ke buletoj atingas la ŝraŭbon senĉese
Plena saltego ne konstatas, ke la ŝraŭbo estas manĝata. Kontrolu la ŝargilon, fermoglitadon, materialan vojon kaj nutraĵ-gorĝan malvarmigon. Serĉu interrompon, kiu koincidas kun la malrapidaj cikloj antaŭ ol ŝanĝi la kunpreman sekcion aŭ ordigi novan ŝraŭbon.
Tiu de Asahi KaseiAsaclean gvidado pri nutra-gorĝa pontoklarigas kiel varmeco proksime de la malantaŭa barelzono povas moligi buletojn antaŭtempe. La buletoj povas amasiĝi kaj malhelpi la trairejon, lasante la ŝraŭbon manke de materialo kvankam rezino restas super ĝi.
Kontrolu kio ŝanĝiĝis en la feed mem. Malsama remuldproporcio, pli da monpunoj aŭ neregulaj partikloj meritas atenton. Celanese specife ligas regrindpartiklokvaliton al nutrado kaj reakiro-problemoj en siaVectra® LCP-pretiga gvidilo. Ĝiaj rekomendoj estas material-specifaj, sed ili disponigas konkretan kialon registri partiklokondiĉon prefere ol nur la rezinan nomon.
Se reakiro plimalboniĝas post regrind-ŝanĝo, ni komparus ĝin kun aprobita referenca nutrado antaŭ ol ŝanĝi aparataron. Se la malnova reakira konduto revenas, la nutraĵa esploro gajnis prioritaton. Tiu rezulto donas al la fabriko multe pli bonan direkton ol peto por "pli rapida ŝraŭbo."
Sekigado ankoraŭ bezonas plenumi la postulojn de la rezina provizanto. Ne supozu, ke humideco estas la klarigo por ĉiu tempproblemo, aŭ ke akceptebla reakiro pruvas, ke la rezino estas sufiĉe seka. Precebleco kaj fina partkvalito bezonas apartajn kontrolojn.
Kontrolu realan rapidecon, malantaŭan premon kaj fandan temperaturon kune
Legu realajn RPM, ne nur la fikspunkton
Se la komando estas senŝanĝa sed la ŝraŭbo turniĝas pli malrapide, inspektu la operaciajn limojn kaj veturan konduton de la maŝino. Geometria rekomendo ne povas solvi neklarigitan interspacon inter petita kaj liverita rapideco. Registru realan rapidecon tra la reakiro, precipe kie la malrapidiĝo komenciĝas.
RPM ankaŭ bezonas la ŝraŭban diametron por signifi multon. Niainjekto muldado ŝraŭbo gamoinkluzivas diametrojn de 30 ĝis 170 mm. Transdonado de rotacia rapideco inter malsamaj diametroj ŝanĝas la ekstercentran rapidecon ĉe la ŝraŭbsurfaco.
Perifera rapideco, m/s = π × diametro, mm × RPM ÷ 60,000
Je 100 RPM, 40 mm ŝraŭbo havas periferian rapidecon de proksimume 0.209 m/s; 60 mm ŝraŭbo atingas proksimume 0,314 m/s. Ĉi tiuj estas kalkulitaj ekzemploj, ne rekomenditaj agordoj aŭ rektaj kalkuloj de fanda tondrapideco.
Uzu la prilaboran gvidadon de la reala rezina grado kaj la maŝinlimojn por juĝi rapidecon. Pliigi RPM estas utila nur se la maŝino povas liveri ĝin kaj la rezulta fandado restas akceptebla.
Eltrovu kial la malantaŭa premo estas fiksita kie ĝi estas
Malantaŭa premo rezistas la retiriĝon de la ŝraŭbo dum reakiro kaj influas kiel la materialo estas plastigita. Se ĝi estis pliigita por korekti miksadon aŭ mezuran zorgon, redukti ĝin simple por plibonigi la tempigilon povas revenigi tiun kvalitan problemon. Konfirmu ĉu la montrata premo estas hidraŭlika aŭ specifa plasta premo antaŭ ol kompari maŝinojn.
Universala kontraŭprema rekomendo estas precipe nehelpa. Por Vectra LCP,Celanese precizigas minimuman malantaŭan premon, specifan 5-15 barojn, kaj avertas pri trovarmiĝo kaj fibro-damaĝo kun troa premo. Tio estas gvido por Vectra, ne agordo por kopii en PP, ABS aŭ PC-procezon.
Kontrolu la fandadon antaŭ ol akcepti la pli rapidan agordon
Barelstarpunktoj ne plene priskribas la termikan kondiĉon de la fandado. Sekvu aprobitan mezuran proceduron de fanda temperaturo, kontrolu la hejtilon kaj sensilsistemon, kaj komparu partkvaliton post kontrolita ŝanĝo. Pli mallonga reakiro kun senkoloriĝo, nefandita materialo aŭ pli malbona konsistenco ne estas sukcesa alĝustigo.
Ŝanĝu unu koncernan variablon samtempe kaj permesu al la procezo stabiligi. LaVectra-problema gvidilouzas ĉi tiun saman enscenigitan aliron. Konservu la provon ene de la aprobita operacianta fenestro por la materialo, kiun vi efektive kuras.
Apartigu eluzitan transportan sekcion de lika ĉekringo
Kiam nutrado kaj operaciaj kondiĉoj estas kompareblaj sed reakiro daŭre plimalboniĝas, la kondiĉo de la ŝraŭbo kaj barelo meritas inspektadon. Mezuru la flugon eksteran diametron kaj barelboron ĉe difinitaj pozicioj kontraŭ la desegnaĵo aŭ establitaj inspektadlimoj. Inspektu surfacan damaĝon same kiel dimensiojn.
La ŝraŭbo-antaŭa aro bezonas malsaman provon. Dum reakiro, la nerevena valvo permesas al fandado antaŭeniri; dum injekto, ĝi devus sigeli kontraŭ malantaŭa fluo. Elfluanta valvo povas influi pafkonsistencon, sed tio ne establas ke la plastiga sekcio de la ŝraŭbo eluzis.


Se la pezo de kuseno aŭ pafo ankaŭ varias, inkludu la provon de nerevena valvo de la fabrikanto de la maŝinoj en la esploro. Niaŝraŭba pinto elekta gvidilokovras la ringon, sidlokon kaj sekspariĝajn dimensiojn pli detale.
Ni ne rajtigus kompletan ŝraŭb-kaj-barelan anstataŭaĵon nur per malrapida temporizilo. Male, nova ŝraŭbo ne eniru eluzitan barelon sen kontroli la rezultan taŭgecon. Petu dimensian raporton, kiu identigas la mezurpoziciojn kaj la eluziĝolimojn uzatajn por atingi la rekomendon.
Kiam malsama ŝraŭba dezajno havas sencon?
Dezajna revizio iĝas utila kiam la nuna geometrio ne povas plenumi la celitan devon ene de akcepteblaj funkciigadkondiĉoj. Ĉi tio povas sekvi rezinan ŝanĝon, pli grandan pafpostulon aŭ pli mallongan disponeblan reakivan fenestron. Tenu ĝin aparta de restarigo de antaŭe sukcesa procezo kiu simple difektis.
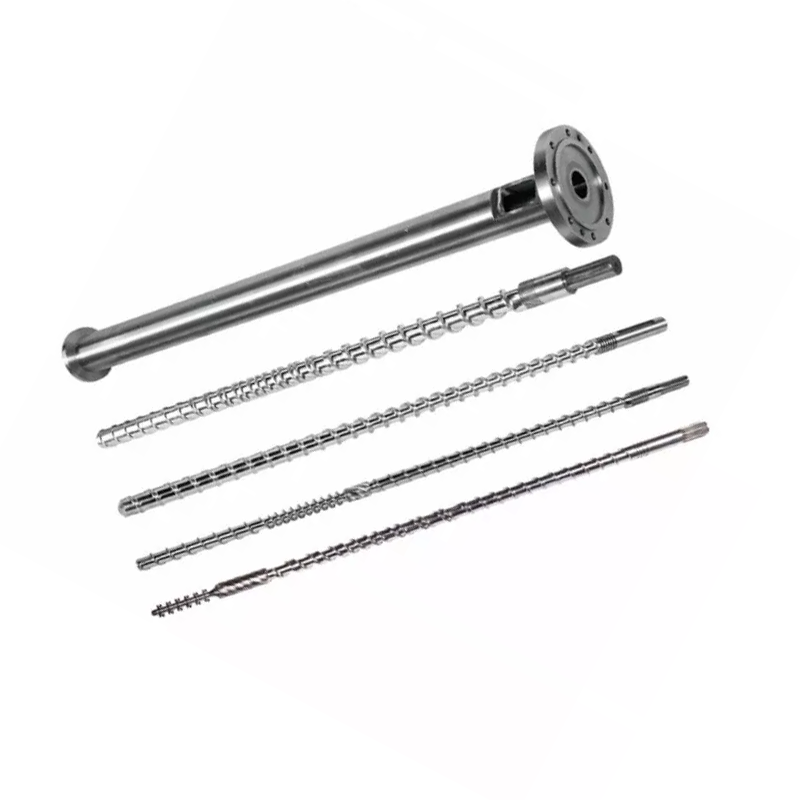
Niaj du injektaj ŝraŭbproduktaj familioj ilustras koncernan dezajn elekton:
| Nanhaiya dezajno | Kunprema sekcio | Kiel ni uzus ĝin en la recenzo |
|---|---|---|
| Laŭgrada injekto-mulda ŝraŭbo | Tipe 40% -60% de totala ŝraŭblongo, proksimume 50% en la produkta priskribo | Pli longa, laŭpaŝa redukto en kanalprofundo por devoj kiuj bezonas kontrolitan plastigon. Taksi la ĝustan rezinon, pafon kaj termikan konduton. |
| Mutaciulo injekta ŝraŭbo(abrupt-kunprema dezajno) | Proksimume 5% -15% de tuta ŝraŭblongo | Pli mallonga transiro kun pli akra redukto en kanalprofundo. Taksi fandantan imposton kaj termikan unuformecon antaŭ ol elekti ĝin por trakti kapacitan limigon. |
Nia laŭgrada dezajno kovras aplikojn inkluzive de PS, PC kaj ABS; la abrupt-kunprema familio inkludas aplikojn kiel ekzemple PE kaj PP. Ĉi tiuj produktaj itineroj helpas komenci la diskuton. Ili ne anstataŭigas la rezin-gradon kaj maŝinan revizion, precipe kun plenigaĵoj, remuelitaj aŭ postulema kvalita specifo.

Surfaca traktado traktas eluziĝon, ne blokitan manĝogorĝon
Ambaŭ produktfamilioj uzas 38CrMoAlA ŝtalon. Iliaj produkt-detalaj specifoj inkluzivas la jenajn traktadajn elektojn, kiuj apartenas al la anstataŭiga diskuto kiam inspektado identigas eluziĝon:
| Proprieto | Produkto-detala valoro | Kion ĝi signifas por la enketo |
|---|---|---|
| Nitrura malmoleco | HV900-1100 | Indiku la traktitajn surfacojn kaj inspektan postulon. |
| Nitrurado-profundo | 0,5-0,8 mm | Identigu la elektitan traktadon; ne konkludu funkcidaŭron nur de profundo. |
| Malmoleco de alojo de nikel-tungsteno | HRC55-62 | Reviziu la alojon kun la reala rezino, plenigaĵo kaj eluza ŝablono. |
| Aloja tavolo profundo | 0,8-2,0 mm | Difinu la plifortigitajn areojn laŭ la interkonsentita komponentospecifo. |
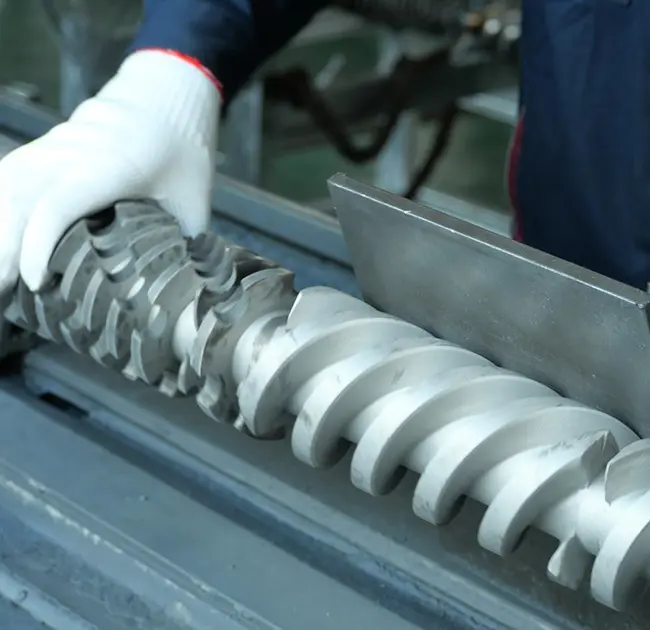
Nialaŭgradaj ŝraŭbaj produktaj detalojpriskribi plifortikigon de vundeblaj areoj kun nikel-volframa alojo. De fabrika perspektivo, ni volas, ke la proponita protekto respondu al la mezurita eluziĝo. Pli multekosta surfaco ne riparas neadekvatan nutradon aŭ establas ke la ŝraŭbgeometrio konvenas al la rezino.


Turnu la diagnozon en specifan agon
Konservu la rekomendon tiel mallarĝan kiel la evidenteco permesas. Nutra interrompo postulas korekton de nutraĵsistemo. Rapida komando la maŝino ne povas konservi postulojn por maŝinrevizio. Konfirmita valva elfluo postulas takson pri valvo kaj interfaco. Mezurita ŝraŭbo aŭ barela eluziĝo subtenas komponentan anstataŭaĵon aŭ kvalifikitan renovigan taksadon.
Se la asembleo estas en akceptebla stato sed la nova produktaddevo superas sian praktikan plastigan kapaciton, sendu la projektan raporton. Nanhaiya provizas kutiman ŝraŭban dezajnon, maŝinadon kaj alojan ŝprucveldadon. Niaproduktada ekipaĵoinkluzivas CNC-tornilojn por laborpecoj ĝis 6 metrojn longaj kaj kvin-aksa maŝinado por kompleksaj flugoj kaj flanĝaj strukturoj.

Sendu la rekordon, kiu klarigas la problemon
- Maŝinfaristo kaj modelo, ŝraŭbo-diametro, asembleo-desegnaĵo kaj ekipitaj ŝraŭbpintaj detaloj.
- Rezina grado, pleniga ŝarĝo, remuelita proporcio kaj partikla kondiĉo.
- Reakiro tempo laŭ ciklo, reala kaj ordonita RPM, malantaŭa premo kun ĝia prema bazo, kaj ŝarĝo aŭ alarmaj rekordoj.
- Pafa agordo, kuseno, parto kaj kuristo pezo, temperaturrekordoj kaj la disponebla reakira fenestro.
- Ŝanĝoj jam provitaj, ilia efiko al partkvalito, kaj ajna dimensia eluziĝo raporto.
Por komisiado, konsentu pri la rezino, pafo, mastruma fenestro kaj akceptebla partkvalito. Tiam komparu reakivan ripeteblon kaj realan totalan ciklotempon. Pli rapida izolita plastiga testo estas nesufiĉa se la produktadŝimo ankoraŭ atendas aŭ la partoj malsukcesas inspektadon.

Ĉu vi bezonas ŝraŭbon aŭ barelproponon por konfirmita reakira limigo?
Sendu al Nanhaiya la desegnaĵon kaj operacian rekordon, inkluzive de kio ŝanĝiĝis kaj kion via linio bezonas atingi. Diru al ni ĉu vi restarigas la originan devon aŭ prepariĝas por malsama materialo aŭ ciklo postulo.
Sendu vian desegnaĵon kaj prilaboru datumojnRigardu injektajn muldajn ŝraŭbojnDiskutu per WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Retpoŝto:info@nhyscrew.com
Telefono:+86-13505809643| Poŝtelefono:+86-13587082002
Bloko C, n-ro 2 Okcidenta Sekcio, Avenuo Xingzhou, Distrikto Dinghai, Urbo Zhoushan, Provinco Zhejiang, Ĉinio.
Kontaktu Nanhaiya
Oftaj demandoj
Kio estas normala tempo de reakiro de ŝraŭbo por injekto?
Ne ekzistas universala nombro. Reakiro tempo dependas de la rezino, pafo postulo, ŝraŭba geometrio, maŝina kapablo kaj operaciaj agordoj. Komparu ĝin kun la tempo disponebla en la reala maŝina sekvenco kaj kun stabila referenca kuro uzante la saman materialon kaj pafon.
Ĉu pli rapida ŝraŭba reakiro ĉiam mallongigas ciklotempon?
Ne. Ĝi mallongigas la ciklon nur kiam nefinita reakiro prokrastas la sekvan permesitan maŝinan agon. Se reakiro jam finiĝas ene de la disponebla interkovra fenestro, fari ĝin pli rapida povas lasi la tutan ciklotempon senŝanĝa.
Kial la ŝraŭbo turniĝas sed retiriĝas tre malrapide?
Kontrolu ĉu rezino atingas la ŝraŭbon, ĉu malantaŭa premo ŝanĝiĝis, kaj ĉu reala ŝraŭbo-rapido kongruas kun la komando. Nutra ponto, malkonsekvenca remuelado, procezkondiĉoj kaj eluzitaj komponentoj estas eblaj branĉoj por esplori. Rotacio sole ne pruvas, ke la ŝraŭbo transportas sufiĉe da materialo.
Ĉu mi devus pliigi RPM por ripari malrapidan reakiron?
Nur post kontrolado de nutrado, reala rapido, malantaŭa premo kaj la limoj de prilaborado de la rezino. Juĝu ajnan ŝanĝon laŭ la kvalito de fandado, la reala temperaturo de fandado kaj la ripeto kaj la tempo de reakiro. Ne uzu pli da rapideco por kaŝi nesolvitan problemon pri nutrado aŭ eluziĝo.
Ĉu lika ĉerringo pruvas, ke la tuta ŝraŭbo estas eluzita?
Ne. Kontrol-ringa sigelo kaj ŝraŭbo-barela transportado estas malsamaj funkcioj. Esploru la variadon de kuseno aŭ pafo-pezo kun la valva testo de la maŝinfabrikisto, kaj uzu dimensian inspektadon por establi ŝraŭbon kaj bareluziĝon.
Kion bezonas Nanhaiya por taksi anstataŭanton?
Sendu la maŝinan modelon, ŝraŭbo-diametron kaj desegnon, rezinan gradon kaj plenigaĵon, remuelitajn detalojn, realajn reakirajn rekordojn, ŝraŭbrapidecon kaj kontraŭpremajn agordojn, temperatur-rekordojn kaj ajnajn eluzajn mezurojn. Inkluzivi la postulatajn ciklojn kaj partkvalitajn kriteriojn por ke la anstataŭaĵo havu difinitan laboron.
Daŭrigu kun lainjekto muldado ŝraŭbo barelo elekto gvidilo, aŭ ekzameni laŝraŭbpinto kaj kontrolo-ringa anstataŭiga listose la evidenteco montras al la antaŭa asembleo.